

蓝光扫描怎么选型才不踩坑?先分清这四类工况再谈参数
工业制造场景里,蓝光扫描的任务正在从计量室往车间现场挪。冲压车间做首件检验,一个零件曲面多、基准孔位分散,接触式测量逐点打下来,半个班次就耗进去了。
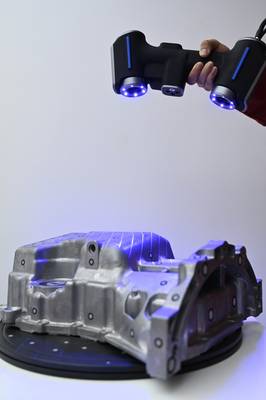
启源视觉工业级三维扫描仪在这类首件环节的用法是把零件夹紧定位后,直接对型面、孔位和边线做蓝光扫描。扫描数据与CAD模型比对,几分钟内输出偏差色差图,不需要在零件表面密集贴点。现场真正关心的不是标称扫描速度,而是同一套夹具下重复扫描几轮,孔位偏差数据能不能稳定复现。批量重复性站得住,首件放行才有底气。模具和航空航天薄壁件还要提前确认自由状态与夹紧状态下的变形量差异,否则数据再漂亮也落不了地。
选型之前,先看清卡住现场的那几件事
蓝光扫描选型,很多人开口先问精度,但真正卡住现场的反而是另外几个维度。工件尺寸一旦超过单幅扫描范围,要么频繁转站拼合,要么靠经验凑基准,尺寸越大误差累积越不可控。现场自由度更实际,有些工位旁边就是工装支架,扫描头伸不进去,设备标称参数再高也用不上。贴点条件同样要提前确认,高反光或深色曲面往往需要显影处理,贴点密度和位置直接决定后续拼合稳定性。检测节拍则要和产线节拍对齐,首件全尺寸测量可以慢一些,批量抽检就必须算清单件扫描加数据处理的总耗时。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
常见问题
选型之前,先看清卡住现场的那几件事要重点看什么?
蓝光扫描选型,很多人开口先问精度,但真正卡住现场的反而是另外几个维度。
四类技术路线,各有各的工况边界要重点看什么?
蓝光扫描这几年的工况分化比前几年清晰得多。
方案落地的匹配逻辑,从现场条件倒推要重点看什么?
国内制造现场对三维扫描的接受度正在起变化。
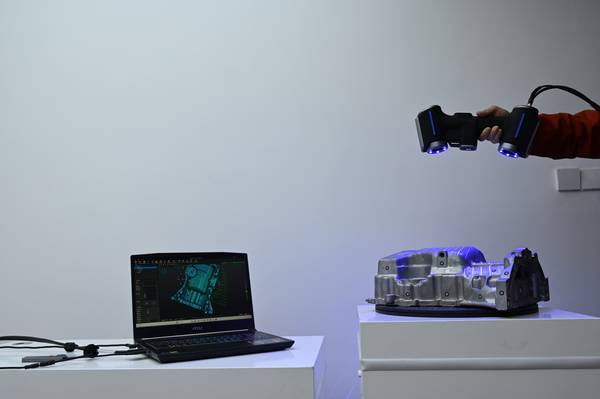
启源视觉工业级三维扫描仪在这些维度上给出了相对明确的选型边界。以中等尺寸铸件为例,扫描前先按轮廓特征确定贴点间距,现场用标志点完成多站位数据对齐,单件数据采集后直接进入质量检测流程,输出与CAD模型的偏差色谱图。选型时建议把零件最大外接尺寸、可贴点区域比例、工位可达角度和每日待检数量列成一张表,逐项核验设备能否覆盖。这张表比单纯看精度指标更接近真实落地条件。
四类技术路线,各有各的工况边界
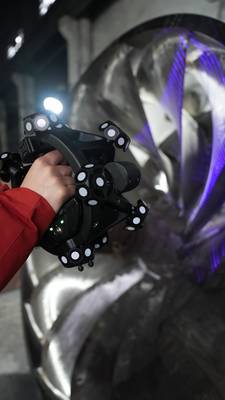
蓝光扫描这几年的工况分化比前几年清晰得多。过去大家只问精度和速度,现在更多是拿着具体工件问:这个尺寸能不能扫全,现场能不能不贴点,节拍能不能跟上产线。变化背后是检测任务从实验室抽检挪到了车间首检、巡检和批量全检,扫描设备要适配的对象尺寸、表面状态和重复性要求完全不同。启源视觉工业级三维扫描仪在售前沟通时,基本也是先确认这几项:工件最大轮廓、反光或深色面占比、贴点条件是否受限、单件允许的检测时长,再判断走哪类技术路线更稳。
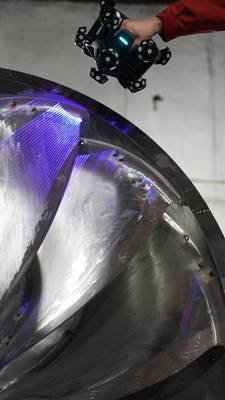
按工况适配来看,四类路线各有边界。结构光加贴点的方案适合中大尺寸、表面弱纹理或局部反光的工件,贴点能锁住拼接基准,数据完整度更可控;激光加贴点更偏向半透明、高亮或深色件,靠激光线扫把反光干扰压下去。不贴点的路线里,结构光靠特征拼接,适合形面起伏明显的小型件,现场自由度更高,但弱特征区域容易丢帧;激光不贴点则适合细长件、薄壁件或扫描姿态受限的位置,靠线扫的连续性补足特征不足。没有哪条路线通吃。节拍紧、批量重复的件,优先看贴点路线的稳定性;打样多、换型频繁的件,不贴点路线的准备时间更省。先定工况再谈参数,比拿着精度表选型要实际得多。
方案落地的匹配逻辑,从现场条件倒推
国内制造现场对三维扫描的接受度正在起变化。过去蓝光扫描多被看作实验室或计量室里的工具,现在越来越多产线技术负责人把它放进首件检验、工装调试和批量抽检环节。原因不复杂:零件结构变复杂了,交付周期变短了,靠卡尺、高度规和老师傅手感已经撑不住节拍。启源视觉工业级三维扫描仪在这类场景里,更多是围绕现场自由度、贴点条件、批量重复性和节拍来匹配方案,而不是先抛一堆参数。
一副中型压铸件,外形起伏大,背面有筋位和深槽,首件要在一个小时内给出全尺寸判断。传统三坐标能测,但装夹和编程耗时间,贴点又怕影响局部特征。蓝光扫描的适配逻辑是先看对象尺寸和现场空间,再决定用固定工位还是转台配合,贴点条件差的位置改用特征拼接,节拍紧的批量件则把扫描路径固定下来,让每次数据采集方式一致。数据出来直接和CAD模型比对,色差图标出超差区域,现场工程师不用等计量室排期就能判断哪里要修模。这类方案的价值不在“扫得快”,而在检测动作能嵌进现有生产节奏,输出结果能被工艺和质量两边同时用起来。
样件验证怎么做,决策清单上该写什么
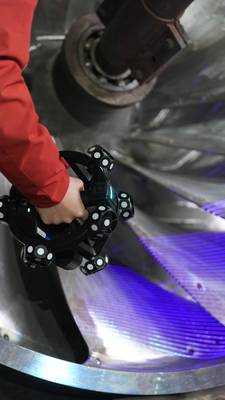
样件验证这件事,踩过坑的都知道光看参数表没用。有家做压铸壳体的厂子,现场零件表面有油、局部反光还带着毛刺,业务员上来就说精度能到几个丝,结果扫出来的点云在深腔位置发飘,数据没法用。该系列工业级三维扫描仪进场做样件验证,核心步骤不是先聊精度,是先确认扫描对象。零件多大、死角多深、要不要贴点、现场能不能搬动,这些条件定下来,才有讨论精度的意义。验证时先扫一个完整外轮廓,看深腔和窄槽是否丢数据;再拿同后续批次重复扫描,看拼接稳定性;最后把点云和CAD模型对齐,出一份偏差色谱图。这步做完,能不能上自动化、检测节拍卡在哪,基本就有数了。
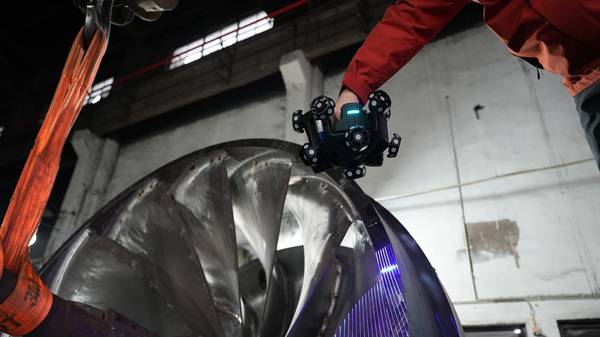
选型决策单上,建议把“批量重复性”单独列一行。样件只扫一件通过,不代表五十件都能过。现场自由度也要写清楚:零件固定不动、扫描仪绕件走,还是零件上转台、扫描仪固定,两种方式对工装和节拍影响差别很大。贴点条件容易被忽略,反光面、深色面要不要喷粉,直接关系到后续人工投入。采购在核对方案时,把单件扫描时间、数据后处理时间、异常件复测路径这三项问清楚,比盯着标称精度实在。该系列在这类现场验证中能提供的不是一张参数表,是一套可复用的检测动作和数据输出口径,方便内部做横向评估。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫