

经多行业验证的蓝光三维扫描仪重写复杂工件检测投入产出账
经多行业验证的蓝光三维扫描仪,可实现复杂工件全域采集与流程优化,适配模具、汽车、航空等多领域检测需求,助力企业截短返工链条,降低检测相关成本。
复杂工件检测的精度效率双重难题
复杂工件的检测,卡在哪?不是卡在精度不够,而是卡在“测不到”和“测不完”。一个转向节,外形曲面转折多,传统接触式测量打一个点要停一次,内腔和深槽里的关键位置,测针要么进不去,要么角度受限,操作师傅只能凭经验补几个点,剩下的靠猜。大尺寸工件更麻烦,冷轧辊、工程船船体这类件,量程不够就得分段测,分段就要拼数据,拼数据就出累计误差。这还没算返工——漏了一个特征,整批件要重新上机,交期往后拖,客户那边催得紧,质量部和生产部互相扯皮。踩过坑的都知道,这事没那么简单。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 复杂工件检测的精度效率双重难题 | 复杂工件的检测,卡在哪? | 不是卡在精度不够,而是卡在“测不到”和“测不完”。 |
| 蓝光三维扫描的检测流程优化逻辑 | 很多人以为,三维扫描只是把工件外形“复制”进电脑,真正决定检测效率的并不是扫描动作本身,而是数据采集之后那一整套偏差分析的衔接方式。 | 蓝光三维扫描仪在工业现场的价值,恰恰体现在它能把过去分散在测量、建模、比对、出报告几个环节里的工作压缩成一条连续的数据流。 |
| 多工业领域落地的技术验证积累 | 很多工厂对三维扫描仪的理解还停留在“把外形抄下来”的阶段,觉得只有逆向设计才用得上。 | 放到质量检测和工艺控制里,这东西到底能省多少钱,多数人心里没底。 |
| 成熟验证带来的经营层面增益 | 这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。 | 工件曲面多、基准孔位复杂,传统靠三坐标打点,单件测量加报告整理往往要耗掉大半个班次。 |
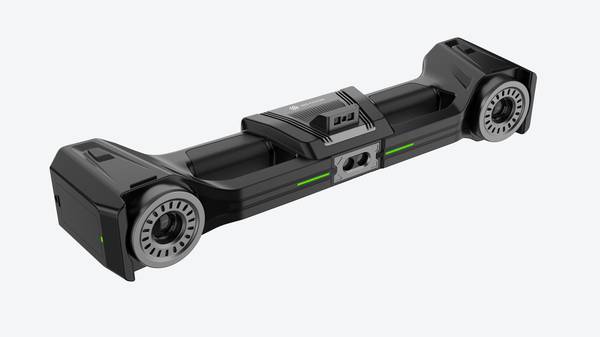
启源视觉工业级蓝光三维扫描仪在这类场景里的价值,不是把测量从“不准”变成“准”,而是把测量从“抽点判断”变成“全域采集”。工业级三维扫描仪对着复杂曲面扫一遍,点云直接覆盖整个型面,内腔只要视线可达,就能把磨损、变形和装配偏差拿出来做比对。扫描结果是点云数据,后续用来做逆向建模或偏差分析,给工程判断提供依据。对工厂来说,真正省下来的不是某一把卡尺的钱,而是少一次返工、少占一台机床、少压一批货。检测环节的效率提升,往往是从这些地方开始算的。
蓝光三维扫描的检测流程优化逻辑
很多人以为,三维扫描只是把工件外形“复制”进电脑,真正决定检测效率的并不是扫描动作本身,而是数据采集之后那一整套偏差分析的衔接方式。蓝光三维扫描仪在工业现场的价值,恰恰体现在它能把过去分散在测量、建模、比对、出报告几个环节里的工作压缩成一条连续的数据流。工件从装夹、扫描到生成色差图,中间不再需要反复切换基准、手动补点或等待三坐标测量机排队。
以启源视觉工业级三维扫描仪为例,它在模具、机加工件和复杂曲面零件的检测中,更适配现场那种“扫描完就要判断能不能放行”的节奏。蓝光扫描得到的是高密度点云,软件里直接与理论数模做偏差分析,超差区域用颜色标出来,检测人员不用再靠卡尺和经验去猜变形位置。这种流程优化的意义在于,测量结果不再只是一个合格与否的结论,而是一份能回传给工艺、模具和装配环节的工程判断依据。现场踩过坑的都知道,检测卡在哪一步,往往不是因为设备精度不够,而是数据没有形成闭环。蓝光三维扫描把采集和偏差分析连起来之后,返工件在流入下道工序前就能被拦住,这才是它真正省成本的地方。
多工业领域落地的技术验证积累
很多工厂对三维扫描仪的理解还停留在“把外形抄下来”的阶段,觉得只有逆向设计才用得上。放到质量检测和工艺控制里,这东西到底能省多少钱,多数人心里没底。启源视觉的蓝光三维扫描仪在模具制造、汽车工业、机械制造、航空航天、能源制造等领域的落地案例,恰恰说明了一个反常识的事实:它最先替代的往往不是设计工具,而是卡尺、检具和反复返工带来的隐性成本。比如在电冰箱散热板挤压模具检测中,卡尺够不到的内部磨损区域,用蓝光三维扫描仪可以快速采集完整点云,把磨损位置和趋势变成可判断的数据依据,而不是靠老师傅的手感去猜。
这种技术成熟度不是靠单一场景堆出来的。汽车转向节、变速箱质检、航空叶片、冷轧辊、矿山设备,甚至CT机精密制造和烈士陵园影壁数字化保护,启源视觉的扫描方案都跑过真实工况。工况越杂,越能看出设备对现场光线、工件反光、尺寸跨度和数据交付节奏的适应能力。踩过坑的都知道,工业现场不是实验室,能稳定出数据、能跟原有质检流程衔接、能减少对熟练工的依赖,才算真正落地。该系列在多工业领域的验证积累,更多体现在这种工程可复制性上:不是某一个工件能扫,而是不同行业、不同精度要求、不同交付压力下,都能把扫描数据变成质量判断和工艺优化的输入。
成熟验证带来的经营层面增益
这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。工件曲面多、基准孔位复杂,传统靠三坐标打点,单件测量加报告整理往往要耗掉大半个班次。更麻烦的是,遇到复杂型面只能抽测几个关键点,有些偏差藏在线条过渡处,三坐标探针未必探得到。问题漏到后段,压装或装配时才发现干涉,返工就不是打磨几下能解决的事。这种工况下,工业级三维扫描仪蓝光三维扫描仪的价值不在于“扫描”本身,而是把首件确认从抽样打点变成全域采集。扫描完成后,软件里直接和设计模型比对,偏差分布以色谱图形式呈现,哪些区域超差、超了多少,一眼能看清。检测数据留下来,后续同批次工件再有问题,不用从头找基准,调出首件数据就能对。
讲直白点,检测效率提升只是表面收益。真正让经营层有感知的,是返工链条被截短了。以前是装配段发现问题再退回加工段,来回折腾,现在问题在首件阶段就被识别出来,工艺参数该调的调,刀具该换的换,不会带着偏差往下流。人力上的变化也类似,老师傅不再被绑在测量室里反复对基准,年轻工程师拿着扫描数据也能做出判断。冷轧辊、弯管检具、空压机装配这些场景,该系列的工业级蓝光三维扫描仪都能覆盖,逻辑是相通的:把“事后发现”往“事前拦截”推一步,经营账上的废品损失、停工等待和重复检验成本,才有往下压的空间。
工件实测的效果验证路径
很多工厂在评估三维扫描仪时,习惯先问精度参数,却忽略了一个更实际的问题:设备能不能扛得住车间现场的环境,能不能直接扫自己手里最难测的那批工件。参数表上的数据是在标准条件下得到的,真正到了产线旁边,光照、震动、工件表面状态、装夹方式都会影响扫描结果。该系列工业级蓝光三维扫描仪在这类现场验证中,更值得关注的反而是它对复杂工况的适应能力,以及扫描完成后数据能不能直接进入后续的检测或逆向流程。
企业可以把车间里最典型的几类工件带到现场做实测。比如带有深槽、内腔或反光表面的零件,这类工件用传统接触式测量往往要反复换基准、补测点,效率很低。用蓝光三维扫描仪扫描时,重点看两件事:一是扫描过程是否需要反复喷粉或贴点,二是点云数据在凹陷、边缘处的完整性。扫描完成后,再比对扫描数据与原始CAD模型的偏差分布,看偏差是否集中在可解释的区域,而不是整面漂移。这种验证方式比单纯看参数更能判断设备是否适合自己的产品结构。
适配的典型工业应用场景
模具车间里,老师傅把塞尺往型腔缝隙里探了又探,卡尺够不到的内腔磨损只能凭经验估。这种场景在模具检测中太常见了。电冰箱散热板挤压模具的内部磨损,传统量具进不去,等试模打出废品才发现问题,来回修模的时间和料钱都搭进去了。该系列的工业级三维扫描仪在这类工况里能直接扫出内部型面的实际状态,把磨损区域、深度和趋势用点云数据摆到桌面上,检测人员不用再靠手感判断。
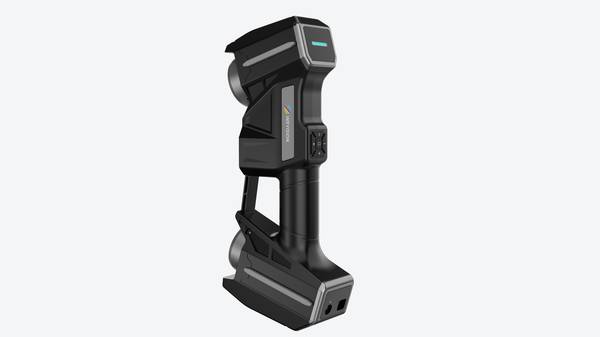
汽车零部件质检同样绕不开这类问题。转向节、变速箱壳体这些件,形面复杂,检具只能卡几个关键点,局部变形和整体趋势看不见。工业级三维扫描仪扫完一遍,数据导入比对软件,超差位置直接标出来,首件检验的周期从较长时间压到一两个小时。航空叶片检测更典型,叶身曲率变化大,传统三坐标打点效率低,扫描方式一次采集完整型面,叶型厚度、轮廓偏差都能形成可追溯的检测记录。该系列这套工业级蓝光三维扫描仪在这些场景里解决的不是“能不能测”,而是“测得全不全、快不快、数据能不能直接用来判断”。扫描数据是逆向建模和质检比对的输入,后续工程判断还是得靠工艺和质量人员,但前端采集效率上来了,后面的事情才转得动。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫