
反光工件三维扫描用于现场核验的流程判断
反光工件三维扫描应关注哪些数据问题?本文结合抛光金属、电镀件等表面,梳理采集角度、表面处理和覆盖范围的检查要点,并说明如何核对棱边、孔位及曲面过渡的完整性。
理解三维扫描设备应用问题
反光工业表面在三维扫描过程中容易产生镜面反射现象,使投射到工件表面的结构光无法稳定返回扫描设备的传感器,最终生成的点云数据会出现局部缺失、零散飞点或细微轮廓变形等情况。这类表面广泛存在于抛光金属构件、电镀处理零件以及高光滑度涂层工件中,其表面的光学反射特性会直接影响扫描采集数据的完整程度与重复采集的一致性表现。
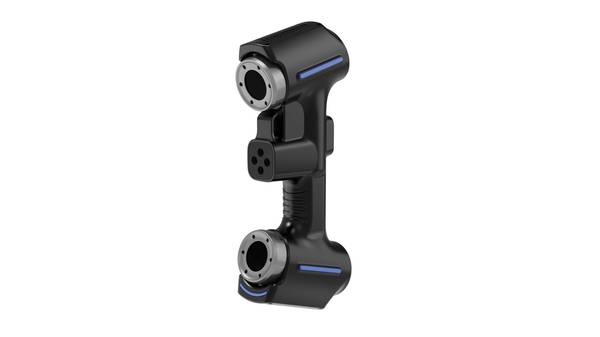
对这类反光表面进行扫描时,需要重点关注表面的光学反馈是否足以支撑连续点云的生成,以及最终输出的网格模型或CAD重建模型能否完整保留工件的棱边轮廓、孔位结构与曲面过渡等真实几何特征。读者可以对照实物的关键轮廓细节,比较重建结果与实物在局部特征处的吻合程度,而非仅判断整体形状的大致相似性。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用三维扫描仪验证典型件,再检查点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
在代表性工件上检查什么
针对反光工件开展代表性零件验证工作时,应先选取工件上具有典型反光特性的区域,确认预设的采集角度能否获得可用的表面反馈信号。如果某一区域的反馈强度不足以支撑有效数据采集,需将该条件列为未决状态,明确标注需要调整采集角度或采取对应表面处理后再进行复核,不得直接判定整体采集方案可行。
采集范围的安排需要逐一检查是否覆盖每一处需要采集的反光区域,同时确认参考标识在整个采集过程中始终保持清晰可见的状态。对于尚未经过测试的反光条件变化,或是工件自身状态出现的变动,都应明确列为待定的边界条件,不得在完成全部验证前宣称采集方案具备完整的可靠性。
官方资料能够说明什么
AlphaScan的官方操作材料明确列出了三类适用的工作方向,分别是工业零件的尺寸检测工作、深孔与复杂曲面的三维数字化工作,以及搭配CAD模型重建的逆向工程工作。该材料还完整记录了从扫描前准备、不同扫描模式选择、数据采集执行、数据编辑处理、网格或模型调整、数据导出,到尺寸检测与逆向工程的全流程操作内容。
这份官方材料无法决定当前这一特定反光零件在具体测量场景下的表面反馈表现,也不能替代针对该零件开展的实际验证所得出的结论。针对当前工件的最终判断,需要结合实际采集得到的数据与零件自身的具体要求,由相关人员结合实际情况进行确定。
FAQ
反光工件三维扫描的核心关注内容有哪些?
核心关注反光表面能否生成连续完整的点云数据,以及最终输出的网格或CAD重建模型是否完整保留棱边、孔位、曲面过渡等真实几何特征,读者可对照实物关键轮廓比较二者的吻合程度,以此判断采集数据的可用程度。
反光工件的代表性零件验证需落实哪些内容?
需在典型反光区域验证预设采集角度能否获得可用表面反馈,逐一确认采集范围覆盖所有目标反光区域,同时保证参考标识在采集全程清晰可见,未测试的反光条件或工件状态变动需列为待定边界,不得提前判定方案完全可靠。
AlphaScan官方材料针对反光工件扫描能明确哪些内容?
官方材料明确该产品可用于工业零件尺寸检测、复杂曲面三维数字化与带CAD重建的逆向工程相关工作,但无法决定当前特定反光零件在具体测量中的表面反馈表现,也不能替代针对该零件的实际验证结论。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫