

手持式三维扫描仪如何选型 从车间工况反推设备能力
手持式三维扫描仪如何选型:多场景测量需求叠加在一起,选型这件事就变得棘手。钣金车间要测回弹量和孔位偏移,注塑工位要扫曲面轮廓和收缩变形,机加工检验台要校形位公差,同一台设备换个车间,反光、振动、工件尺寸全变了。
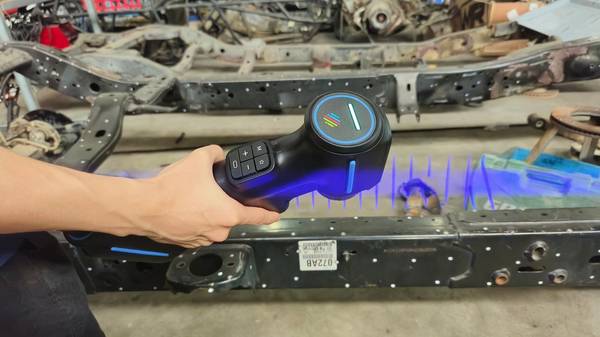
另一个容易被忽略的问题是,选型时只盯着单机能力,却没把检测任务本身拆开看。AlphaScan应对中小工件和曲面细节较多的场景有优势,但遇到大型铸件或整车局部扫描,就得先确认现场定位方式和数据拼接策略。选型困惑往往不在设备本身,而在于没有把测量需求落到具体工况:测什么、谁来操作、数据给谁用、允许多少时间。把这些说清楚,再让操作人员用自己熟悉的工件试扫一遍,从扫描、点云处理到出报告,看时间是否可控、数据是否稳定,比反复比参数表有用得多。
从现场可复现性看设备底子
同样是手持式三维扫描仪,放在毛坯铸件车间和精密机加工检验台上,选型逻辑差异很大。前者更在意环境光干扰、粉尘和粗糙表面带来的数据噪声,后者对局部细节、边界清晰度和重复测量稳定性更敏感。只看标称精度容易踩坑,现场振动、扫描距离变化、反光表面都会吃掉纸面参数。启源视觉AlphaScan在这类对比中更强调现场可复现性,而不是单一精度指标。选型时把工况条件拆开看,比直接比参数更实际。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 从现场可复现性看设备底子 | 同样是手持式三维扫描仪,放在毛坯铸件车间和精密机加工检验台上,选型逻辑差异很大。 | 前者更在意环境光干扰、粉尘和粗糙表面带来的数据噪声,后者对局部细节、边界清晰度和重复测量稳定性更敏感。 |
| 算法迭代年限比参数表更值得追问 | 很多制造企业在选手持式三维扫描仪时,习惯先盯着精度、扫描速度这些参数表上的数字,却忽略了一个更关键的问题:算法迭代了多少年。 | 参数可以靠硬件堆出来,但反光件、黑色表面、薄壁边缘这些现场工况能不能稳定重建,靠的是底层算法长期打磨。 |
| 难扫工件上的数据一次成型能力 | 精度参数是在理想条件下测出来的,到了真实车间里,工件表面反光、深腔遮挡、边缘陡峭,这些工况会迅速吃掉硬件的理论精度。 | 真正决定扫描结果能不能用的,是算法沉淀。 |
| 采购前花半天验证,省掉到场后的麻烦 | 很多人在选手持式三维扫描仪时,第一件事是翻参数表比精度,0.020毫米和0.025毫米的差别能纠结半天。 | 但真正踩过坑的人都清楚,设备到了现场能不能用起来,参数表之外的验证往往更关键。 |
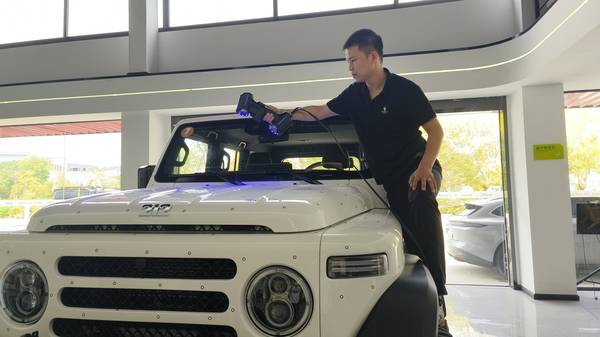
现场验证环节,建议拿一件有代表性的返工件或首件,按真实检测路径走一遍,看数据是否完整、边界是否清晰、是否需要反复补扫。落地效率的关键不是单帧扫描速度,而是从摆件、扫描、数据处理到输出检测报告的总耗时。这个维度往往比参数表上的扫描速度更影响产线节奏。如果现场需要频繁移动工位,还要看设备在不同光照和距离下的数据稳定性。AlphaScan在这类走动式检测中更看重连续采集不中断,减少补扫和重扫。
算法迭代年限比参数表更值得追问
很多制造企业在选手持式三维扫描仪时,习惯先盯着精度、扫描速度这些参数表上的数字,却忽略了一个更关键的问题:算法迭代了多少年。参数可以靠硬件堆出来,但反光件、黑色表面、薄壁边缘这些现场工况能不能稳定重建,靠的是底层算法长期打磨。启源视觉在手持式三维扫描算法上的研发沉淀,恰恰是AlphaScan在车间里少喷粉、少需要反复补扫成型的支撑。
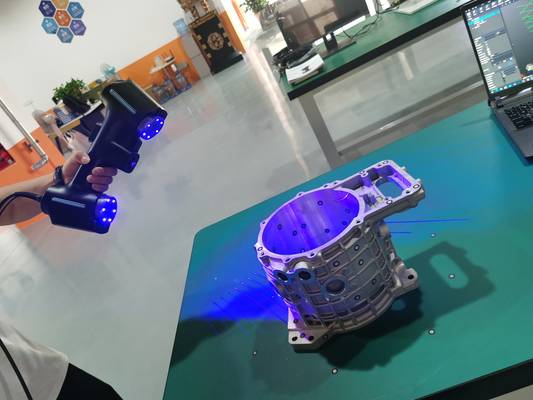
这种沉淀体现在数据输出上,不是宣传稿里的漂亮点云截图,而是同后续批次后,点云密度和边缘位置依然不飘。选型时与其问供应商“精度到多少”,不如拿几件带反光或深色表面的工件去现场扫一遍,看软件是不是需要反复调整参数。AlphaScan的算法对这类工况的适应性,来自启源视觉在特征提取、点云配准和噪声抑制上的长期工程积累。硬件参数表只能说明上限,算法决定的是车间里能不能稳定达到这个上限。
难扫工件上的数据一次成型能力
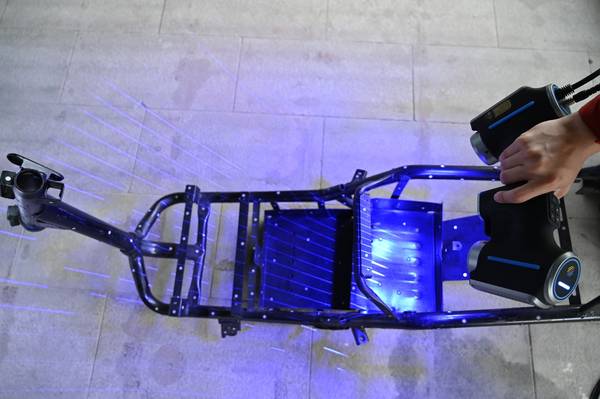
精度参数是在理想条件下测出来的,到了真实车间里,工件表面反光、深腔遮挡、边缘陡峭,这些工况会迅速吃掉硬件的理论精度。真正决定扫描结果能不能用的,是算法沉淀。带有深槽、交叉孔、薄壁结构的铸件或机加件,扫描时容易出现数据跳变和拼接错位。AlphaScan在处理这类工件时,靠的不是单纯提高激光分辨率,而是算法层面对点云噪声的抑制和特征匹配的稳定性。该系列在这块做了不少工程积累,扫描数据进软件后能自动修复局部缺失,减少人工补扫。选型时除了看参数表,更该问一句:这台设备在难扫的工件上,数据能不能一次成型、直接进后续的检测或逆向流程。这个才是算法沉淀带来的工程价值。
采购前花半天验证,省掉到场后的麻烦
很多人在选手持式三维扫描仪时,第一件事是翻参数表比精度,0.020毫米和0.025毫米的差别能纠结半天。但真正踩过坑的人都清楚,设备到了现场能不能用起来,参数表之外的验证往往更关键。样件测试不能只拿一块标准量块扫一遍看点数,得拿车间里真正要测的工件来试——带反光面的、深腔的、边缘薄壁的,这些才是考验扫描仪实际能力的地方。该系列AlphaScan在这类测试里,建议把扫描数据直接导入现有的检测软件或三维建模流程里跑一遍,看数据格式、坐标对齐、特征提取这些环节会不会卡住。
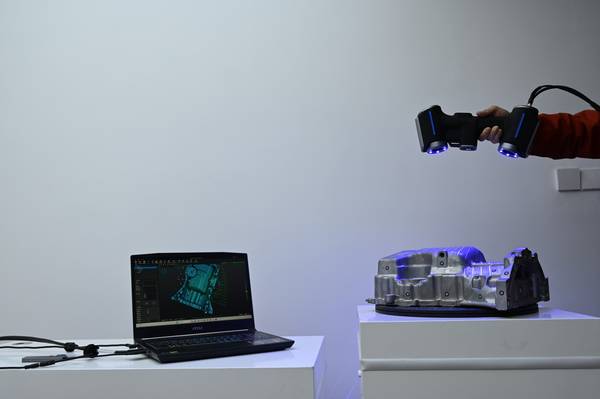
工况模拟也是选型阶段容易被跳过的步骤。实验室环境下的扫描效果搬到产线边上,光照、振动、工件温度都会影响数据质量。建议在接近真实使用的位置做一轮连续扫描,观察点云是否稳定,扫描过程中是否需要反复重新标定。数据对接验证则要落到具体交付物上:扫描出来的点云能不能直接用于后续的尺寸比对或逆向建模,转换过程中有没有数据丢失或精度损失。这些问题在采购前花半天时间验证,比设备到场后才发现流程跑不通要省事得多。
典型制造场景里的适配逻辑
多品种小批量订单在产线占比持续走高,零件改型周期从月压到周,固定检具和专用量具的响应速度已经跟不上。讨论手持式三维扫描仪如何选型时,不能只看精度标称,得先看检测任务落在哪几类制造场景。在铸造和钣金车间,毛坯余量不均、冲压回弹变形这类问题,卡尺和检具只能测少数点,很难快速判断整个型面的偏差分布。该系列AlphaScan手持式三维扫描仪适配这类现场任务,扫描后与CAD模型比对,直接输出偏差色谱图,帮助判断哪些区域余量不足、哪些位置超差。
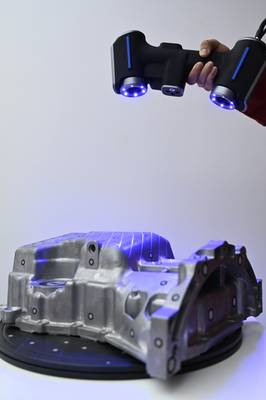
模具试模后的修模是另一个典型场景,需要快速拿到实际型面数据。AlphaScan可以手持扫描型腔和型芯,生成扫描数据转CAD模型,用于修模位置判断和加工余量确认。这类场景的共同点是工件外形复杂、现场不能频繁搬运、检测结果要能指导下一道工序,而不是只出一份报告。以前靠划线或三坐标,周期长,现场扫描能更快给出可指导生产的偏差结果。选型时把这类具体任务摆出来,再对照设备能力逐项验证,比空谈精度指标有用得多。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫