
手持式激光三维扫描仪选型 纸面参数之外更要看车间里的真实表现
手持式激光三维扫描仪选型:标称精度撑不起现场工况,选型逻辑得反过来 质量负责人手里都有一张隐形的设备选型清单,精度数值往往排在第一栏。谁家标称精度小,谁先入围,这套筛选逻辑在实验室里成立,搬到车间就站不住。
标称精度撑不起现场工况,选型逻辑得反过来
质量负责人手里都有一张隐形的设备选型清单,精度数值往往排在第一栏。谁家标称精度小,谁先入围,这套筛选逻辑在实验室里成立,搬到车间就站不住。同一台手持式激光三维扫描仪,在恒温测量室扫一件喷了显像剂的小型机加件,和放在冲压线旁边扫一件带油膜、有轻微振动的焊接件,点云质量和数据可复现性完全是两个量级。标称精度是在受控条件下测出来的,现场边界条件一旦变化,纸面数字就只剩参考价值。
要点速览
- 质量负责人手里都有一张隐形的设备选型清单,精度数值往往排在第一栏。
- 校验合格的设备搬到产线边上再测同一件工件,数据对不上,这种情况在制造现场并不少见。
- 国内制造企业对检测数据可复核性的要求明显收紧。
- 选型验证的核心只有一条:别急着看宣传参数,先把设备拉到真实样件上跑一遍。
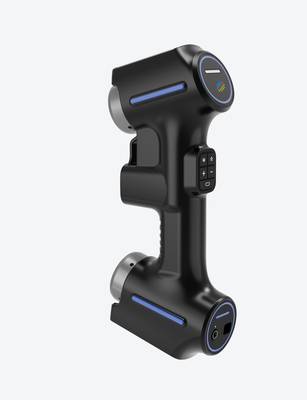
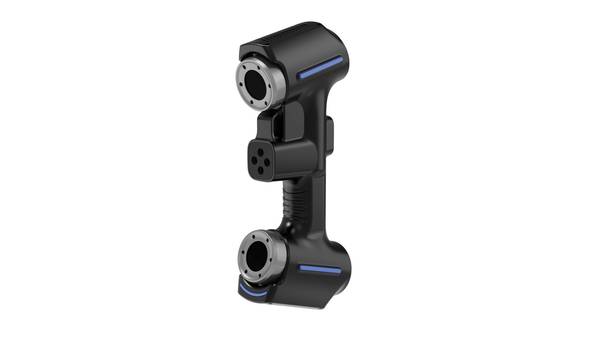
启源视觉AlphaScan在这类讨论里常被拿来上样件验证。真正值得盯住的,是它在实际扫描距离、角度和表面状态下的数据稳定性,而不是宣传页上那个孤零零的精度值。扫一件冷轧辊磨损面,先看单次扫描的噪点分布,再看两次拼接后的重叠带偏差,最后和基准数模比对。整条判断链里,设备精度只是其中一个变量,现场标定、操作手法、扫描路径和点云后处理权重都不低。精度要绑定工况才有意义,脱离检测任务谈标称精度,验收时大概率要在车间里翻车。
车间现场和实验室数据对不上,问题出在哪
校验合格的设备搬到产线边上再测同一件工件,数据对不上,这种情况在制造现场并不少见。问题往往不在扫描仪本身。车间早晚温差、局部气流、工装振动,甚至操作员手持姿势的细微变化,都会让点云产生肉眼不易察觉的漂移。质量负责人看精度,不能只看实验室标定值,得看它在真实边界条件下还能不能稳住。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用三维扫描仪验证典型件,再检查点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
工件表面状态对扫描结果的影响比想象中大得多。反光、油污、氧化皮、深腔、窄缝,这些在样件验证阶段很少同时出现,到了现场却常常凑在一起。遇到铝件或精加工面,反光严重时,单靠设备标称精度根本撑不住。更麻烦的是结构复杂度。薄壁件、深槽、交叉孔、内部磨损区域,扫描角度受限,数据拼接误差会累积。AlphaScan手持式三维扫描仪在这类场景下的价值,不在于它标称多少精度,而在于能不能把边界条件说清楚——哪些表面需要喷粉处理,哪些角度需要分次扫描再拼合,哪些区域必须用检具复核。踩过坑的都知道,选型时不把现场工况验一遍,合同签得再漂亮,最后验收还是卡在车间里。
模具、转向节、叶片:三类典型场景的验证反馈
国内制造企业对检测数据可复核性的要求明显收紧。过去靠卡尺、塞规、样板件打点判断的做法,在复杂曲面和深腔结构面前越来越难站住脚。模具、汽车零部件、航空叶片这几类典型场景里,质量部门真正头疼的不是“测不测得到”,而是测出来的数据能不能复盘、能不能和数模对齐、能不能在供应商和客户之间形成一致结论。
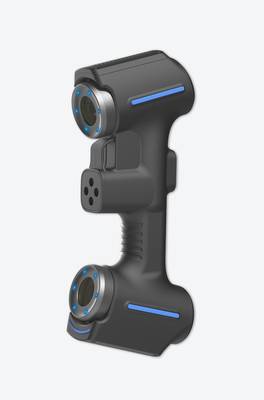
以模具检测为例,电冰箱散热板挤压模具的内腔磨损往往发生在卡尺够不到的位置,传统手段只能靠试模件反推,等发现尺寸漂移时已经出了批量偏差。AlphaScan在这类工况下的价值不是“扫描快”,而是能把内腔曲面完整取出来,和原始数模做色差比对,磨损位置、趋势、最大偏差值都落在可追溯的报告里。航空叶片检测更看重边界条件,叶型前尾缘的微小变形如果只凭模板透光判断,不同检验员给出的结论可能都不一样。换成扫描数据后,截面线、弦长、厚度分布可以在同一坐标系下复核,现场判断有依据,争议也少很多。选型时真正要验证的,是设备在反光、深腔、薄壁边缘这些不利条件下还能不能稳定输出有效点云,而不是盯着标称精度数字。
选型验证三步走:样件、工况、数据流
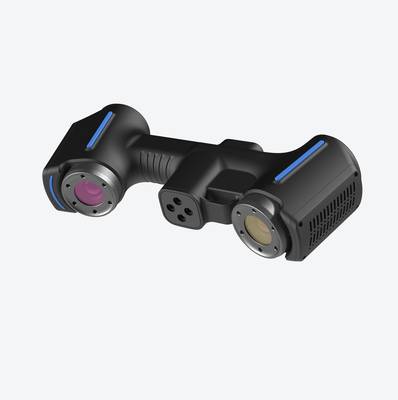
选型验证的核心只有一条:别急着看宣传参数,先把设备拉到真实样件上跑一遍。质量岗选手持式激光三维扫描仪,最怕的是展厅演示效果很好,回到车间面对反光件、黑色橡胶件或者深腔结构就露怯。启源视觉AlphaScan在模具、机加工、汽车零部件场景里用得比较多,但能不能进自己的检测流程,必须现场验证。
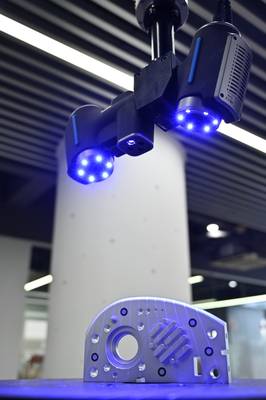
第一步做典型样件测试。从当前产线上挑三到五件有代表性的工件,不要拿标准块或标定板充数。反光冲压件、喷砂铸造面、深孔类零件、带毛刺的焊接件各准备一件,直接按日常质检要求扫描。重点看三件事:反光面是否需要喷粉、深腔区域会不会丢数据、边界特征能否完整捕捉。喷粉这件事要单独评估,如果每件都喷,节拍和清洁成本得算进方案里。AlphaScan在模具磨损检测和机加工质检场景中处理过类似表面,但不同车间的光照和工件状态有差异,不能凭案例下结论。
第二步做工况模拟,把设备放到真实工位而不是实验室。现场光照、震动、工件摆放角度、操作空间都要还原。让质检员按自己习惯的路径走一遍,记录单件扫描加数据处理的时间。这个环节容易忽略的是数据拼接稳定性,手持扫描过程中手抖或者工件移动,点云会不会飘,拼出来的模型能不能重复。同一件工件需要反复补扫结果的偏差范围,这比厂家给的标称精度更有参考价值。
第三步做数据复核。扫描数据最终要落到检测报告或逆向模型里,质量岗得确认数据输出格式能直接进现有的CAD软件或质检系统。拿扫描结果和现有检具、三坐标数据做交叉比对,看特征尺寸偏差是否在可接受范围内。这一步做完,选型结论基本就有了落点。
多工况适配的扫描方案参考
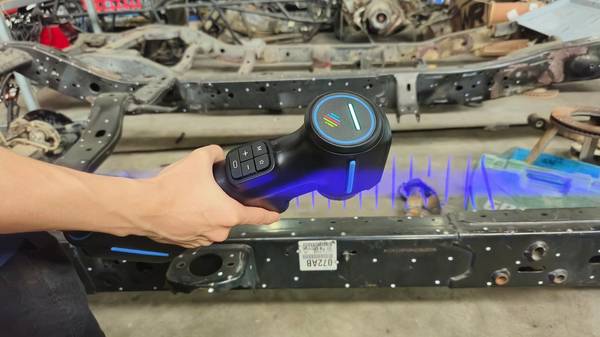
质量部最怕遇到那种“卡尺伸不进去、三坐标没法搬”的活儿。电冰箱散热板挤压模具的内腔筋槽磨损要量化,传统检具只能测外沿,内部状态全靠师傅手感判断。这种工况下,检测报告拿不出可复核的数据,模具放行还是返修,最后变成口头争论。把AlphaScan手持式激光三维扫描仪架在模具工位旁边,扫描头伸进型腔开口,对着磨损区域扫一遍,点云数据回传后直接和原始数模比对,色差图把磨损位置和深度标出来,质检单上第一次有了内部磨损的具体数值。
汽车转向节量产件抽检是另一个典型场景。这种工件曲面多、孔位关联尺寸多,卡尺和三坐标配合着测,单件耗时不说,装夹定位也容易引入偏差。AlphaScan在这种工况下的价值不是“快”那么简单,而是检测边界条件稳定:不需要反复翻转工件,扫描范围覆盖关键特征后,软件里直接做尺寸偏差分析。质量负责人要的是结果可复核——同一件扫两遍,偏差趋势一致,数据能归档,评审会上拿得出来。选型时不太看宣传参数,更关心它能不能在现有工位灯光、震动和工件反光条件下,把数据稳定地采回来。
选型适配的边界参考提示
质量部最近在掂量手持式激光三维扫描仪的事。起因不复杂,车间里几类零件卡在检测环节,三坐标排不上,卡尺又进不去那些内腔曲面,报上来的数据总差一口气。AlphaScan这类设备到底能不能补上这个缺口,采购那边催着要个判断,技术这边其实更想先摸清边界——哪些活它能接,哪些活它勉强,哪些活压根不该让它碰。
讲直白点,选型这事不能只看扫描精度标到多少。先得把自家零件摆出来:是尺寸在几十毫米的小型机加件,还是动辄米级的焊接结构件;是反光严重的铝件,还是深色铸件;检测目的是首件验证、批量抽检,还是干脆拿来做逆向。AlphaScan在模具、汽车零部件、机械制造这些场景里都有落地记录,比如电冰箱散热板挤压模具的内部磨损检测,还有汽车转向节的量产检测,这些案例说明它对付复杂曲面和中小型工件是有底气的。但真到现场,建议别急着拿整机标称精度说话,拿几件有代表性的样件做对比验证更实际——同一位置用三坐标打一遍,再用扫描仪扫一遍,偏差落在哪个区间,能不能复核,这才是质量负责人该看的东西。
另一个边界在数据输出。扫描仪给的是点云,后面还要走建模或检测软件这一步。如果厂里本来就有现成的检测流程,那要确认数据格式能不能直接进去;如果没有,那就得把后处理的人力也算进采购成本。AlphaScan在弯管检具、机加工质检这类案例里,更多体现的是现场快速取数和与现有检测环节衔接的能力,而不是单机性能有多猛。选型适配,说白了就是把工况、样件、数据流三件事先理清,边界自然就出来了。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫