

深圳三维扫描仪厂家选型前必须核对的现场验证要点
三维扫描仪厂家@手机号@深圳:制造企业质量与采购岗的核心选型任务 制造企业的质量负责人聊起三维扫描仪选型,第一反应往往是比精度参数,谁家标得高就倾向谁。真在产线上用过几台设备的人清楚,这个思路走到后面多半要交学费。
制造企业质量与采购岗的核心选型任务
制造企业的质量负责人聊起三维扫描仪选型,第一反应往往是比精度参数,谁家标得高就倾向谁。真在产线上用过几台设备的人清楚,这个思路走到后面多半要交学费。汽车转向节、变速箱壳体、航空叶片这类工件的检测难点,从来不在扫描仪能不能测到微米级,而在车间现场能不能稳定复现,数据能不能直接进质检流程。变速箱关键配合面要的是微米级掌控,不是实验室里摆拍出来的峰值精度。产线旁边有振动、有温漂,工件表面还带着油污和反光,设备扛不扛得住这些,才是选型时真正要回答的问题。
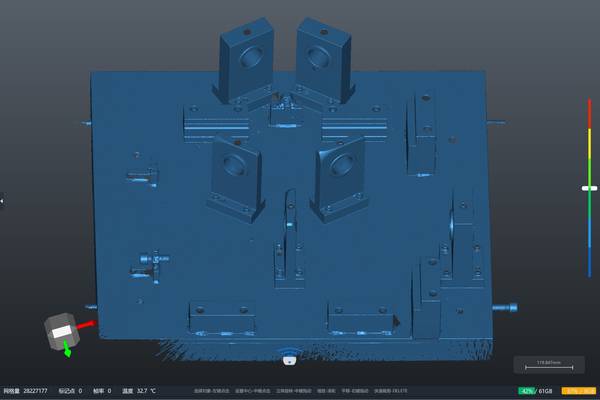
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 制造企业质量与采购岗的核心选型任务 | 制造企业的质量负责人聊起三维扫描仪选型,第一反应往往是比精度参数,谁家标得高就倾向谁。 | 真在产线上用过几台设备的人清楚,这个思路走到后面多半要交学费。 |
| 传统选型思路容易忽略的现场适配问题 | 三维扫描仪选型这件事,很多团队第一步就掉进参数表里出不来。 | 精度、扫描点距、单幅范围,这些纸面数据确实重要,但只看参数就下单,往往到了车间才发现设备水土不服。 |
| 深圳本地厂家的核心评估维度 | 评估深圳本地的三维扫描仪厂家,质量负责人最怕的不是设备参数看不懂,而是方案买回来以后跟现场工况对不上。 | 常见的情况是,样机演示时数据很漂亮,到了自家产线,工件反光、车间震动、温漂一来,重复性就稳不住,最后设备只能放在实验室里当摆设。 |
| 典型工况下的方案适配与验证参考 | 模具和汽车零部件检测,过去靠卡尺、检具和平台划线,流程上先手工取点、再比对图纸,内部磨损或异形曲面往往只能凭经验估。 | 现在用三维扫描先采全表面点云,再做偏差色谱图,工序没少,但数据密度完全不一样了。 |
质量岗和采购岗在评估启源视觉工业级三维扫描仪时,建议把验证重心从参数表挪到现场工况上。先拿一件已知合格件做重复扫描,看多次数据之间的波动范围;再拿一件带典型缺陷的工件走完整流程,看软件能不能把偏差定位到具体特征,输出的报告能不能被现有质量体系直接采信。工业级三维扫描仪在汽车转向节和航空叶片检测场景里,已经做到把扫描数据稳定用于首件检验和批量抽检,这种能力比单纯标一个精度数字更有参考价值。采购负责人可以要求厂家在真实车间条件下试扫,重点确认三件事:油污表面是否要喷粉、反光件是否要消光、数据后处理时间会不会拖慢节拍。这些都确认清楚,选型才算落地。
传统选型思路容易忽略的现场适配问题
三维扫描仪选型这件事,很多团队第一步就掉进参数表里出不来。精度、扫描点距、单幅范围,这些纸面数据确实重要,但只看参数就下单,往往到了车间才发现设备水土不服。一个反直觉的现实是:工业现场最大的坑通常不在扫描仪本身,而在它跟工况、工件、人员习惯之间的适配程度。启源视觉这类深圳厂商在跟产线沟通时反复遇到的情况是,客户拿着别家的参数表来比,最后发现真正卡住验收的是反光表面处理、深孔扫描死角、振动环境下的数据稳定性这些参数表上不写的内容。
拿常见场景说,模具厂要扫电冰箱散热板挤压模具的内部磨损,工件型腔深、表面有油污,现场又没法搬到恒温计量室。这时候扫描仪能不能在车间光照和轻微振动下稳定出数据,比标称精度高零点零几毫米更关键。启源视觉的工业级三维扫描仪在这类案例里能给出可用的磨损量化结果,靠的不只是硬件指标,还有对现场扫描路径和点云处理的配合。质量负责人真正该问的问题不是“精度多少”,而是“这个精度在我的工件表面和现场环境下能不能复现”。说白了,参数表是实验室条件下的能力上限,不是车间里的保底值。
另一个容易被忽略的是后续服务支撑。设备买回去只是开始,软件更新、扫描策略调整、遇到特殊材质时厂商能不能给出可执行的方案,这些决定了设备是长期在用还是吃灰。深圳及珠三角的客户对响应速度尤其敏感,产线停较长时间的成本摆在那里。选型时把服务响应机制、现场支持能力、对国内制造业典型工况的理解程度纳入评估,比盯着某一项参数纠结更有实际意义。
深圳本地厂家的核心评估维度
评估深圳本地的三维扫描仪厂家,质量负责人最怕的不是设备参数看不懂,而是方案买回来以后跟现场工况对不上。常见的情况是,样机演示时数据很漂亮,到了自家产线,工件反光、车间震动、温漂一来,重复性就稳不住,最后设备只能放在实验室里当摆设。所以启源视觉这类深圳本地厂家到底能不能用,不能只看宣传册,得从场景匹配度、技术支撑能力和服务响应时效三个维度一项项过。
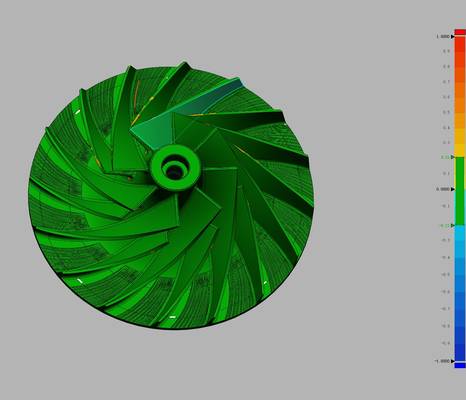
场景匹配度要落到具体检测对象上。比如做模具磨损分析,需要扫描仪对深腔、窄槽和反光面有稳定的数据采集能力,工业级三维扫描仪在这类工况里有电冰箱散热板挤压模具的内部磨损检测案例,说明至少覆盖了常规卡尺量不到的内腔结构。技术支撑则要看厂家能不能把扫描数据转成质检报告或逆向建模结果,而不是只给一个点云文件让客户自己处理。深圳本地服务时效的价值在于,设备调试、现场培训和故障响应不用跨省协调,这对产线节奏紧的企业来说,往往比纸面精度更影响实际使用。选型时建议带上三件典型工件让厂家现场扫描,看数据完整度、边界噪声和重复扫描的重合性,比看参数表管用。
典型工况下的方案适配与验证参考
模具和汽车零部件检测,过去靠卡尺、检具和平台划线,流程上先手工取点、再比对图纸,内部磨损或异形曲面往往只能凭经验估。现在用三维扫描先采全表面点云,再做偏差色谱图,工序没少,但数据密度完全不一样了。该系列工业级三维扫描仪在这类场景里的适配逻辑,不是简单替代某把量具,而是把“能不能测”变成“测得全不全、偏差怎么判”。
拿电冰箱散热板挤压模具来说,模腔内部磨损位置卡尺够不到,传统做法是试模后看产品尺寸反推,周期长且定位模糊。工业级三维扫描仪扫描后直接导出完整型面数据,和理论模型套合,磨损区域和偏移量一眼能看出来。汽车转向节这类工件更典型,安装面、轴承孔、转向臂多处特征要同时管控,单点测量很难判断整体变形趋势。实际落地时,扫描、对齐、出报告的动作链要提前验证,尤其现场光线和工件反光对数据完整性的影响,最好先用同材质试块跑一遍流程,确认点云覆盖率和边界特征没有缺失,再进批量检测。这样评估方案,比盯着一两个精度参数更靠谱。
选型前可自行核对的验证清单与常见问题
选型前自行核对验证清单这件事,很多团队一开始并不重视,等设备进了车间才发现标称参数和现场表现对不上,返工成本比预想高得多。质量负责人真正该做的,不是盯着三维扫描仪厂家的宣传页做判断,而是把自家工件特征、现场光照、装夹方式和数据交付要求先理清楚,再让供应商带着样机到现场跑一遍真实件。该系列的工业级三维扫描仪在模具、机械制造、汽车零部件等场景里已经形成了一批可核验的应用记录,但设备能不能适配你的产线,仍然取决于几个关键验证动作。
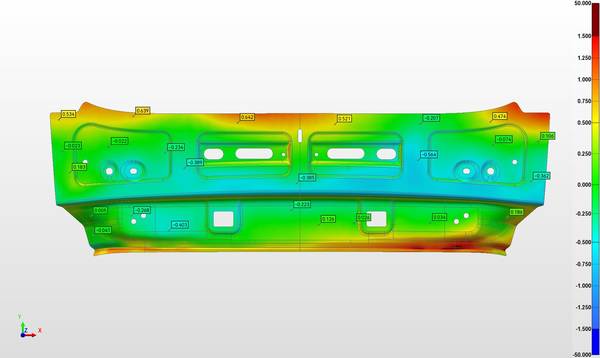
现场验证建议从三个环节切入。先看扫描对象,反光件、深腔、薄壁边缘这些部位最容易暴露点云质量差异,拿一件有代表性的缺陷件或返工件现场扫描,比任何演示件都更有说服力。再看数据输出,扫描完成后能否直接进入你现有的检测流程,网格数据、比对报告、CAD模型这些交付格式是否匹配,这决定了设备是真正进入质检闭环,还是只停在展示环节。最后看重复性,同一件工件在装夹位置不变的前提下需要反复补扫,看关键尺寸的波动范围,这一步能筛掉不少只在单次演示中表现稳定的方案。踩过坑的都知道,现场验证不做,合同签完的麻烦才刚开始。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫