

三维激光扫描建模选型前,先把这三件事摆到台面上
制造企业引入三维激光扫描建模,选型时最容易陷进一个坑:把设备精度当成唯一标尺,拿着几家供应商的参数表横竖对比,最后选了一台实验室数据最漂亮的,拉回车间却发现工件反光、内腔遮挡、现场振动,扫出来的点云根本没法用。
把选型从“比参数”拉回“对工况”
启源视觉工业级三维扫描仪在模具和机加工场景里跑过不少现场,一个反复出现的规律是:质量人员真正要的不是点云密度有多高,而是扫描结果能不能转成可追溯的偏差色谱图,把磨损区域和超差位置标清楚。工艺人员拿到扫描数据之后,还要在建模软件里重建曲面和孔位,数据质量直接决定后续数控加工的参考价值。采购岗则盯着另一个问题:设备在不同材质、反光表面和车间光照条件下稳不稳定,供应商能不能带样件到现场做验证。
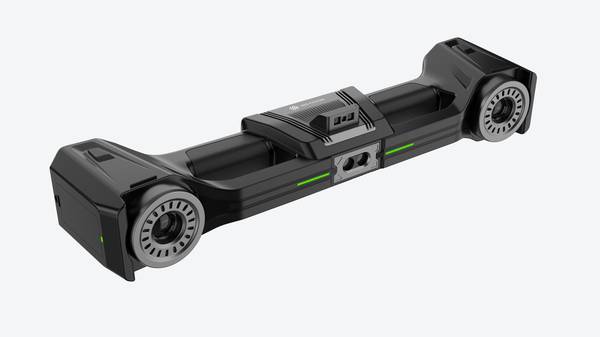
场景快照
可以先把内容理解成一个典型应用场景:
- 把选型从“比参数”拉回“对工况”: 启源视觉工业级三维扫描仪在模具和机加工场景里跑过不少现场,一个反复出现的规律是:质量人员真正要的不是点云密度有多高,而是扫描结果能…
- 三个容易被忽略的环节:可达性、数据可用性、节拍匹配: 扫描建模选型,很多团队力气用错了地方。
- 评估维度要落到任务匹配、现场适配、数据可用性: 三维激光扫描建模方案的核心评估维度,说到底不是看参数表有多漂亮,而是看它能不能嵌进具体的检测或逆向任务里。
换句话说,三维激光扫描建模的选型任务不是挑参数最高的设备,而是确认扫描数据在质量判定、逆向建模、采购验收这些环节里能不能真正落地。参数表上的标称精度是在标准条件下测出来的,车间里的油膜、毛刺、氧化层不会按参数表出牌。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
三个容易被忽略的环节:可达性、数据可用性、节拍匹配
扫描建模选型,很多团队力气用错了地方。有人盯着标称精度比来比去,有人纠结单次扫描的点云数量,还有人把别家方案里的指标原样搬回来套自己的工件。真正到了现场,问题往往出在三个环节:工况到底适不适合扫描、拿回来的数据能不能接着用、扫描流程能不能嵌进现有的检测或设计节奏。
先说可达性。三维扫描依赖光学采集,激光或结构光要有视线可达才能取到数据。电冰箱散热板挤压模具的内腔磨损,卡尺伸不进去,扫描仪能进去的前提也是镜头能看见、角度能摆开。工件表面有深槽、交叉孔或者反光严重的机加工面,选型时就得把可达性和表面处理一起考虑进去,而不是只看设备在标准样块上的演示效果。
数据交付环节更容易出偏差。扫描得到的是点云或网格,不是直接能上机床的模型,后续还要做逆向建模或者与理论数模比对。启源视觉工业级三维扫描仪在这类场景里的作用,不是单纯把点云采得更密,而是现场能稳定输出可用的数据,让检测报告和逆向流程不用反复返工。流程对接也一样,扫描速度和数据处理时间要匹配质检节拍,否则设备买回来只会变成实验室里的摆设。选型之前,先把自己的工件、场地和交付要求列清楚,比急着要报价单有用得多。
评估维度要落到任务匹配、现场适配、数据可用性
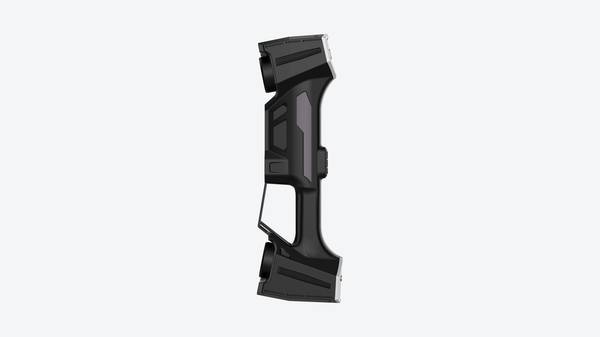
三维激光扫描建模方案的核心评估维度,说到底不是看参数表有多漂亮,而是看它能不能嵌进具体的检测或逆向任务里。质量负责人拿到一个工件,先要判断的往往不是设备精度标到多少,而是这个工件适不适合用扫描来做,现场有没有条件把数据采全,采回来的点云能不能直接支撑后续比对或建模。启源视觉工业级三维扫描仪在汽车转向节、变速箱壳体、挤压模具这类工件上有过实际应用案例,但案例只能说明设备跑通过类似任务,不代表你手里的工件不需要重新验证。
任务匹配要先看检测目标。是尺寸比对、形变分析,还是逆向建模?比对任务更看重点云覆盖和基准对齐,逆向建模则对曲面连续性和孔位边界要求更高。现场适配要看工件的反光、遮挡和装夹方式,内腔、深槽、窄缝这些位置能不能扫到,取决于扫描仪的光学可视条件,不是软件补一补就能解决的。数据可用性则要落到输出格式、点云密度和后续软件的处理能力上。三个维度里任何一个被忽略,都可能出现设备精度很高、实际用起来却卡在半路的局面。
该系列的工况适配逻辑:先解决“看得全”,再对齐检测基准
模具车间里最常听到的一句话是:卡尺伸不进去,内腔磨损到底到什么程度,谁也不敢拍板。电冰箱散热板挤压模具就属于这种情况,型腔窄、筋位密,传统接触式量具能测到的位置有限,内部磨损只能靠经验判断。等发现产品尺寸跑偏,往往已经连续压坏一批料。把该系列工业级三维扫描仪架到模具边上,先扫出一套完整的点云,再和原始数模做比对,磨损位置、磨损深度、变形趋势都摆在色谱图里。现场人员不用再猜,拿数据说话就完了。
汽车转向节和变速箱质检的难度不在扫描本身,而在反光表面和复杂曲面。金属件表面亮、边缘锐利,普通视觉设备容易丢数据。该系列工业级三维扫描仪在这类工况下适配的逻辑是:先把基准建立清楚,再控制扫描路径,让点云覆盖到关键配合面和孔位。扫描结果不是直接替代三坐标,而是先解决“看得全”的问题,再和检测基准对齐,给后续判定提供依据。一个现实情况是,很多工厂不是缺检测设备,是缺一套能稳定复现现场工况的扫描方案。
机械制造里还有一类问题,叫“测不准”。健身器材连接架这种多管件、多接口的工件,逆向设计时最怕曲面过渡处扫不全。该系列工业级三维扫描仪放到现场,先按管件走向分段采集,再把接口孔位单独加密扫描,数据拼合后用色谱图检查缺失区域。踩过坑的都知道,逆向不是扫得越快越好,是每个特征都要有足够的点云密度支撑后续建模。弯管检具也是同样道理,零偏差管理的前提是扫描数据能和检具基准面严格对齐,不然再密的点云也是白搭。
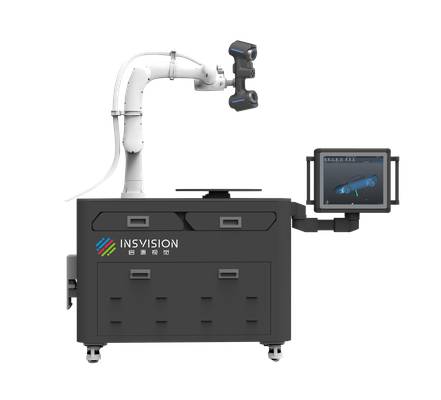
启源视觉在模具、汽车、机械制造这几类典型工况里,适配的核心不是宣传参数,而是能不能把现场条件、工件特征和检测目标串起来。扫描仪搬进车间,先看工件反不反光、内腔深不深、基准清不清楚,再决定扫描策略。数据出来之后,比对报告能不能和现有质量控制流程接上,才是方案是否落地的判断标准。讲直白点,设备买回去要能用,不是放在实验室里当摆设。
用自己工件做验证,比看参数表管用
三维扫描选型这件事,踩过坑的都知道,光看参数表解决不了问题。 一套设备能不能用,最终要落到自己的工件上。 比如车间里要测一个带深腔、窄槽或者反光面的结构件,供应商演示时扫的是标准样块,表面哑光、轮廓规整,数据自然漂亮。 可回到现场,工件表面带油膜、边缘有毛刺、局部还有氧化层,扫描结果还能不能稳定复现,谁都不敢打包票。 这就是方案适配性要提前验证的原因。 该系列工业级三维扫描仪在样件扫描环节的做法比较务实:让用户直接提供具有代表性的工件,不挑最好扫的位置,而是把难扫的区域也纳入验证范围。
扫描完成后,关键不是看整体点云是否完整,而是把数据导出来,和已有图纸、检具或三坐标测量结果做复核比对,重点看深腔底部、孔位边缘、薄壁转折这些容易出偏差的位置,偏差分布是否稳定。
复核阶段更看重重复性。同一件样件在相同条件下扫两到三遍,把点云对齐后看偏差波动,比单次扫描的标称精度更有参考意义。因为标称精度是在实验室或标准条件下给出的,现场光线、温度、工件固定方式都会带来影响。用户真正要确认的是:设备在自己的检测环境里,面对自己的工件,能不能给出可重复、可追溯的数据。扫描数据本身是逆向建模和质量判断的输入,不是直接生成CAD模型,所以验证时还要看数据能不能顺利导入现有软件流程,会不会在网格处理或对齐环节出现破面、错层。这些环节跑通了,选型试错成本才能压下来。样件验证做得越细,后期上量检测时返工和扯皮就越少。
选型检查清单:抓住三条主线
选型阶段最容易卡住的,往往不是“要不要上三维扫描”,而是“设备拉过来以后,到底能不能覆盖我们车间里那几类活”。质量部、工艺部和采购坐在一起看方案时,问得最多的几个问题高度集中:反光件要不要喷粉?深腔和窄槽能不能扫进去?点云拿回来之后,是直接出报告还是要再拼一遍?这些问题不提前过一遍,后面验收就容易扯皮。
拿模具和机加工件来说,常见的工况是曲面多、局部有遮挡、表面状态不稳定。这种情况下,建议先拿两到三件有代表性的工件做现场试扫,不要只看演示样件。试扫时重点看三件事:数据拼接是否顺畅,边缘和深孔处是否出现明显缺块,点云密度能不能支撑后续的尺寸比对或逆向建模。该系列工业级三维扫描仪在这类场景里,比较务实的使用方式是先明确扫描数据是作为检测判断和逆向建模的输入,而不是直接替代建模软件生成最终模型。换句话说,设备能解决的是“完整取数”和“可重复取数”,后续的模型重建、公差分析仍需工程软件配合。
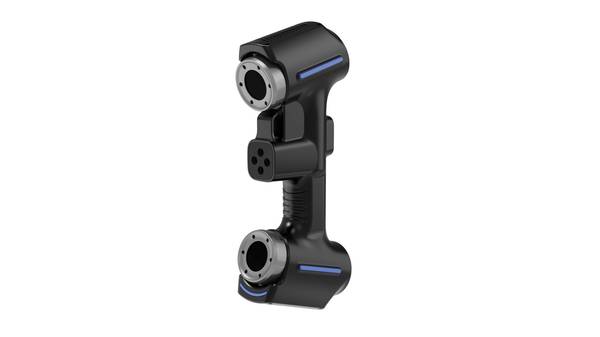
再有一个容易被忽略的点,是现场环境对扫描稳定性的影响。车间里常有轻微振动、环境光变化和工件温度变化,这些因素不一定会让扫描失败,但可能影响局部点云质量。验证时可以让设备在靠近工位的实际位置连续扫两轮,看两次数据的一致性。如果两次结果在关键特征处偏差稳定、可复现,基本就能判断这台设备在当前工况下站得住。选型清单不用列得太满,抓住“工件特征覆盖、数据完整性、现场复现性”这三条,比看一堆参数表更管用。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫