
工业三维扫描能解决哪些工业场景问题 不同设备适配什么任务
启源视觉三维扫描仪可覆盖汽车、模具、航空等多类工业场景,不同型号分别适配中小型精密件、大型结构件等不同检测与扫描任务。
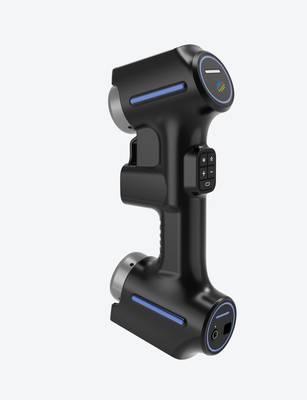
工业三维扫描解决的是传统量具"够不到、测不全、对不准"的工件测量问题。它把复杂工件的真实几何状态快速转化为可分析、可比对、可追溯的数字模型,覆盖曲面、深孔、内腔与大尺寸结构。在汽车工业中,转向节、变速箱壳体、防撞梁型材等零件需要同时验证轮廓精度、装配接口和批量一致性;在模具制造中,挤压模具的内部磨损和弯管检具的型面偏差往往藏在常规量具难以触及的位置;在航空航天、钢铁冶金和船舶制造中,叶片、冷轧辊与船体外形则要求在大尺度下保持稳定精度。启源视觉AlphaScan三维扫描仪在这些场景中通过非接触式高密度数据采集,为量产检测、磨损比较、逆向设计和数字化存档提供统一的几何依据。
不同工业场景下的三维扫描应用逻辑
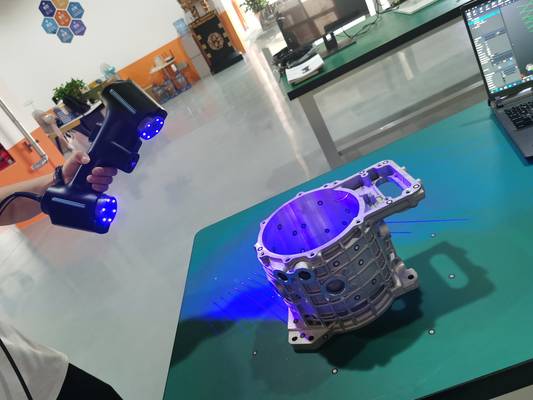
对于阀门、石化电机这类结构紧凑但装配要求严格的工件,扫描的重点是采集阀体、法兰、密封面、端盖和安装接口等关键特征。工业三维扫描可以直接提取主轴到安装面的高度、底面孔间距和空间偏移量,并将扫描模型与原始CAD数模自动对齐,生成色谱偏差图,使超差区域从"经验判断"变为可视化的位置与数值。注塑阀门内部流道、细小孔位和光亮表面容易造成传统光学测量缺失,AlphaScan的蓝光结构光与深孔扫描能力可覆盖这些细节,使检测数据不再只停留在二维报告,而是包含完整三维形态,便于后续装配验证与工艺优化。
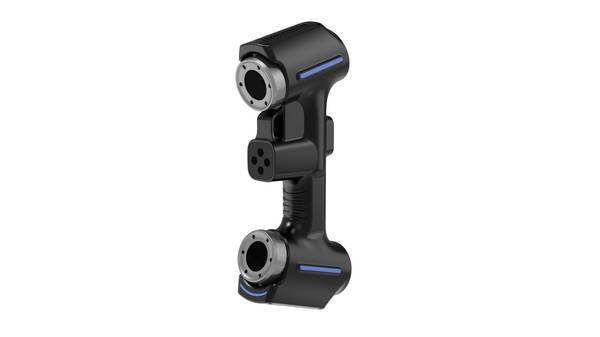
大型工件的检测逻辑则完全不同。汽车冲压模具、大型焊接件和重型结构件往往超过接触式测量设备的行程,检测人员需要多次转站并拼接局部数据,定位误差会随转站次数累积,加强筋、角焊缝与狭窄槽口也容易形成测量盲区。此时更适合启源视觉V-Track跟踪式激光三维扫描系统。V-Track由固定架设的光学跟踪仪实时捕获手持扫描仪的空间位置与姿态,无需在工件表面贴点,单次扫描即可在同一坐标系下覆盖大面积区域,最大扫描幅面可达2600×2200mm,适合完成全尺寸三维测量,减少转站带来的累积误差,并保留大型焊接件的完整几何信息。
不同设备的适配方向与核心能力
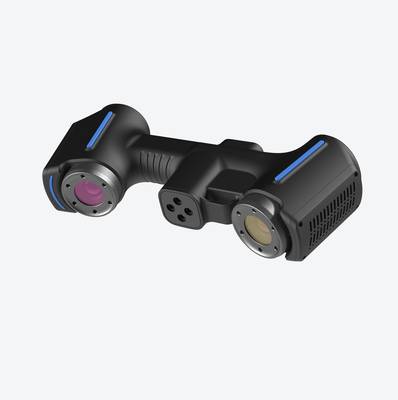
设备适配的关键不是追求参数最高,而是让扫描方式匹配工件尺寸、结构复杂度和现场条件。AlphaScan手持三维扫描仪的最大扫描幅面可达650mm×550mm,工作距离为300mm,精细模式为200mm,具备7线蓝光精密扫描和单蓝光深孔扫描两种模式,适合中小型精密零件、内腔与深孔结构的细节采集。对于需要快速完成大量数据采集的任务,AlphaScan Elite S1的测量速率可达8,100,000次/秒,能够在密集点云需求下保持效率。面对大型焊接件、冲压模具或飞机结构件,V-Track则通过大扫描幅面、无线操作和免贴点流程,降低现场准备与转站工作量,使扫描方案更贴近大型工件的实际检测节奏。
工业三维扫描的典型实施流程与产出
工业三维扫描的落地流程通常从工件准备开始,随后进行定位与表面数据采集,再生成三维模型并完成后续分析。对于使用标记点定位的设备,AlphaScan S1、AlphaVista和BetaScan Elite S1在扫描开始前,需要先扫描工件表面的标记点,以确定工件的相对坐标和位置;标记点用于粘贴在被扫描物体上,帮助扫描仪建立稳定定位。完成表面采集后,软件将点云数据处理为三维模型,并与标准模型或CAD数模进行差异对比,量化形变、裂痕与尺寸偏差。最终产出不仅是STL网格模型,还可以包括色谱偏差图、检测报告和可归档的尺寸数据。V-Track扫描完成后同样导出高精度网格模型,再与原始数模对齐并进行全尺寸偏差计算,使检测结果能够直接支撑焊接顺序调整、夹具优化与批次质量追溯。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫