
3D手持激光扫描仪能解决哪些实际工件问题,适用哪些场景?
本文结合启源视觉多款三维扫描仪的实际应用,介绍3D手持激光扫描在精密工件、大型结构件、文博存档等场景的工件问题解决思路与适用方案。
3D手持激光扫描仪解决的核心问题,是传统量具难以覆盖的一类实际工件:复杂曲面、内部型腔、微小变形或超大尺寸结构,用卡尺、测头甚至固定式设备都难以快速获得完整数据。它的价值在于非接触采集,操作人员手持设备围绕工件移动,将实物表面转化为高密度三维点云和网格模型。后续的磨损量化、形变分析、逆向建模或数字化存档,都建立在这份完整几何数据之上。启源视觉的AlphaScan手持三维扫描仪已在模具内部磨损检测、锻造工装与航空叶片等场景中承担这类任务;V-Track跟踪式激光三维扫描系统则把手持扫描扩展到大型焊接件的全尺寸测量。选择时不必先看参数,先看工件特征:测不到、测不全、测不准的位置,往往就是手持激光扫描最能发挥价值的地方。
中小精密工件:复杂结构与隐蔽部位的精准量化
中小精密工件最常见的问题是关键几何藏在内部或曲率变化剧烈,传统量具够不到。电冰箱散热板挤压模具的内部磨损区域,卡尺无法进入,AlphaScan可以深入型腔采集表面数据,把磨损程度转化为可量化的偏差结果,帮助判断修模时机和修模量。锻造工装中的砧块V型凹面则是另一种情况:工件随使用时间出现形变、裂痕和不规则变化,手工建模难以反映真实状态。
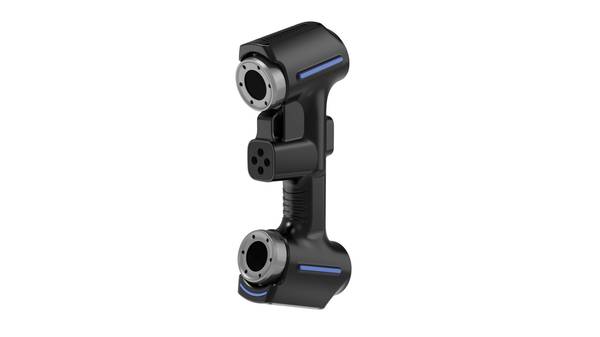
AlphaScan能够采集V型凹面、边缘和局部细节,再将扫描模型与原始标准模型进行差异对比,获取形变与裂痕信息,为维护和改进提供数据依据。
这类工件的采集重点在于关键部位的完整度。扫描砧块V型凹面时,可以在V型处、易变形区域以及可能出现裂痕的位置增加采集点密度,而不是均匀铺满整个表面。这样做的目的是让变形最可能发生的区域获得更充分的数据,后续差异对比才更有针对性。扫描完成后,配套软件将点云处理成三维模型,再与标准模型进行量化比较,最后导出或转换格式供后续分析。
AlphaScan在这类任务中的实际价值是缩短从扫描到获得差异数据的时间,使阶段性检测可以频繁执行,而不是等到工件失效后才介入。
对于没有原始数模的零件,手持扫描还能承担逆向基准建立的工作。冷轧辊的磨损评估中,可以先扫描合格轧辊建立基准模型,再对服役轧辊进行扫描比较,实现无原始数模的基准检测,让磨损判断不再依赖经验目测。航空叶片检测则对局部轮廓和边缘质量要求高,手持设备可以围绕叶片连续采集,减少因固定测头角度受限而产生的死角。机加工质检同样依赖这种灵活移动能力,使复杂零件在一次连续作业中获得可用于全尺寸对比的表面数据。
大型结构件:灵活适配大尺寸场景的高效测量
大型结构件并非手持激光扫描的禁区,关键是采用适合现场条件的采集方案。面对12米和14米工程船船体,AlphaScan提供了两种方式:12米船体可采用双机协同扫描,两台设备同时采集不同部位的数据,再通过预先布置的公共标记点完成拼接;14米船体则可单台设备围绕船体移动扫描,直接捕获船舱龙骨等深孔结构,无需依赖额外的摄影测量系统辅助。
单船扫描时间可压缩至2小时(含预处理),较传统测量方式明显提速。这说明大型工件数字化不必依赖固定式测量平台,设备可以随工件移动,而不是让工件迁就设备。
当工件表面布满加强筋、角焊缝、深腔和狭窄槽口时,普通手持扫描仍需要处理贴点问题,而跟踪式手持扫描系统提供了另一种思路。V-Track由固定架设的光学跟踪仪实时捕获手持扫描仪的空间位置与姿态,每帧数据在同一坐标系下直接定位,无需在工件表面粘贴标记点。工程师可以走到高位外曲面或狭窄筋板间隙附近,完成全特征数据采集,避免多次转站带来的累积误差。
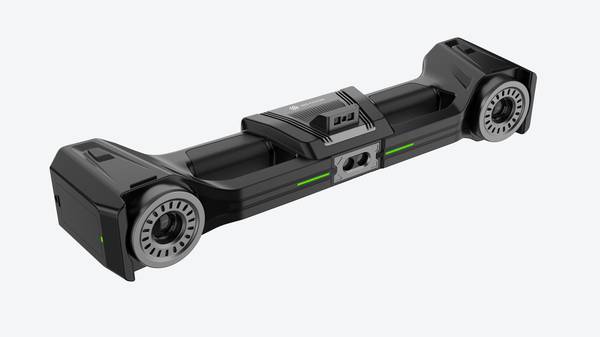
扫描完成后,导出的STL网格模型可与原始CAD数模对齐并进行全尺寸偏差计算,软件自动生成色谱偏差图,快速显示变形集中区域。对于大型焊接件的批量检测,这种免贴点方式减少的是重复准备时间;对于需要频繁移动工位的中小零件,手持设备则更便捷。两者都是手持激光扫描的延伸,而不是互相替代。
文博与创意场景:非接触式数字化存档
在文博与公共文化领域,手持激光扫描仪承担的是数字化保护任务。鞍山烈士陵园的长16米、高3米影壁表面有丰富的人物浮雕与文字细节,AlphaScan以非接触式扫描获取影壁表面的人物轮廓、纹理细节和整体结构,建立系统化的数字档案,为后续修复、虚拟展示与学术研究保留尺寸和形态依据。墙体浮雕三维数据存档也采用类似逻辑,BetaScan用于记录墙体表面形态,使文化遗产在数字空间中得以长期保存。
这些场景对手持设备的核心要求是:在不接触、不损伤原物的前提下完成大范围表面采集,数据本身成为后续所有工作的基础。
快速上手的基础操作逻辑
手持激光扫描的基础操作逻辑并不复杂。以AlphaScan S1为例,标记点用于粘贴在被扫描物体上,以便扫描仪进行定位;扫描开始之前需要先对工件表面的标记点进行扫描,确定工件的相对坐标和位置。正式采集时,操作人员围绕工件移动设备,在V型凹面、易变形区域和可能出现裂痕的位置增加采集点密度。扫描完成后,通过配套软件生成三维模型,再进行差异对比、导出和格式转换。
跟踪式方案如V-Track则省去贴点环节,架设跟踪仪后即可开始扫描。无论哪种方式,核心流程都是先建立空间定位,再采集表面数据,最后生成可分析模型。理解这一点,就能判断自身工件适合贴点手持扫描还是免贴点跟踪扫描。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫