

三维激光扫描仪适合扫哪些工件?按尺寸、精度、材质和场景选型
启源视觉结合AlphaScan、AlphaVista和V-Track说明三维激光扫描仪适配的中小精密件、大型焊接件及现场装备,讲解如何依据工件尺寸、公差、表面材质和检测、逆向、存档用途判断点云完整性与设备适配性。
启源视觉三维扫描仪直接采集工件的表面几何数据,把深腔、窄缝、孔位和曲面变成可判读的点云。判断一台设备是否适合您的工件,先看要采的部位在哪里、允许多少偏差、数据拿回来做什么:中小精密件优先看深腔、窄缝和密集孔位能否采全,大型焊接件和结构件则要看现场能否在同一坐标系下覆盖加强筋、角焊缝和狭窄槽口。
中小精密件:先看孔位、法兰面、圆角和深腔能否采全
对于汽车转向节、变速箱零件、机加工轴类法兰壳体、模具和航空叶片这类中小精密件,适合启源视觉 AlphaScan手持三维扫描仪。以汽车转向节为例,操作者手持扫描仪围绕工件移动,重点采集复杂曲面、安装孔位和法兰面;这些部位中,孔边和法兰边缘是装配基准,扫描时要让激光线从至少两个方向掠过,孔口轮廓在点云中连续闭合才算采全。
变速箱壳体上的深腔和多装配面,需要把扫描头伸到腔口附近缓慢移动,避免只采到外沿而腔内缺面。模具型腔工作带区域的豁口角度是磨损判断的关键,AlphaScan的深孔单线扫描模式可以在窄缝内获取完整点云。扫描完成后,工程师把网格数据与原始CAD模型对齐,孔位错动、法兰面偏斜和深腔磨损会以偏差色谱的形式显示出来,可用于首件确认、过程抽检和异常复核。
大型铸件、焊接件和船体:重点不是搬上测量台,而是现场扫得到、拼得准
大型铸件、焊接件和船体的选型逻辑完全不同:这类工件搬不上测量台,关键是现场能不能扫得到、拼得准。大型焊接件的特点是加强筋密集、角焊缝连续、深腔和狭窄槽口多,接触式测头进不去,传统测量需要多次转站,误差会随拼接次数累积。V-Track跟踪式激光三维扫描系统用固定架设的光学跟踪仪实时锁定手持扫描仪的空间位置,每帧数据都在同一坐标系下直接定位,操作者可以走到高位外曲面和筋板间隙旁直接扫描,不必在工件表面贴点;扫描完成后,工程师将STL网格导入检测软件与CAD数模对齐,生成色谱偏差图判断变形集中区域。
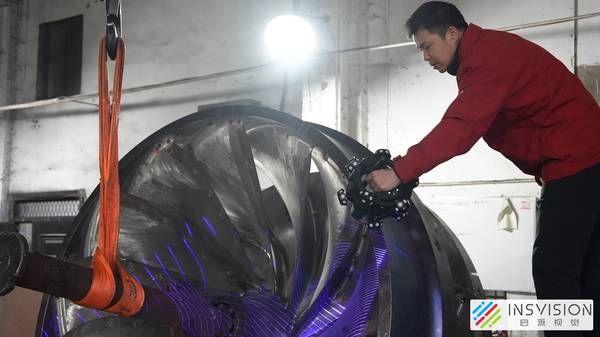
十二米工程船船体可用两台AlphaScan协同扫描,通过预先布置的公共标记点手动拼接;十四米船体则可由单台AlphaScan围绕船体移动采集,直接捕获船舱龙骨等深孔结构。矿山设备的大型曲面和连接结构,用AlphaVista手持采集连续表面数据,重点在于覆盖完整而不是单点精度。大型件选型时,先看整体覆盖效率、转站或拼接误差,再看高位窄缝能否实际够到。
精度要求:检测公差看偏差图,逆向和存档看细节是否足够重建
精度要求要落到数据判据上,不能只看标称值。AlphaScan计量级精度最高可达0.020mm,适合模具磨损、转向节孔位、机加工边缘这类需要微米级判断的检测任务;扫描后与CAD对齐,偏差色谱可以标出豁口角度变化和孔位偏移的具体位置与数值。V-Track跟踪式测量精度最高0.025mm,这个精度的意义不在于比手持高多少,而在于数米级大型焊接件的每帧数据都由固定光学跟踪仪在同一坐标系下直接定位,换站时用公共基准复核,避免多次转站带来的定位误差累积。
逆向设计要看另一件事:健身器材连接架上的曲面、孔位和加强筋是否在点云中连续完整,安装倾角、孔间距和安装面位置能否直接从三维模型上采集。数字存档则关注浮雕文字和边缘是否连续,影壁表面的人物轮廓、刻痕和整体形态是否被完整保留。先明确您要的是检测公差、重建细节还是存档完整度,再判断哪台设备的数据密度和精度匹配。
表面材质:深色、反光、透明表面先看点云是否缺面,再决定曝光、贴点或喷粉
表面材质影响的是激光点云能否稳定返回,而不是设备标称精度够不够。模具钢等高反光表面,AlphaScan的蓝色激光配合曝光调整可以在深腔和窄缝内采集数据,操作者扫描前先在软件中调整快门参数,看到点云连续无跳点再正式采集。AlphaScan和AlphaVista这类手持扫描设备依赖标记点确定工件的相对坐标和位置,标记点应贴在稳定、不遮挡关键测量面的部位,扫描开始前先对工件表面的标记点进行扫描定位。
深色吸光、强反光或透明表面如果出现孔洞、跳点或薄面缺失,说明激光没有稳定返回,应先做喷粉、改善光照或改用更合适的扫描方案,不能只凭设备标称精度判断可用。实际操作中,先扫一小块区域看点云是否连续,再决定是否需要处理表面。
检测、逆向、存档:同一件工件,采到的数据用法不同
同一件工件,采到的几何数据在不同任务里的用法完全不同。有原始CAD数模的零件,扫描网格与理论模型对齐后,工程师查看色谱偏差、孔位错位、局部磨损和装配偏差,大型焊接件的偏差图可以结合焊接顺序和夹具定位判断变形来源。无图纸的老旧件、健身器材连接架或破损零件,扫描得到的完整点云是逆向建模的底图,设计师在点云上拟合轮廓、重构曲面和安装接口,不再靠手工量取空间角度。
影壁、浮雕和冷轧辊这类需要数字存档或基准建立的对象,扫描结果记录当前状态或合格件基准,后续用于修复、复刻和磨损比较;冷轧辊可以先扫描合格轧辊建立基准,再扫描服役轧辊做磨损比较。先明确数据拿回来是比对、重建还是存档,扫描时的重点部位和完整度要求会不一样。
最终判断:精密局部选手持精扫,大型免贴点检测选跟踪式,大幅面现场记录看覆盖效率
手掌到数米内、细节和公差严格的机加工件、模具和精密零件,优先AlphaScan,深孔窄缝处切换到深孔单线模式,确保孔边和豁口轮廓采全;不适合大量贴点、需要统一坐标且要扫加强筋和角焊缝的大型焊接件,优先V-Track,准备时间压缩到分钟级,操作者可以自由抵达高位和窄缝位置;矿山设备等大型现场主要需要连续表面、磨损变形复核和快速全尺寸记录时,可考虑AlphaVista。
无论选哪一台,最终适配依据都是点云完整度、关键特征偏差和检测报告能否进入现有质检流程。扫描仪负责把工件表面的几何数据采回来,判断变形、磨损和装配关系的是工程师和数据。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫