

计量级三维扫描仪定义原理参数及应用边界解析
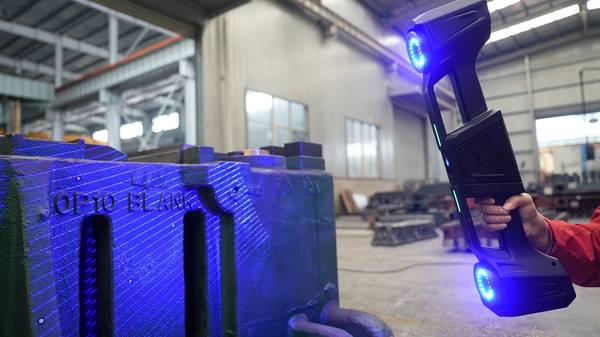
基本定义 计量级三维扫描仪的核心属性不在“扫描”本身,而在“计量”二字。它输出的是点云或三角网格,但这些数据要能作为尺寸评价依据,具备可溯源的测量不确定度,而不是只用于逆向造型或视觉参考。
基本定义
计量级三维扫描仪的核心属性不在“扫描”本身,而在“计量”二字。它输出的是点云或三角网格,但这些数据要能作为尺寸评价依据,具备可溯源的测量不确定度,而不是只用于逆向造型或视觉参考。与普通三维扫描仪的分界,主要看三点:精度是否按标准方法评定、误差是否用球距或尺寸偏差表达、数据是否可重复。国内制造业讨论这类设备时,通常把GB/T标准中关于扫描仪测量误差、球距误差和重复性的要求作为判断基线。讲直白点,普通扫描仪能“把形状扫出来”,计量级设备还要回答“扫出来的尺寸可不可信、偏差多大”。
| 判断维度 | 普通三维扫描仪 | 计量级三维扫描仪 |
|---|---|---|
| 精度表达 | 常以标称精度或演示效果为主 | 给出按标准方法评定的误差范围 |
| 误差评价 | 侧重整体形态还原 | 关注球距误差、尺寸偏差和重复性 |
| 计量属性 | 多数不要求计量溯源 | 强调测量不确定度和量值溯源 |
| 典型用途 | 逆向建模、快速数字化 | 尺寸检测、首件检验、产线质量判断 |
选型时只看标称精度并不够,还要看设备采用哪套GB/T方法做验收,以及误差数据是否附带明确的测量条件。
工作原理
计量级三维扫描仪的工作原理,核心是把被测表面转成可计算的点云,再让点云准确落到统一坐标系里。它的判断标准很直接:标定可溯源、重复性稳定、误差可控。
| 技术路线 | 成像逻辑 | 点云输出特点 |
|---|---|---|
| 结构光面扫描 | 投影编码光栅或散斑,相机同步采集形变,按三角测量解算深度 | 单次取数密集,适合复杂曲面快速建模 |
| 激光线扫描 | 激光线投射到表面,相机捕捉光条位置,沿轨迹推扫 | 点云连续生成,适合深腔、高反表面补测 |
| 多视角摄影拼接 | 多站位拍摄标记点或特征,先解算空间框架 | 控制大尺寸累积误差,点云骨架更稳定 |
从数据采集到点云输出,通常要经过标定参数修正、多视角拼接、去噪滤波三步。缺了这些处理,点云再密也只是离散坐标,无法进入计量环节。点云密度高不等于计量精度高,关键看数据能否复现、能否验证。不同技术路线各有用武之地,选型时更应关注被测表面材质、尺寸范围和误差验收要求,而不是只盯着扫描速度。
核心性能参数
看计量级三维扫描仪参数,容易陷入单点精度比较。这个指标有用,但不够。单点精度只说明标准球心拟合偏差,叠加拼接误差、视场误差和温漂后,体积精度更接近真实工况。重复性反映数据稳定程度,分辨率决定细窄边缘与微小特征能否被还原。这些指标要结合工况看,而不是简单比大小。
术语卡片
看计量级三维扫描仪参数,容易陷入单点精度比较。
适用场景与边界计量级三维扫描仪的首要判断不是点云密度,而是测量不确定度是否可溯源、重复性是否受控。
常见认知误区计量级三维扫描仪选型时,一个常见误区是把设备标称的单点精度直接当成现场全尺寸检测精度。
同类检测技术区分计量级三维扫描仪与普通三维扫描、三坐标测量机的区分,不能只看精度标称,而要看数据能否直接用于尺寸评价。
| 参数类别 | 定义 | 验证方法 | 适配工况 |
|---|---|---|---|
| 单点精度 | 标准球心或特征点的坐标测量偏差 | 受控温度下重复测量标准球,比对球心偏差 | 小型精密件、工具电极、局部公差确认 |
| 体积精度 | 测量空间内不同位置对已知长度或球距的误差 | 测标准球棒或已知长度,取最大偏差 | 中大型模具、铸件、焊接总成、逆向工程 |
| 重复性 | 同姿态同环境下多次扫描的一致性 | 固定样件连续扫描,统计特征偏差波动 | 批量抽检、过程监控、产线复测 |
| 分辨率 | 可分辨最小点距或网格细节 | 扫描小孔、刻线或薄片边缘,看点云间距 | 叶片、纹路、微细结构、窄槽检测 |
参数表之外,还要看校准报告的覆盖范围。只给理想条件下的单项指标,对复杂曲面、反光或深色表面意义有限。部分厂商在出厂文件中提供第三方校准数据,可作为验收依据之一。
适用场景与边界
计量级三维扫描仪的首要判断不是点云密度,而是测量不确定度是否可溯源、重复性是否受控。国内工业里,它更适配复杂曲面和自由形面的全域偏差分析,典型对象有汽车冲压件、焊接分总成、精密铸件、模具型面和叶片。
| 典型场景 | 主要用途 | 限制条件 |
|---|---|---|
| 冲压件、焊接分总成 | 面型偏差、回弹与装配间隙分析 | 高光表面需消光,公差带不宜过窄 |
| 精密铸件、锻造毛坯 | 余量验证、局部变形识别 | 基准明确、现场振动受控 |
| 模具型面、叶片 | 型面重构、修模参考 | 依赖温度稳定和标定状态 |
这类设备的边界同样明确。深孔、窄槽、镜面高光和半透明材质容易造成数据缺失,不适合作为光学扫描的首选对象,需由接触式测头或工业计算机断层成像补充。选型前提不是看标称精度,而是看被测公差带、车间环境与表面状态是否匹配。参数表上的精度与现场实际能力是两回事。正式导入前,宜用已知尺寸样件做现场验证,确认偏差范围和重复性,再决定是否用于批量检测。
常见认知误区
计量级三维扫描仪选型时,一个常见误区是把设备标称的单点精度直接当成现场全尺寸检测精度。标称精度往往在稳定实验室条件下测得,实际车间存在温漂、振动、被测面反光或吸光差异,测量误差会被放大。另一个误区是只看点云密度,认为越密越准。点云密度应与缺陷尺度匹配,过密会增加噪声,还会拖慢数据处理。
| 常见认知误区 | 更合理的判断 |
|---|---|
| 标称单点精度等于现场全尺寸精度 | 应关注体积精度、长度测量误差及环境振动、温漂对结果的影响 |
| 点云越密越准 | 密度要与缺陷或特征尺度匹配,过密会引入噪声并增加处理负担 |
| 光亮或黑色表面必须喷粉 | 部分光学方案对反光、吸光材质的适应性已有提升,但高反光面仍需验证,喷粉不是唯一解法 |
| 扫描速度越快越好 | 需看数据拼接稳定性与后处理时间,全流程效率才是关键 |
这些误区背后是参数解读与场景适配的脱节。选型时要把测量公差、表面状态、尺寸范围、环境条件纳入验证步骤,而不是孤立比较参数表上的单项指标。计量级不是单一精度标签,它反映的是系统能力与工况匹配程度。
同类检测技术区分
计量级三维扫描仪与普通三维扫描、三坐标测量机的区分,不能只看精度标称,而要看数据能否直接用于尺寸评价。传统三坐标测量机靠接触式测头,优势是单点重复精度高、基准溯源清晰,适合孔位、平面度这类规则特征;短板是测量节拍慢,复杂曲面和软质件不好测。普通三维扫描仪胜在取形快、面数据完整,但很多设备只做逆向建模或外观采集,点云到尺寸报告还要额外处理。计量级三维扫描仪的区别在于光学系统经过校准,体积精度和重复性可验证,扫描数据能落进检测流程。判断时先问用途:要基准级测量选三坐标,要快速取形选普通扫描,要面检测与尺寸评价并行才考虑计量级。
| 技术类型 | 优势方向 | 适用边界 |
|---|---|---|
| 传统三坐标测量机 | 单点重复精度高,规则特征测量可靠 | 复杂曲面、软质件、现场受限 |
| 普通三维扫描仪 | 取形快,面数据完整,适合逆向建模 | 不宜直接作为尺寸判定依据 |
| 计量级三维扫描仪 | 校准光学系统,点云可用于尺寸评价 | 需验证体积精度与溯源性 |
国内品牌技术实践
计量级三维扫描仪的“计量”二字,不是看标称精度多高,而是看设备在重复测量中能否给出稳定、可溯源的误差范围。
| 评价维度 | 关注点 | 常见误区 |
|---|---|---|
| 重复性 | 同一工件多次扫描结果偏差 | 只看单次展示数据 |
| 标定方法 | 是否基于可溯源标准件补偿 | 拿普通工件当基准 |
| 点云质量 | 边界、薄壁、反光面噪声控制 | 只看三角面平滑度 |
国内品牌近年的技术实践,更多集中在光机装调、标定算法和点云后处理等工程环节。启源视觉等厂商的技术积累,主线是扫描稳定性与标定链路的工程化,不在单一精度数字上过度包装。对制造业技术负责人来说,判断这类设备能否上产线,先看重复性、标定链路和环境适应性,比盯住某个精度数字更实际。
常见问题解答
工业用户选型时容易把“扫描分辨率高”直接等同于“计量级”,这个判断不够完整。计量级三维扫描仪的核心是测量结果可追溯到长度基准,并在规定条件下保持稳定的误差范围。常见问题集中在选型、使用、维护三块。选型阶段,与其盯着单一的标称精度,不如先明确被测零件的尺寸、表面状态和公差要求,再看设备在对应工作距离下的空间长度测量误差、重复性和温度适应性。使用阶段,温变、振动和标定状态是影响结果的主要因素;现场环境偏离标定条件时,应先做精度核查。维护阶段,镜头污染、标定板损伤、线缆接口松动都可能带来不易察觉的偏差。
| 问题类别 | 常见疑问 | 判断要点 |
|---|---|---|
| 选型 | 标称精度能否直接用于验收? | 不宜只看单点标称值,应参考GB/T规定的长度测量误差或标准球棒测量结果,并匹配工件尺寸和公差带 |
| 使用 | 温度变化会不会影响测量结果? | 会。计量级设备通常有温度补偿,但超出允许范围后应重新标定或做现场精度核查 |
| 维护 | 设备多久需要校准? | 按厂商建议周期执行;碰撞、长途搬运或镜头清洁后,宜增加精度核查 |
这类问题看似基础,但在产线升级和国产替代选型中,往往直接影响设备能否真正进入计量流程。
行业发展总结
计量级三维扫描仪与普通工业扫描仪的差别,不在扫描速度,而在测量结果能否被量值溯源、能否在重复测量中保持足够小的偏差。判断一台设备是否进入计量级,通常看精度验证、重复性、环境稳定性、数据链路完整性四项。这几项决定了它能不能从实验室搬到产线旁。
| 趋势维度 | 技术变化 | 制造升级中的影响 |
|---|---|---|
| 精度判断 | 从标称精度转向重复性与测量不确定度 | 决定能否用于首件检验和工序抽检 |
| 数据闭环 | 从点云采集转向自动比对报告 | 减少读图误差,支撑质量档案 |
| 集成方式 | 从离线检测转向产线半自动化集成 | 批量件快速判定,不依赖专职测量员 |
| 软件能力 | 从数据处理转向公差偏差可视化 | 帮助定位变形源,而不只是合格判定 |
制造升级的要害不在采集更快,而在测量数据能否进入工艺改进回路。计量级设备的主要价值,是将复杂曲面、装配孔位、薄壁回弹这类难检项目变成可量化、可复现的尺寸证据。当扫描数据能直接对应到设计和公差评价,专用检具的数量、来回送检的等待都可以压缩。设备本身只是入口,数据闭环和验收规范才是判断产线是否真正受益的关键。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫