

新能源电池托盘三维扫描检测全流程落地方法
新能源电池托盘三维扫描检测:正文内容: 电池托盘传统检测的现场协同痛点 新能源电池托盘从焊接工位下来,最常见的核验动作是检查安装孔位置、整体平面度和关键轮廓偏差。检验员手头往往是一套检具、塞尺和高度尺,逐项读数再记到纸质表格里。
电池托盘传统检测的现场协同痛点
新能源电池托盘从焊接工位下来,最常见的核验动作是检查安装孔位置、整体平面度和关键轮廓偏差。检验员手头往往是一套检具、塞尺和高度尺,逐项读数再记到纸质表格里。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。质量核验和工艺调整之间隔着人工传递,现场一忙,信息不是滞后就是被简化成“孔偏了”“这边高了”,具体偏多少、朝哪个方向,不同人说法对不上。这种协同摩擦,比单次测量误差更拖节奏。
实践流程
- 电池托盘传统检测的现场协同痛点 — 新能源电池托盘从焊接工位下来,最常见的核验动作是检查安装孔位置、整体平面度和关键轮廓偏差。
- 电池托盘扫描检测的前置工位准备 — 不少工厂把电池托盘三维扫描检测的精度归结为设备参数高低,却忽略了一个事实:扫描前的工位准备往往比设备本身更影响数据可靠性。
- 电池托盘三维扫描的路径规划与实施 — 新能源电池托盘三维扫描的坑往往先埋在扫描路径上。
- 扫描点云数据处理与偏差分析 — 新能源电池托盘从单纯承载件变成了集成液冷板、密封面和模组安装孔的关键结构件,平面度、轮廓度和孔位公差收得越来越紧。
换到返查环节更麻烦。同一台托盘过了夜再复测,基准摆放、测点顺序可能全变了,原始记录上找不到当时的测量状态。想做趋势判断或参数回溯,只能靠老师傅的经验碎片。说白了,传统检测留下了结果,但留不下完整的三维状态。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
电池托盘扫描检测的前置工位准备
不少工厂把电池托盘三维扫描检测的精度归结为设备参数高低,却忽略了一个事实:扫描前的工位准备往往比设备本身更影响数据可靠性。托盘下料后表面残留的切削液、铝屑和防锈油膜,如果不清理干净,点云里会出现成片噪点。这些噪点不会直接报错,但在后续平面度和孔位偏差计算里持续累积,最后让质量判定在合格线附近反复跳动。设备没问题,是前置动作没做到位。
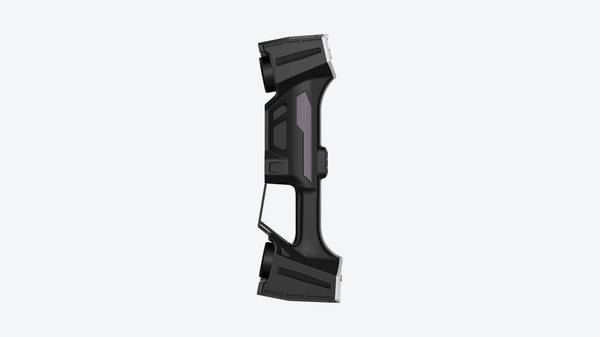
启源视觉把电池托盘扫描检测的前置准备拆成三个动作。先做工件清理,重点检查焊缝周围飞溅颗粒、定位面压伤和边缘卷屑,用无纺布配合清洗剂去除油膜,而不是拿气枪一吹了事。再做基准布设,用磁性基准座和陶瓷标记点控制托盘拐角、长边中段和孔群区域的坐标关系,点位分布要让AlphaVista在不同扫描角度下都能稳定拼接。最后做设备校验,用校准板确认扫描仪激光出射和拼接状态正常后再开始正式采集。这套动作做完,后续数据才靠得住。
电池托盘三维扫描的路径规划与实施
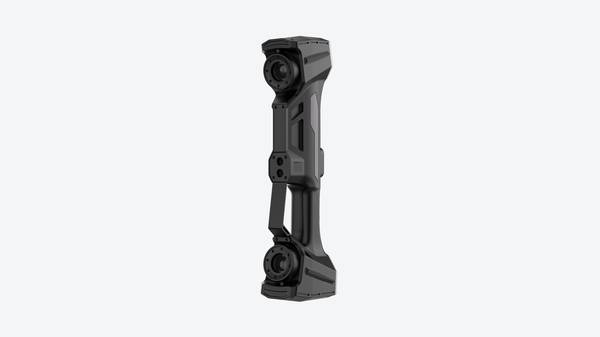
新能源电池托盘三维扫描的坑往往先埋在扫描路径上。托盘结构大、薄壁特征多,型腔、吊耳、螺纹孔分布在多个面,单靠一个固定视角扫不全。现场边走边扫,转站次数一多,点云累积误差会把尺寸检测结果带偏。这类大尺寸结构要先把工位动作定下来:扫描人员沿托盘长边移动,每段保留稳定重叠区,重点孔位单独补扫。启源视觉AlphaVista大面幅手持式三维扫描仪适配这种走位,单次覆盖面更宽,转站衔接处不容易断,数据采集节奏更接近工位节拍。
路径规划不能只看扫描流畅度,还要考虑结果复核。扫完后,质量人员要能快速定位每段数据来自哪条路径、哪个转站点。大面幅扫描减少了分段拼接数量,异常返查时不用在几十段数据里翻找。现场先扫托盘底面和主定位面,再走侧面和局部特征,形成固定顺序。后续复测、首件检验时,不同批次的数据结构一致,跨批次对比才有基础。三维扫描在电池托盘上的价值不是单纯出个点云,而是让检测动作变得可重复、可追溯。
扫描点云数据处理与偏差分析
新能源电池托盘从单纯承载件变成了集成液冷板、密封面和模组安装孔的关键结构件,平面度、轮廓度和孔位公差收得越来越紧。过去靠三坐标抽测、检具过通止规来确认尺寸,测点密度和节拍都跟不上,不少偏差要等下一道焊接或装车时才暴露,返工成本被放大。
现场用AlphaVista先走一遍托盘整体轮廓,点云回传后在软件里做降噪,把毛边和工装反光带来的杂点清掉,再对齐三维数模。偏差色谱出来后,能直接看到液冷板安装面哪几处偏高、模组孔位往哪偏,结果同步推给质量和工艺端口。质量端拿色谱图判断签样或返修,工艺端回查焊接顺序、装夹位置和冷却参数,避免同类偏差在下一批次重演。
检测报告交付与复检机制建立
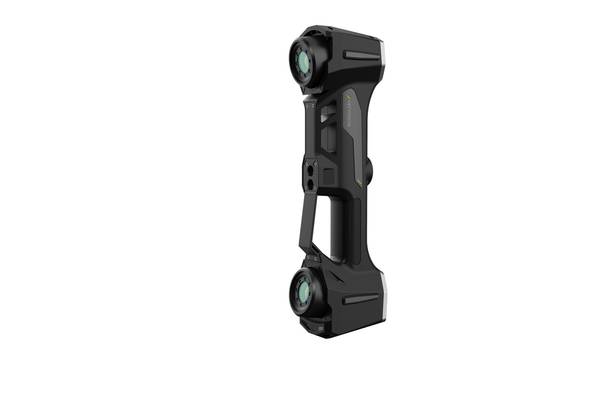
检测报告不是扫描结束后的附带交付物,而是质量判定和工艺复检的流转依据。新能源电池托盘三维扫描检测里,现场容易被扫描速度和点云完整度带偏,真正卡脖子的是报告交付环节。用AlphaVista扫完托盘,检测点位、公差带和偏差方向要在软件里一次性固定下来,不能换个人就换套模板。质量工程师拿到报告不用二次加工,异常安装孔位或平面区域在点云上直接标红,现场能快速判断是工装定位偏移还是焊接变形。
超差工件不能直接退回工位重新打磨或报废。标准做法是先保留当次扫描数据,通知工位停止流转,用同一扫描参数复测同一点位。复测结果一致,再把报告和点云一并转给工艺确认;不一致则先排查反光、工件未固定或扫描轨迹不完整。AlphaVista扫描数据能按批次归档,后续工艺调整后可以翻查历史点云,不靠口头描述。检测、复检、工艺更改三个动作串起来,新能源电池托盘的质量问题才不会停留在“目测看着差不多”层面。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫