

生产现场三维扫描如何布置基准 三个误判正在影响质量判断
生产现场三维扫描如何布置基准:生产现场三维扫描从计量室挪到产线旁之后,基准点怎么贴、贴多少、贴在哪,成了首件检验和批量检测里争论最多的事。一些质量负责人把手工测量时期的经验直接带进自动化检测工位,认为基准点密度越高,点云拼接越稳。
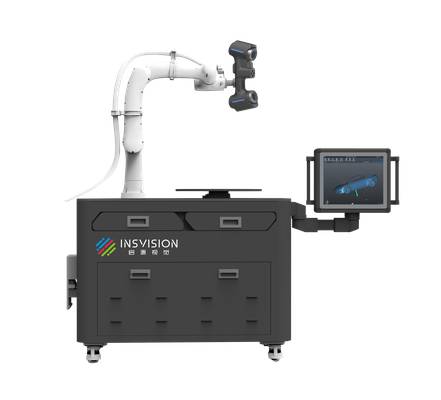
在启源视觉 AlphaAutoScan-400 自动化三维检测系统的样件复核中,基准布置更看重的是点是否落在刚性区域,以及能否覆盖每个扫描段落的公共视场。现场不是数贴了多少个点,而是拿标准样件连续扫几轮,观察重复扫描的偏差分布。基准点数量超出实际拼合需求后,算法在相邻点云之间生成大量冗余匹配,反光或轻微震动造成的差异被误判为局部变形。清理这些多余标记的时间,在节拍紧的产线上比想象中更贵。
基准点越密不等于拼合越稳
手工测量时代留下的习惯,让一些质量负责人觉得点贴得越密,拼合精度越高。尤其在深腔、曲率变化大的区域,操作工会把磁性基准点贴得密密麻麻。首件检验时点云重叠区增多,冗余标记互相干扰,局部拼接出现微小错动,清理和补测耗时成倍增加。
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 基准点越密不等于拼合越稳 | 手工测量时代留下的习惯,让一些质量负责人觉得点贴得越密,拼合精度越高。 | 尤其在深腔、曲率变化大的区域,操作工会把磁性基准点贴得密密麻麻。 |
| 只贴可视表面的基准,翻面之后误差会累积 | 有的工程师认为基准点只要贴满扫描仪能看到的表面,内腔、深槽、翻边背面不必强求。 | 单视角扫描时这个判断勉强成立,但三维扫描靠多次测量拼接出完整点云。 |
| 温升、振动和弧光,基准漂移往往不来自设备 | 机加工车间里跑三维扫描,最先出问题的常常不是设备本体,而是那几个不起眼的磁性基准点。 | 白天贴得牢,下午西晒上来,靠近窗户的工装表面温度很快上升,基准点跟着轻微位移。 |
| 基准布置的验证流程与产线适配边界 | 基准布置关键不在点位图看着密,在于每个基准点能否在重复装夹和扫描中回到同一坐标。 | 现场振动、温度变化、工装微动会让基准慢慢漂移,质量负责人应盯复测结果,而不是初始覆盖图。 |
质量部后来在启源视觉 AlphaAutoScan-400 自动化三维检测系统上做基准布置时,不再看基准点数量,而是关注每段扫描范围内是否有稳定、可复核的公共基准。用标准样件复核重复扫描的偏差分布,比单次对齐误差更能说明问题。基准点超出拼合需求后,反光或轻微震动引起的差异会被算法当成局部变形处理。生产现场三维扫描如何布置基准,工艺文件里得写清楚:密度不解决精度,稳定和可复核才解决。
只贴可视表面的基准,翻面之后误差会累积
有的工程师认为基准点只要贴满扫描仪能看到的表面,内腔、深槽、翻边背面不必强求。单视角扫描时这个判断勉强成立,但三维扫描靠多次测量拼接出完整点云。基准点若只覆盖朝向扫描仪的一侧,工件翻转或转角度后,背面没有共同基准,拼接只能依赖局部几何特征硬拉。硬拉不会立刻报错,误差从基准稀疏区域向远端累积。大尺寸钣金件和焊接总成上尤其明显,刚性弱、边缘特征不稳定,最后出现“前端孔位对上了,尾端轮廓漂移”。
在启源视觉 AlphaAutoScan-400 自动化三维检测系统的样件验证环节,质量负责人不只查基准覆盖率,更关心跨姿态、跨工位下的重复定位约束。基准点优先放在定位销孔、法兰孔、加强筋交汇处或工装定位面附近,让每个扫描视角都有多个非共面点参与解算。基准点是给拼接计算“对得准”用的,不是给扫描仪“看得见”用的。若只覆盖可视表面,后续报告里个别孔位偏差可能被误读成尺寸超差,实际上是拼接误差被放大。
温升、振动和弧光,基准漂移往往不来自设备
机加工车间里跑三维扫描,最先出问题的常常不是设备本体,而是那几个不起眼的磁性基准点。白天贴得牢,下午西晒上来,靠近窗户的工装表面温度很快上升,基准点跟着轻微位移。旁边有冲压或打磨工位时,地面振动传过来,点云拼接时的基准识别会跳。弧焊光一闪、补光灯一挡,追踪系统对基准点的捕捉就断。这些不是设备精度短板,是现场环境把基准布置变复杂了。
质量负责人带着扫描仪进车间,习惯先看工件反光和型面复杂度,容易把基准稳定性当成低优先级项。光照剧烈变化、局部振动超过允许范围、温变带来基准点漂移,任何一项都足以让好数据在拼接环节出现层错或局部变形。启源视觉的 AlphaAutoScan-400 在实际部署时,先确认基准点的可视条件和环境扰动边界,再谈扫描节拍和点云密度。现场验证把基准点布置在靠近刚性支撑、远离明显热源和振动源的位置,并用重复扫描核验空间稳定性。不是点贴得越多越好,而是让基准点在整个扫描周期内被稳定识别。做不到这一点,点云再密,质量判断的置信度也得打折扣。
基准布置的验证流程与产线适配边界
基准布置关键不在点位图看着密,在于每个基准点能否在重复装夹和扫描中回到同一坐标。现场振动、温度变化、工装微动会让基准慢慢漂移,质量负责人应盯复测结果,而不是初始覆盖图。
产线旁的铸造件检测可以这样操作:在工件刚性面和工装基准上分两组布置编码点,避开薄壁、倒角和反复装卸区域。用该系列 AlphaAutoScan-400 自动化三维检测系统按固定路径扫描,输出每个基准点的距离偏差和角度偏差。连续扫三组,取最大偏差作为判断值,不看平均值。再拿一件已标定样件重新装夹复测,观察基准恢复误差是否超过公差带的三分之一。超出就增加基准点或调整机械定位。这样得到的数据可以复核,不会出现点看着合理、批量检测时坐标跑偏。
自动化检测工位容易卡在工装、下料空间和节拍上。图纸上合理的基准位置,到了现场常被工装和节拍限制,反复挪位后数据还不好复核。更稳的做法是把验证前移:先用已知尺寸的样件或标准球,让该系列 AlphaAutoScan-400 在离线状态重复扫描同一基准,观察多次采集的轴向偏差是否稳定。确认基准可复现后,再把基准块固定到自动化工位,拿小批量工件与三坐标或检具做数据差值核对。点云与 CAD 模型对齐后,基准误差落在哪个轴、是装夹导致还是基准本身漂移,可以从数据里判断。这样基准布置不靠现场感觉,后续验收和工艺调整都有同一套数据依据。
生产现场三维扫描如何布置基准,说到底是在工件结构、精度等级和产线节拍之间找平衡。这两年三维扫描从计量室往产线旁边挪,薄壁冲压件和大尺寸焊接件再用一套磁性基准点从头贴到尾,已经不合适。工件刚度差、局部变形明显的,基准点要避开柔性区域,往工装或刚性边角上放;精度要求高的部位,基准点靠近被测特征,缩短误差传递链;产线节拍紧时,基准点数量要收敛,优先保证重复定位而不是覆盖全部表面。
用该系列的 AlphaAutoScan-400 做一轮样件测试,同一套基准布置方案重复扫描几遍,看基准坐标偏差和检测结果波动。这轮数据比设备宣传页上的精度指标更有参考价值。基准点出现明显漂移,说明现场振动或工装定位不稳定,得回到基准布置边界上调整,而不是把扫描结果往合格方向解释。生产现场三维扫描如何布置基准,最后靠样件验证和数据复核留下来。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫