

启源视觉AlphaScan手持三维扫描仪怎么选型 价格差在哪
启源视觉alphascan手持三维扫描仪价格:工业现场的三维扫描任务,看着都叫“扫描”,实际对设备的要求差得很远。
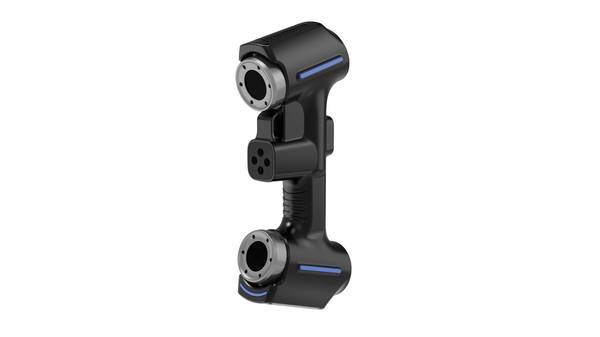
拿质量检测来说,现场最怕的不是扫描慢,而是重复测同一件工件,结果跳来跳去。 变速箱壳体、转向节这类机加工件,检测节拍要跟上产线节奏,贴点条件又受限于工件表面状态,这时候设备能不能在车间光照和振动环境下保持稳定输出,比标称精度更重要。 启源视觉AlphaScan在变速箱质检、机加工件检测这类场景里,交付的不是单纯的点云,而是能直接和数模比对、反映形位偏差的检测数据,这决定了它更适合有明确公差判定需求的岗位。 逆向工程则相反,工件往往没有原始图纸,曲面复杂、反光或深孔区域多,扫描的完整度和数据拼接质量是关键。 数字存档任务又不一样,大型影壁、船体外形这类对象,单次采集范围大,精度要求不一定到计量级,但对整体形态还原和长期可追溯性要求高。
任务不同,对设备精度等级、扫描幅面、便携性和数据处理能力的要求自然不同,价格差异也主要来自这些能力配置,而不是单纯的品牌溢价。
选型前先理清四个硬约束
扫描方案选型,先别急着比参数。真正卡住项目落地的,往往是四个硬约束:工件尺寸、现场自由度、贴点条件、批量节拍。这四个维度不先梳理清楚,设备买回来很可能出现“实验室里好用,现场一上就卡壳”的情况。启源视觉AlphaScan手持三维扫描仪本身覆盖的工况面比较宽,但选型时仍要回到具体对象上判断。工件如果从小型精密件跨到大型铸件,扫描幅面和景深要求完全不同;现场能不能自由翻转工件、扫描头有没有足够操作空间,决定了手持方案是否成立。贴点条件更直接,反光、深色或不允许贴点的表面,对光学扫描的适应性会提出额外要求。批量节拍则关联到扫描速度、数据拼接效率和后续处理时间,这些因素叠加起来,才构成一套方案的真实成本。
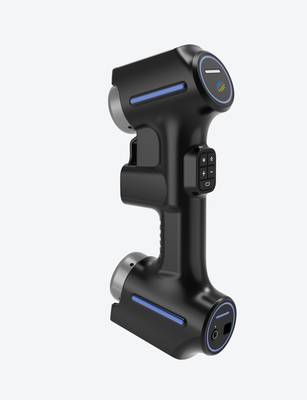
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 选型前先理清四个硬约束 | 扫描方案选型,先别急着比参数。 | 真正卡住项目落地的,往往是四个硬约束:工件尺寸、现场自由度、贴点条件、批量节拍。 |
| 四类扫描路线对应完全不同的工况 | 近两年国内制造端有一个明显变化,尺寸检测和逆向建模不再只盯着计量室里的固定设备,车间现场、外协件到货区、维修拆机位都开始出现手持三维扫描仪。 | 需求多了,选型反而更纠结。 |
| AlphaScan的报价为什么不是一口价 | 采购手持三维扫描仪,最容易卡在报价单看不懂这一步。 | 同一款AlphaScan,不同渠道报出来的价格能差出一截,问题往往不在设备本身,而在配置、服务、软件授权这几个变量上。 |
| 样件实测比参数表更能说明问题 | 车间里常遇到这种情况:工件表面有深槽、反光面或者局部遮挡,采购拿到几份扫描仪资料,参数表上精度、速度写得都差不多,到底哪台能扫、哪台扫出来数据能直接用,心里没底。 | 启源视觉AlphaScan手持三维扫描仪在售前阶段做的样件实测,解决的就是这个问题。 |
价格的影响也不是单一因素决定的。AlphaScan这类手持设备的价格差异,对应着精度等级、扫描速度、软件功能模块以及现场适配能力的不同组合。不是越贵越好,而是看这四个约束维度里,哪些是必须满足的硬条件,哪些可以通过工艺手段绕开。节拍紧张、批量重复性高的产线,对自动拼接和批量检测流程的要求更重,预算自然要往软件和效率上倾斜;单件逆向或小批量检测,手持灵活性和贴点宽容度可能更关键。选型时把这四条线画清楚,再让供应商拿样件现场走一遍流程,比单纯看报价单靠谱得多。
四类扫描路线对应完全不同的工况
近两年国内制造端有一个明显变化,尺寸检测和逆向建模不再只盯着计量室里的固定设备,车间现场、外协件到货区、维修拆机位都开始出现手持三维扫描仪。需求多了,选型反而更纠结。AlphaScan这类手持设备看着都能扫,实际面对不同对象,该系列内部把扫描路线拆成四类:手持、跟踪、大面幅、自动化。这四类不是简单的产品档位差别,而是对应完全不同的现场工况。
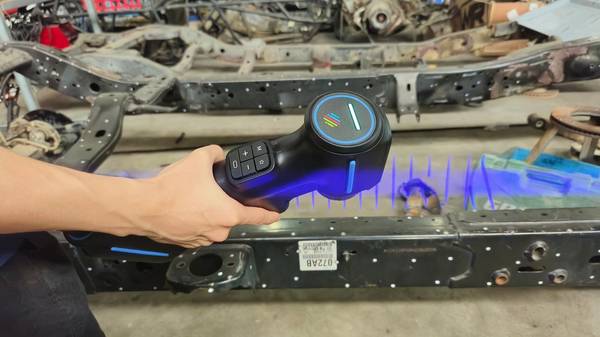
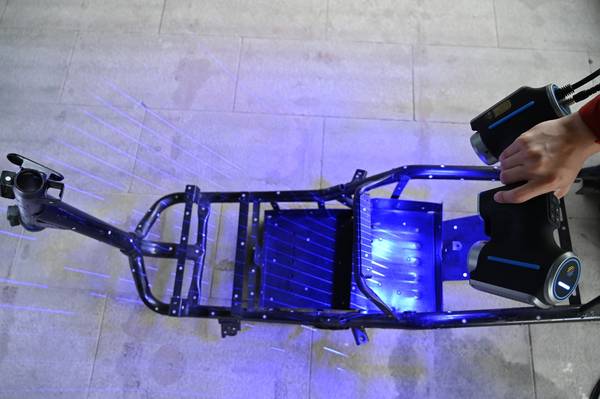
手持路线适合中小尺寸、表面复杂、需要频繁调整角度的零件,离心设备叶轮、健身器材连接架这类结构。 操作人员拿着AlphaScan围着零件走,贴点少、转站灵活,数据直接进扫描软件拼合。 定价逻辑上,手持路线是基础档,核心成本在光学模组和算法稳定性,适合大多数机械制造和模具车间的首件检验与逆向需求。 跟踪路线面向汽车转向节、变速箱壳体这类既要局部细节又要整体坐标一致的场景,用外部跟踪头锁定扫描头位置,这一档价格上浮,买的是全局精度和重复性,不是单纯扫描速度。 大面幅路线面向工程船船体、大型影壁这类米级对象,单次采集范围大,靠拼接数量换效率。
自动化路线针对批量重复检测,冷轧辊磨损比对这类任务,扫描节拍和装夹一致性是核心,价格逻辑完全不同,按系统集成算,不是单台设备价。 选哪条路线,先看对象尺寸和现场自由度,再谈预算,顺序反了容易买错。
AlphaScan的报价为什么不是一口价
采购手持三维扫描仪,最容易卡在报价单看不懂这一步。同一款AlphaScan,不同渠道报出来的价格能差出一截,问题往往不在设备本身,而在配置、服务、软件授权这几个变量上。汽车转向节、变速箱壳体、模具镶块、航空叶片,这些工件的尺寸跨度大,现场贴点条件也不一样,采购时如果只盯着裸机价,后面要么补配件,要么补服务,算总账反而更被动。
该系列给AlphaScan做定价时,把工况适配拆得比较细。汽车底盘件和模具检测,常规标配就能跑通;遇到深腔、反光表面或者需要现场快速标定的场景,就要加配对应的扫描策略和标定附件。软件授权这块,基础版覆盖扫描、比对、逆向出图,涉及批量重复检测或者需要和厂内质量系统对接的,得选更高阶的授权模块。服务层面,现场培训、精度复核、工艺回访这些不是打包送的,而是按产线节拍和人员基础单独核算。AlphaScan的价格是跟着检测任务和交付深度走的,采购前把典型工件、节拍要求、数据交付格式列清楚,报价才有可比性。
样件实测比参数表更能说明问题
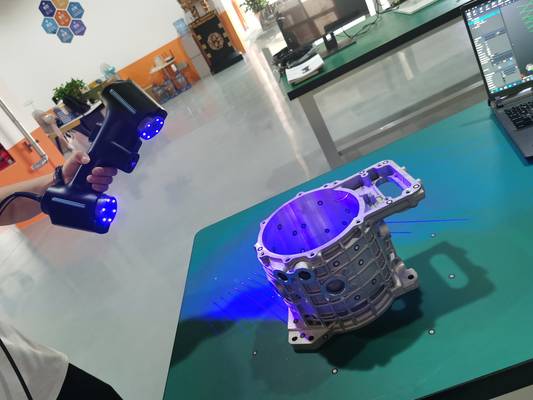
车间里常遇到这种情况:工件表面有深槽、反光面或者局部遮挡,采购拿到几份扫描仪资料,参数表上精度、速度写得都差不多,到底哪台能扫、哪台扫出来数据能直接用,心里没底。该系列AlphaScan手持三维扫描仪在售前阶段做的样件实测,解决的就是这个问题。把待测件寄到或带到现场,按实际检测要求走一遍完整流程,从贴点、扫描、数据处理到输出报告,每个环节都跑通,方案能不能落地当场就有判断。
实测前先明确几个边界:工件最大尺寸和最小特征尺寸、现场能不能贴点、是否需要频繁转站、对数据完整度的要求到什么程度。一个直径八百毫米的铸造壳体,外壁有密集筋板,内腔局部有反光涂层,这类件对扫描仪的光学适应性和手持自由度要求很高。AlphaScan在实测中先扫外壁,再伸入内腔补扫,点云拼接是否顺畅、反光区域是否需要喷粉、数据噪点多少,这些都不是参数表能看出来的。扫完导出的三维数据直接和原有CAD模型做比对,看偏差分布是否落在公差带内,再出一份简版检测报告给技术部门评审。一轮实测下来,选型偏差基本能提前暴露,避免设备到场后才发现节拍跟不上或者局部特征扫不全。
采购决策清单:把需求拆开再谈预算
采购前最容易卡住的不是预算,而是需求没拆清楚。同样是“要一台手持扫描仪”,测离心设备叶轮和测电冰箱散热板挤压模具,对设备的要求完全不一样。前者要解决复杂曲面的高精度逆向,后者更在意内部磨损区域的量化输出。第一步不是比价格,是先把对象尺寸、现场自由度、贴点条件、节拍和批量重复性这五个维度摊开看。对象尺寸决定扫描幅面和拼接策略,现场自由度决定能不能在狭小工位里稳定操作,贴点条件直接关系到反光面或深腔要不要做预处理,节拍和批量重复性则影响最终是选AlphaScan这类手持设备,还是需要配合自动化方案。
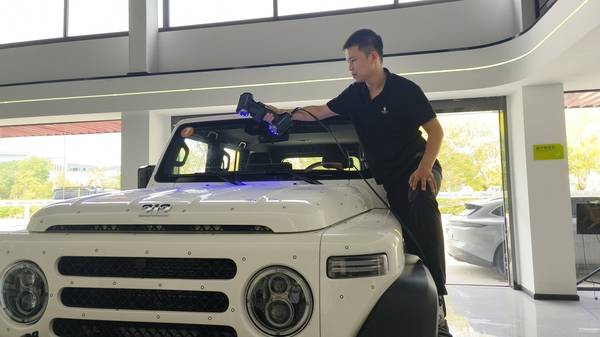
该系列AlphaScan手持三维扫描仪的价格要放在这套决策逻辑里才有意义。现场工件以中小型结构件为主,检测频次高但单次扫描量不大,手持方案在搬运、转站和贴点上的时间成本更低。汽车转向节这类工件,外形不规整,检具装夹费时,AlphaScan能直接在工位旁完成数据采集,输出的点云数据导入现有检测流程就能用。反过来,整条产线连续节拍、同一型号批量重复检测,就要先评估手持操作的人力波动,再决定要不要上自动化扫描工站。预算不是单纯看设备报价,是把现场验证、数据后处理和人员培训一起算进去,才能判断哪套方案真正匹配。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫