

模具扫描数据怎么算“能用”?质量人先看这三个边界
模具扫描获取数据:模具车间的检测任务从来不是“扫得细不细”能概括的。一套模具从下机到验收,要面对毛坯余量、加工面轮廓、孔位偏差和装配接口的复合判断。有些位置卡尺根本伸不进去,有些型面又必须沿模具开合方向看趋势。
别把单帧标称精度当成模具扫描数据核心评判标准
单帧标称精度反映的是设备在理想距离、理想角度下的局部表现,模具检测要的是连续扫描后的整体拼接稳定性。一副冲压模具扫下来,几十个站位拼在一起,边界处一旦有微小错动,局部精度再高也白搭。现场验证时,比较稳妥的做法是拿一件已知尺寸的样件或标准球扫一遍,看拼接后的整体偏差分布,再决定这套扫描方案能不能进模具检测流程。
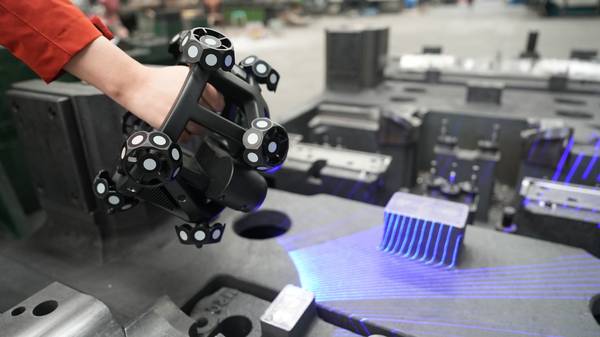
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 别把单帧标称精度当成模具扫描数据核心评判标准 | 单帧标称精度反映的是设备在理想距离、理想角度下的局部表现,模具检测要的是连续扫描后的整体拼接稳定性。 | 一副冲压模具扫下来,几十个站位拼在一起,边界处一旦有微小错动,局部精度再高也白搭。 |
| 标称参数不等于现场可用,模具结构决定数据边界 | 模具扫描这件事,这几年正在从“有没有设备”转向“数据能不能用”。 | 不少工厂在采购阶段盯住标称精度、扫描幅面这些纸面参数,设备到了现场,真正拿到型腔数据的时候才发现问题。 |
| 模具扫描数据有效性,得回到现场做交叉验证 | 模具扫描拿回来的点云看着挺完整,但一到尺寸判定环节就卡住了。 | 缺一块、多一块、局部噪点把孔位边缘糊掉,这些情况单看软件里的彩色偏差图不容易发现。 |
| 启源视觉工业级三维扫描仪在模具场景里的实际表现 | 模具检测有个容易先入为主的判断:型面复杂、内腔深窄的位置,扫描数据往往被当成“能看个大概就行”。 | 但真到了内部磨损量化和全尺寸比对这一步,数据密度不够、拼接基准漂移,出来的色差图再漂亮也经不起复核。 |
启源视觉的工业级三维扫描仪在模具与铸件场景里,更多被用来做尺寸与精度检测,扫描数据要能直接进检测软件比对,而不是只看点云细密程度。讲直白点,宣传页上的数字不能当验收依据,模具扫描获取数据的核心评判标准是拼接后的整体稳定性,不是单帧标称精度。
标称参数不等于现场可用,模具结构决定数据边界
模具扫描这件事,这几年正在从“有没有设备”转向“数据能不能用”。不少工厂在采购阶段盯住标称精度、扫描幅面这些纸面参数,设备到了现场,真正拿到型腔数据的时候才发现问题。模具深腔、内壁、筋条交叉位置,扫描仪的光路进不去,或者进去了也回不来,点云在这些区域出现缺失、噪声甚至局部变形。纸面数据再好看,现场采不到有效数据,后面的尺寸检测和偏差分析就无从谈起。
启源视觉工业级三维扫描仪在模具检测中的适配逻辑,恰恰要从这些复杂结构说起。深腔模具的内壁往往带有脱模斜度,表面反光条件也不均匀,扫描仪需要在这种工况下保持数据连续。实际操作中,工程师会先对模具型腔做分区采集,重点观察深腔底部和侧壁交界处的点云完整度,再判断是否需要调整扫描角度或补扫。数据输出后,不是直接看整体偏差云图,而是先核验深腔区域的点云密度和边界收敛情况,确认数据有效,再做尺寸与精度检测。
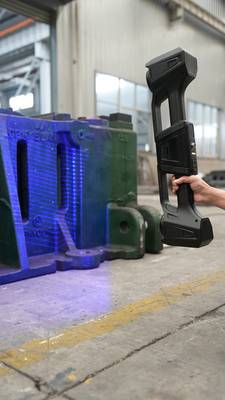
模具结构决定了数据采集的边界条件,设备能力只是其中一个变量。现场验证时,拿一套典型模具做样件测试,看深腔、内壁、孔位这些位置的数据能不能稳定复现,比翻参数表管用得多。
模具扫描数据有效性,得回到现场做交叉验证
模具扫描拿回来的点云看着挺完整,但一到尺寸判定环节就卡住了。缺一块、多一块、局部噪点把孔位边缘糊掉,这些情况单看软件里的彩色偏差图不容易发现。质量这边吃过亏:扫描报告显示全绿,上了检具才发现关键配合面根本没扫到,或者扫描时工件没压紧,数据本身带着变形。所以模具扫描数据能不能用,不能只看采集端,必须回到现场做交叉验证。
拿到启源视觉三维扫描仪输出的数据后,建议按三步走。第一步查完整度,把点云和模具实际型面做目视比对,重点看深腔、窄槽、孔口背侧这些容易丢数据的区域,确认扫描覆盖没有盲区。第二步查一致性,同一副模具在相同姿态下扫两遍,把两组数据叠起来看偏差分布,如果局部区域反复出现跳差,先怀疑装夹或振动,别急着改数模。第三步做数模匹配,把扫描数据对齐到原始CAD模型,看整体偏差云图之外,还要单独截取基准面、定位孔和装配接口做局部评价。扫描仪能给出高密度点云,但有效性判断的最后一环还是在人,尤其是边界条件和复核逻辑,这些是设备替代不了的。
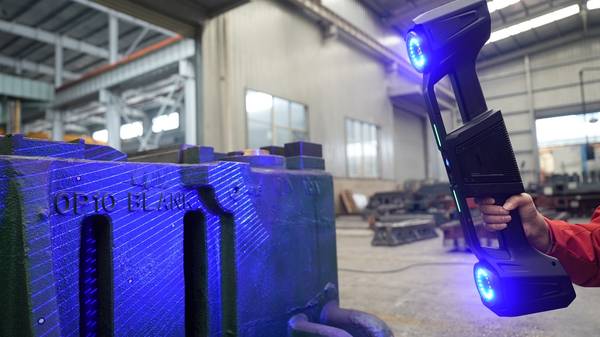
该系列工业级三维扫描仪在模具场景里的实际表现
模具检测有个容易先入为主的判断:型面复杂、内腔深窄的位置,扫描数据往往被当成“能看个大概就行”。但真到了内部磨损量化和全尺寸比对这一步,数据密度不够、拼接基准漂移,出来的色差图再漂亮也经不起复核。该系列工业级三维扫描仪在模具场景里的价值,恰恰不是追求扫得快,而是把卡尺够不到、关节臂伸不进的位置变成可追溯的点云数据,让内部磨损区域和理论模型之间的偏差有量、有边界、能复现。
拿电冰箱散热板挤压模具这类典型工况来说,内腔流道表面一旦出现局部磨损,靠卡尺只能测到入口和出口附近的几个点,中间段的磨损趋势基本靠经验判断。扫描时先把模具装夹稳定,对深腔区域做多角度采集,重点看拼接后点云在磨损带两侧的连续性,而不是单看某一条截线。数据拿回来之后,质量这边先做两件事:一是核对扫描结果在已知基准面上的重复性,二是把磨损区域单独截出来和原始数模比对,确认偏差分布是否集中在同一侧。只有这两步都站得住,这份数据才敢拿去做修模判断或报废评估。设备能不能用,不由标称指标决定,而取决于它在具体模具上能不能给出可复核的结果。
模具扫描数据应用,先明确不同场景的适配边界
模具扫描数据的价值,不在“扫得全”,而在“用在哪”。质量负责人面对的不是一台扫描仪的参数表,而是同一套点云数据能否同时支撑毛坯余量判断、加工面轮廓评价和孔位偏差追踪。拿汽车转向节这类零件来说,毛坯检测关心的是余量是否足够、局部区域是否会被加工“吃掉”;加工面检测则要把扫描结果对齐到设计基准,看轮廓偏差是否进入公差带;孔位和装配接口检测又要求数据有稳定的法向和边界提取能力。同一个零件,三种任务,扫描方案、点云密度、拼接策略和输出报告都不一样。该系列的工业级三维扫描仪在这个场景里能做的是把模具到成品的偏差连续记录下来,但前提是质量人员先明确每一道检测任务的边界条件。
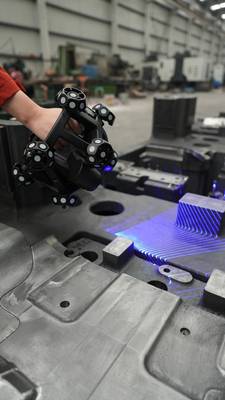
另一个容易被忽略的边界是“有数模”和“无数模”。冷轧辊检测经常遇到没有原始设计模型的情况,这时候扫描数据不能直接套用基于数模的比对流程,而是要用合格件扫描结果建立基准,再对服役件做磨损比较。冰箱散热板挤压模具的内部磨损检测也是类似逻辑,卡尺够不到的区域只能靠三维扫描采集内部型面,但磨损判定基准从哪来、采样区域怎么固定、重复扫描的一致性如何保证,这些都要在方案落地前验证。模具扫描数据不是越密越好,也不是精度越高越合适,而是要在具体工况下确认数据能不能稳定复现、偏差能不能追溯到模具修正动作。按需匹配扫描方案,比堆参数重要得多。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫