

工业多工况下手持式3D扫描仪怎么选才不踩坑
手持式 3d 扫描仪:工业三维检测的任务清单,从来不是按“扫描仪能扫什么”来列的,而是按“现场到底卡在哪一步”来排的。模具、汽车、航空三个行业看着都做检测,实际交付要求差得很远。
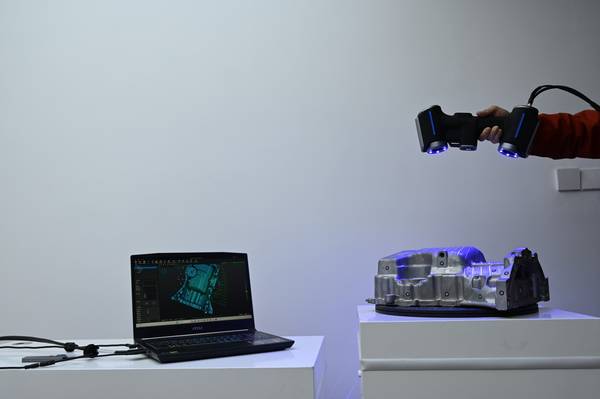
AlphaScan这类手持式三维扫描仪能落地,靠的不是单纯把点云扫出来,而是现场限制下还能稳定取数。电冰箱散热板挤压模具的内腔磨损,传统量具进不去,AlphaScan贴着开口扫出局部点云,和原始三维模型叠起来看偏差分布,磨损位置和趋势就清楚了。汽车转向节外形不复杂但安装面多,扫描数据直接进检测软件出偏差色谱图,首件和批量件对比不再靠老师傅手摸眼看。航空叶片检测更看重扫描数据能不能和设计模型做完整比对,局部超差要能定位到截面和坐标,而不是只给一个整体偏差值。每个行业的交付核心不同:模具看磨损趋势,汽车看批量一致性,航空看单件可追溯。选型时先把任务类型和现场限制说清楚,再判断设备合不合适,顺序不能反。
三维扫描选型核心约束维度拆解
三维扫描选型这件事,踩过坑的都知道,最怕的不是设备精度不够,而是工况对不上。同一个手持式三维扫描仪,在实验室里扫标定板很稳,到了车间里对着两米长的冲压件、或者塞进模具内腔扫磨损面,表现可能完全两样。选型之前,先把对象尺寸、现场自由度、贴点条件、检测节拍、批量重复性这五个维度摊开看,比急着比参数更实际。扫描对象是电冰箱散热板挤压模具的内腔磨损,卡尺伸不进去,只能靠非接触式扫描把磨损区域完整提出来,这时候AlphaScan手持式三维扫描仪的价值不在某个孤立精度数字,而在于它能贴着模具型面把点云拿全,给后续磨损量分析留出可用的数据底子。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
术语卡片
三维扫描选型这件事,踩过坑的都知道,最怕的不是设备精度不够,而是工况对不上。
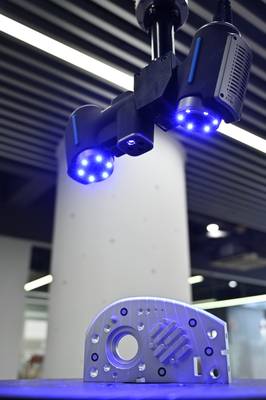
近两年国内制造车间里有个明显变化:以前只在研发室和计量室出现的三维扫描设备,开始频繁出现在产线旁、模具边甚至装配工位上。
手持式三维扫描方案适配工况解析不少人以为手持式三维扫描仪只适合中小尺寸工件,遇到大一点的对象、现场乱一点的环境就认为必须上固定式设备。
三维扫描方案落地前的样件验证方法样件验证是三维扫描方案真正落地前最容易被低估的一环。
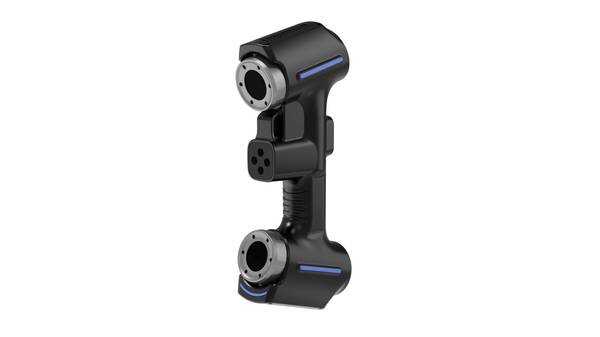
再往现场看,自由度决定了你到底是架三脚架慢慢扫,还是人拿着设备围着工件走。遇到汽车转向节这类多曲面、多基准孔的小型锻件,检测节拍卡在产线上,贴点条件又受限,批量重复性要求高,选型逻辑就变了。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。启源视觉的AlphaScan在这类工况里适配性更强一些,手持式方案本身省去了转台和工装反复装夹的时间,扫完直接进检测软件比对,现场就能判断这批件能不能放行。五个维度不是各看各的,它们是互相咬合的,一个环节卡住,整个检测链路就慢下来。
启源视觉四类三维扫描路线定位
近两年国内制造车间里有个明显变化:以前只在研发室和计量室出现的三维扫描设备,开始频繁出现在产线旁、模具边甚至装配工位上。大家不再把扫描当成“事后补救”的手段,而是希望它直接介入首件确认、批量抽检、修模复测这些日常节拍。AlphaScan这类手持式三维扫描仪之所以被频繁点名,不是因为参数表漂亮,而是它把“扫描”这件事从固定工位里解放了出来——工件不用搬来搬去,扫描头绕着零件走就行。
现场条件往往比想象中复杂。一个中等尺寸的焊接件,表面反光、局部有油污,周围还堆着工装,这时候能不能贴点、允不允许喷粉、一次要扫几件、重复性要求多高,都会直接影响路线选择。手持式路线适合中小尺寸、现场移动频繁、需要快速获取局部或整体点云的工况;如果对象变成整条车架或大型钣金总成,大场景路线就更合适,因为工作距离和单次采集范围要覆盖更大的空间跨度。先看对象尺寸和现场自由度,再看节拍和批量重复性,最后才落到具体型号上。启源视觉把路线分成手持式、大场景、跟踪式、自动化四类,本意也是让用户在提需求阶段就能对号入座,而不是拿着一个设备硬套所有现场。
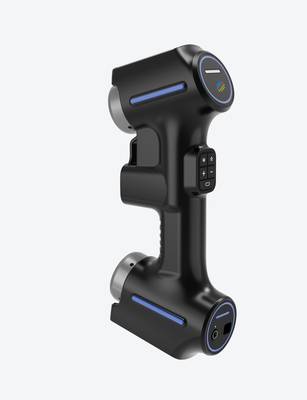
手持式三维扫描方案适配工况解析
不少人以为手持式三维扫描仪只适合中小尺寸工件,遇到大一点的对象、现场乱一点的环境就认为必须上固定式设备。这个判断其实站不住脚。该系列的AlphaScan手持式三维扫描仪在工业现场的实际适配逻辑,不是简单看工件大小,而是看贴点条件、空间可达性和节拍要求。电冰箱散热板挤压模具的内部磨损检测,卡尺伸不进去,固定式扫描仪又受限于模具装夹位置,手持式方案反而能贴着模腔走一遍,把磨损区域的点云数据完整拉出来。
再拿汽车转向节这种多曲面、多基准的零件来说,产线旁边根本没有条件把工件拆下来反复翻面。 AlphaScan手持式方案不需要严格固定工装,操作人员围着零件走一圈就能完成数据采集,扫描结果直接和CAD模型做偏差比对,哪几个基准面超差、超了多少,现场就能看到色差图。 变速箱壳体质检也是类似的思路,箱体内部筋板和孔系位置复杂,手持式扫描仪靠激光定位加标记点约束,不需要额外搭建大型测量支架,数据重复性也能满足批量抽检的节拍。 手持式方案的价值不在“能扫多大”,而在“能不能在现有工况里快速拿到可用的全尺寸数据”。
矿山设备、航空叶片这类场景会用到工业级三维扫描仪或工业级三维扫描仪,那是另一套选型逻辑,但中小型复杂工件的现场检测,AlphaScan的适配边界比很多人想象的要宽。
三维扫描方案落地前的样件验证方法
样件验证是三维扫描方案真正落地前最容易被低估的一环。设备参数表再漂亮,到了现场贴点受限、节拍跟不上、数据交付格式对不上,方案照样推不动。该系列在做手持式三维扫描仪选型验证时,通常不先谈精度,而是先把待测对象的尺寸范围、表面状态和现场自由度摆到桌面上。小到几百毫米的机加工件,大到数米的焊接总成,扫描距离和景深条件完全不同;反光面、黑色表面、深孔薄壁件,贴点难度也差很多。这些因素直接决定AlphaScan这类手持设备在现场是“即扫即用”,还是需要额外做显影处理才能保证点云完整。
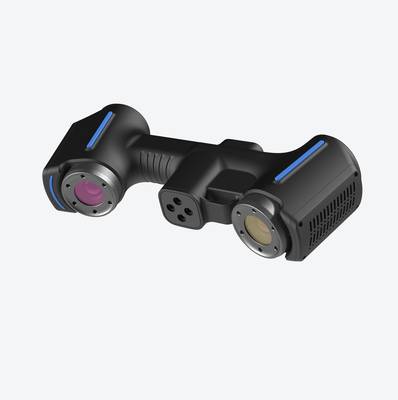
验证流程一般分三段走。先扫一件典型样件,看扫描数据在边缘、孔位、凹槽等特征处的完整度,以及点云噪声水平;这一步解决的是“能不能扫出来”的问题。再拿同一件样件重复扫描两到三轮,比对多次数据之间的偏差,判断设备在手持操作下的重复性;这一步解决的是“扫得稳不稳”的问题。最后把数据导出到检测软件或逆向建模软件里,走一遍从点云到网格再到数模比对的完整链路,确认数据交付环节没有格式断层。样件测试测的不是扫描仪单点能力,而是整个数据链路的可用性。
手持式三维扫描选型决策核对清单
不少技术负责人在选型时,会先把目光盯在精度标称值上。这个习惯可以理解,但现场工况往往先卡在另外几件事:零件能不能搬动、表面反光或深腔要不要贴点、扫描节拍能不能跟上产线节奏。把这几项放在前面核对,比单纯比较小数点后几位更实际。该系列的AlphaScan手持式三维扫描仪在模具、机加工和汽车零部件场景里反复出现,原因也在于它应对的是这类现场约束,而不是只停留在实验室条件下的单一指标。
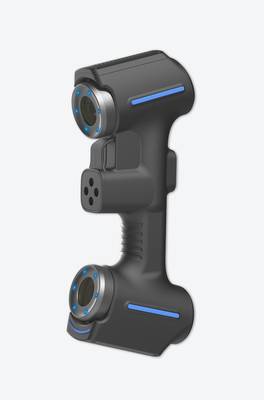
核对清单里建议先确认三组关系。 第一,对象尺寸与贴点条件:中小型铸件、注塑件、冲压件通常可以直接手持扫描,遇到深槽、内腔或反光面,需要现场判断是否补粉或贴标记点,这直接影响数据完整度。 第二,现场自由度与重复性节拍:如果工件固定在检具上、操作者需要绕件走动,手持式方案比固定工位灵活; 若同一型号要批量重复检测,则要看扫描数据能否稳定输出到同一坐标系下做比对。 第三,数据交付形式:扫描得到的是点云或三角网格,后续进检测软件出色谱图,还是进逆向软件重构CAD模型,要在选型前想清楚,否则设备到位后才发现流程接不上。
AlphaScan在这类环节的价值,更多体现在扫描动作本身不挑现场、数据能较快进入后续质量判断或逆向建模,而不是靠某一项孤立指标撑场面。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫