

铸铁机床床身导轨面、基准面和螺栓孔能否用三维扫描仪检测
介绍启源视觉 V-Track 跟踪式激光三维扫描仪如何采集铸铁机床床身的长导轨面、安装基准面和螺栓孔口点云,以及怎样通过覆盖完整性、偏差色谱和孔位关系判断设备是否匹配尺寸复核、逆向建模或装配分析需求
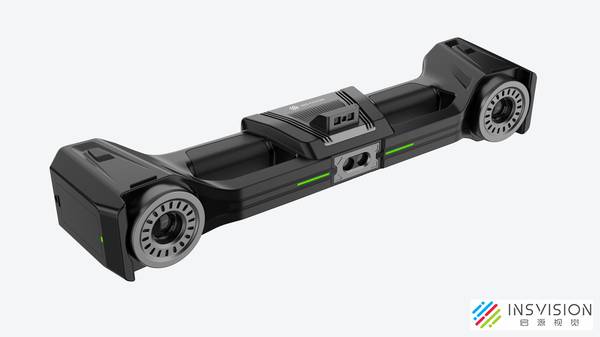
铸铁机床床身的检测难点集中在长导轨面、大安装基准面和跨面孔系上,这些部位恰好也是装配精度和加工质量的核心。启源视觉 V-Track 跟踪式激光三维扫描仪适合大型铸铁床身的现场扫描,尤其适合长导轨和分布螺栓孔的连续取数。设备采集的是床身表面点云,操作者沿导轨和基准面连续扫描,工程师再用这些数据判断形状、尺寸或与 CAD 数模的偏差。选型时先看床身总长、关键表面状态和数据用途,再判断设备能否在一条导轨上形成连续点云、能否把孔口和基准面采全。
先看床身总长和导轨跨度:确定一次覆盖与跟踪拼接
判断整体尺寸是否匹配,先看床身总长和导轨跨度。V-Track 采用光学跟踪原理,固定架设的跟踪仪实时捕获手持扫描仪的位置与姿态,每一帧采集的数据都进入同一个坐标系,扫描过程中不需要在床身表面粘贴标记点。操作者沿床身导轨方向连续移动扫描仪,单次扫描面幅最大可达 2600×2200mm,能减少长导轨区域的往复次数。判断依据是点云是否连续覆盖整条导轨、两端是否有缺失、接长后是否出现错位,而不是设备外形或单次视野能否包住整个床身。
再看导轨面和安装基准面:黑皮、加工面要分开判读
铸铁床身的导轨面和安装基准面要分开判读。对黑皮表面、粗加工面和精加工导轨面分别扫描,操作者沿导轨直线区域、安装平台平面和台阶边连续取数,同时保留铸造残留表面的几何形态。扫描完成后在 STL 网格或偏差色谱中观察:精加工带是否平直、基准面是否整体偏斜、黑皮与加工面的交界是否清晰。V-Track 跟踪式测量精度最高可达 0.025mm,点云密度足以支撑大尺寸形位复核,但具体公差仍要与床身图纸要求对照,不能只凭设备精度直接下结论。
螺栓孔看孔口、孔位和遮挡:不是只扫到一个圆斑就行
螺栓孔不能只扫到一个圆斑就算完成。操作者围绕床身侧板、端面和轴承座安装面等孔群位置换角度补扫,取得孔口圆周、沉台、局部侧壁以及孔与基准面的相对位置。点云完整时,工程师可以从中判断孔距、孔组直线度、孔边缺口或加工偏位。深孔底部如果被视线遮挡,表面扫描无法完整取得,这种情况下不应承诺由扫描数据完整表达孔深。
最后按用途选数据:尺寸复核、逆向建模和装配分析的关注点不同
数据用途决定精度层级和格式要求。如果用于尺寸复核,可将扫描得到的 STL 网格与原始 CAD 数模对齐,生成色谱偏差图,定位导轨面、安装基准面和孔位的偏差集中区。如果用于逆向建模,需要高密度点云作为真实几何约束,避免人工绘图的主观误差。如果用于装配分析,重点看点云能否表达孔组、配合面和相邻安装面的空间关系。选型前先明确最终要交付的是偏差报告、STL 网格还是后续 CAD 模型,再据此确认方案。
一个实际判断:长床身优先跟踪扫描,局部复杂小件再考虑结构光
长床身、长导轨和跨面孔系优先考虑 V-Track 跟踪式激光三维扫描,价值在于大范围统一坐标系、无需贴点和无线绕件采集。操作者可以沿床身连续扫描导轨和基准面,再绕到侧板补扫螺栓孔口,工程师从点云里直接判断覆盖是否完整、孔位是否采全。若是较小的局部高精度复杂零件逆向,AlphaScan 结构光扫描是另一类选择,适合齿形轮廓、螺旋曲面等难以触及的区域。
最终判断依据是床身长度、关键表面点云完整度,以及数据是否满足公差复核、逆向建模或装配分析的要求。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫