

风电齿轮箱大型铸钢内齿圈能否用高精度三维扫描仪检测
启源视觉说明V-Track跟踪式三维扫描仪如何在统一坐标系下采集大型铸钢内齿圈的齿面、端面和螺栓孔,并按工件尺寸、深色粗糙表面及现场条件选择跟踪扫描或手持细节扫描
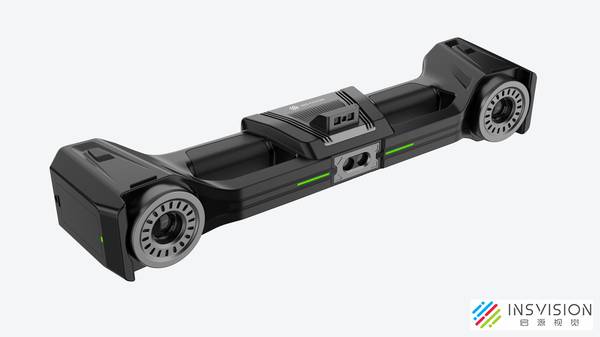
高精度三维扫描仪可以用于风电齿轮箱大型铸钢内齿圈的齿形、齿向、端面跳动和螺栓孔位置检测,但能用的前提不是只看一个精度数字,而是内齿面、端面和螺栓孔能否在同一套坐标基准下形成完整点云。启源视觉V-Track跟踪式三维扫描系统适合这类大型工件现场检测:它由固定架设的光学跟踪仪实时锁定手持扫描仪的空间位置,扫描数据直接进入同一坐标系,不需要在大型铸钢表面密集贴标记点,也不依赖多次搬站重新建基准。对内齿圈这类直径大、周向特征多、常需绕整圈取数的工件,跟踪式扫描先解决的是覆盖完整性和坐标统一,然后才谈得上齿形、齿向、端面和孔位的数据可信。
先看内齿圈尺寸:整圈覆盖和坐标统一决定检测可信度
大型内齿圈检测的第一个实际问题是整圈覆盖。齿圈直径大,齿形、齿向、端面和螺栓孔分布在整周,操作员需要沿周向连续采集全部内齿面、端面和法兰孔位。如果扫描过程中多次转站、重新建立坐标系,每一段数据的定位误差会累积,最后看上去点云很密,但齿面与孔位的相对关系可能已经偏了。V-Track的光学跟踪仪固定架设后,手持扫描仪在跟踪范围内移动,设备采集的每一帧数据都在同一坐标系下定位。
操作员围绕齿圈走一圈,内齿面、端面、螺栓孔的数据不会因为多次拼接而漂移,后续做齿向评价、端面跳动分析和孔位位置度判断时,基准关系才是一致的。
内齿面怎样采:从齿顶、齿廓到齿向分段补扫
内齿面的取数要按可见部位逐段做完整。操作员从齿顶开始,沿齿廓向齿根方向扫过,再沿齿宽方向走一段,把一侧齿面覆盖完整后,换站位补扫另一侧齿廓和齿根。内齿圈的内侧视角受限时,需要改变手持扫描仪的入射角度,从齿圈另一端或调整操作者站位补扫,直到齿顶、齿根、两侧齿廓和沿齿宽方向的齿向带都形成连续点云,而不是只有几个离散位置的点。
扫完后,工程师将齿面点云与CAD齿面对齐,可以看到齿形轮廓沿齿高方向的偏差分布、齿向沿齿宽方向的倾斜趋势,以及局部齿面是否有异常凹陷或磨损。判断齿形齿向是否合格,依赖的是连续齿面数据,而不是单点测量。
端面跳动和螺栓孔:用同一基准看轴向起伏与孔位偏移
端面跳动和螺栓孔位置的关键是同一基准。扫描端面时,操作员应连续覆盖安装端面、端面与内外圆的交界位置,以及每个螺栓孔周边和孔壁。数据进入软件后,工程师拟合基准轴线、基准端面和各个螺栓孔的圆心,可以同时看到端面沿圆周方向的高低变化趋势、孔间距是否一致、孔组相对理论位置的偏移量。齿面、端面、孔位必须在同一坐标关系中复核。
如果齿面用一套基准,端面用另一套基准,孔位再单独测量,最后得到的结论可能在各自局部合格,但装配关系并不成立。三维扫描的价值就在于把这几类特征一次性放进同一个坐标关系里看。
深色粗糙铸钢表面:先看点云完整性,再谈报告精度
深色粗糙铸钢表面的选型判断,首先要看的是点云完整性,而不是设备标称精度。风电齿轮箱大型铸钢内齿圈常见深色氧化皮、粗糙铸造纹理,以及加工齿面与非加工端面混合的表面状态。扫描时,操作员应实时查看点云:齿根、孔壁和端面边缘是否连续,有没有成片缺失或异常飞点。深色粗糙表面通常不像光亮加工面那样容易强反射,但表面起伏会影响齿根和边缘细节的采集。
如果齿根处点云发虚或孔壁只扫到半圈,需要清除局部浮砂氧化皮、调整曝光或改变角度补扫。设备能扫出连续齿根线和完整孔壁,才具备后续评价齿形、齿向和孔位的基础。只按精度数值选型,不看这类表面状态下的实际点云,容易选错。
现场条件:工件不便搬运时,跟踪式比贴点拼接更合适
现场条件决定扫描方式。内齿圈在装配现场、重型车间或暂放工位上检测时,工件往往不便搬运,V-Track架好光学跟踪仪后,操作员手持扫描设备围绕工件扫内圈、端面和孔位,设备支持无线数据通信,扫描终端可内置电池供电,不需要拖着线缆绕大件走,也不需要在大型铸钢表面密集贴标记点。如果工件可以进入固定检测区,只复核单段齿面或少量孔口,手持式精细扫描也可以完成局部高细节采集。
选择依据是工件能否移动、扫描路径是否绕整圈、现场是否允许贴点,以及光学跟踪仪在工位旁是否具备稳定通视条件。
扫完看什么:色谱偏差、孔位表和端面趋势要对应到具体部位
扫描完成后,工程师看的是与具体部位对应的结果。将扫描得到的STL网格或点云与CAD数模对齐,齿面看色谱偏差沿齿高和齿宽方向的分布,端面看圆周方向高低变化形成的跳动趋势,螺栓孔看圆心坐标、孔距和位置度偏差。报告应能定位到具体齿号、孔号和端面角度位置,而不是只给一个整体最大偏差。这样质量人员可以判断某个齿段的齿向是否超差、某几个孔是否整体偏移、端面跳动是否由局部高点引起,从而决定是加工返修、装配匹配还是批次变形分析。
最后的使用判断:大件全尺寸选跟踪扫描,局部精查选手持细节扫描
选型结论可以这样判断:如果目标是大型内齿圈整圈齿形、齿向、端面跳动和螺栓孔位置的现场全尺寸复核,优先考虑V-Track跟踪式扫描,重点看跟踪范围、整圈可达视角、通视遮挡和统一坐标系是否满足工件摆放位置;如果只是在实验区对单段齿面、少量孔口做高细节复核,手持式精细扫描可以满足局部需求。最终判断设备是否合适,要看扫描数据是否完整覆盖齿面、端面和孔位,基准是否统一,报告能否输出齿面、端面、孔位偏差并对应到具体位置,而不是只比较精度数字。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫