

大型钢结构焊接件三维扫描:覆盖尺寸、焊缝与现场环境的选型判断
启源视觉结合主梁、连接板、螺栓孔、角焊缝、筋板和堆场遮挡,说明V-Track跟踪式扫描与AlphaScan手持精细扫描的适用部位,以及如何通过点云完整度和色谱偏差图判断结果。
上海地区的工厂在准备对大型钢结构焊接件做三维扫描时,最先遇到的往往不是某个型号的参数,而是车间里那根数米长的主梁、密布的加强筋和角焊缝、端板上一排排螺栓孔,以及现场堆放时被相邻构件挡住的背面。启源视觉的三维扫描仪正是围绕这类工件的实际检测方式设计的:如果主要目的是整根构件的拼装分析、焊接变形趋势和装配干涉判断,V-Track跟踪式激光三维扫描系统更适合在统一坐标系下连续覆盖大尺寸表面;如果任务集中在某块连接板、孔边边界、坡口端面或局部深腔的精细取数,AlphaScan手持式扫描仪可以用精细模式贴近特征补扫。判断设备能否覆盖您的构件,不是先问整机扫描范围,而是先看构件总长与截面、连接板和螺栓孔、焊缝与筋板、现场堆放空间,以及扫描数据最终要用来做什么。
先看构件总长和截面:整体拼装要保证同一坐标系下的大面形位
对于整体拼装分析,客户可以先沿主梁、立柱、翼缘板和斜撑走一圈,看哪些位置需要连续的大面数据。构件总长超过单机臂长并不等于不能扫,关键是扫描数据能否在统一坐标系内保持连续,而不靠一次次转站累积误差。V-Track由固定架设的光学跟踪仪实时捕获手持扫描仪的空间位置和姿态,扫描仪每一帧采集的数据都在同一个坐标系下直接定位,无需在工件表面贴标记点。
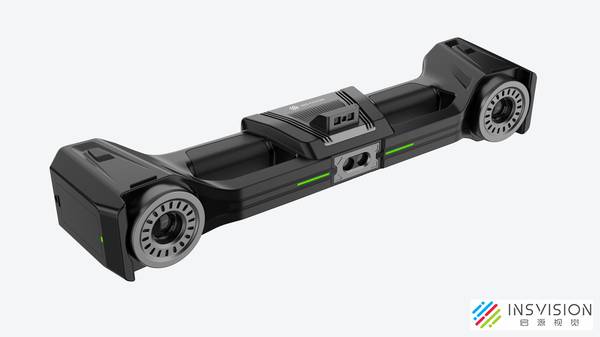
这样,操作员绕主梁移动时,主梁直线度、翼缘板面起伏、斜撑夹角和节点板相对位置可以连续进入同一组数据,适合数米以上钢构的整体形位复核。V-Track最大扫描面幅2600×2200mm指的是单视角覆盖区域,构件更长时依靠跟踪范围和操作者走位连续覆盖,不能把单幅面误读为整机可测极限。
再看连接板和螺栓孔:孔边、端面与安装面决定局部取数方式
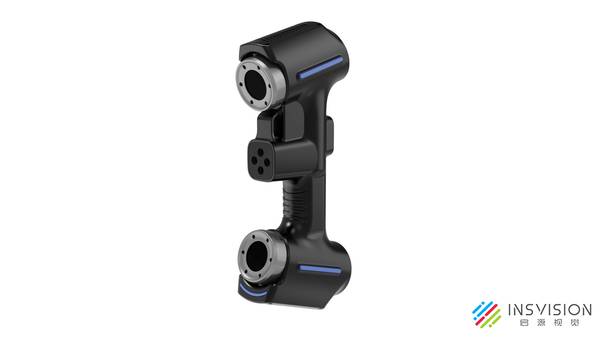
到了连接板和螺栓孔,判断标准会从大面积覆盖转向边界是否采全。采购或工艺人员可以查看端板、连接板、螺栓孔和贴靠安装面:如果扫描结果要用于孔距复核、孔边到板边距离检测或法兰面平整度评价,点云上应该能看到连续的孔壁、清晰的圆孔边界和板边,而不是只剩下一块大面。AlphaScan S1和AlphaScan Elite S1的标准扫描区域为650×550mm,最大扫描区域为1000×1000mm,这个幅面用来覆盖单块连接板或一组孔位通常足够。
模式上,7条蓝色激光线用于精细扫描,适合孔边、小圆角和局部边界;单条蓝色激光线用于深孔扫描,适合孔壁或狭窄内腔;AlphaScan Elite S1的50条蓝色激光线用于高速扫描,适合大面快速铺陈。判断孔位是否采全时,优先看精细模式下圆孔边界是否连续闭合,而不是用高速模式快速扫过。
焊缝、筋板和狭窄槽口:用可达性判断是否会留下盲区
焊缝、筋板和狭窄槽口是大型钢结构焊接件最容易留下盲区的位置。客户可以从角焊缝焊脚、加强筋交汇区、深腔、狭窄槽口和构件背面逐一判断:扫描头视线能否到达,操作者能否绕到焊缝两侧,点云是否连续覆盖焊趾、焊根可见面和母材过渡。大型焊接件表面通常分布大量加强筋、角焊缝、深腔和狭窄槽口,V-Track不依赖工件表面标记点,跟踪仪与手持扫描终端之间采用双向无线数据通信,扫描终端可内置电池供电,操作员可以绕到高位外曲面和狭窄筋板间隙采集。
但被构件完全遮挡的背面或视线无法到达的封闭内侧,仍然需要变换站位、翻转构件或分批扫描,不能指望一次架设扫到所有隐藏面。
现场堆放环境:按跟踪仪视线、绕行空间和表面状态判断可行性
上海的车间或堆场空间有限,现场堆放环境会直接影响扫描可行性。需要查看构件周边是否有架设跟踪仪的位置,扫描路径是否被相邻构件、吊具、料架和行车通道阻断,焊缝表面是否有氧化皮、飞溅、油污或厚漆。V-Track开机后主要完成跟踪仪架设和扫描仪预热,准备时间较短,适合不宜大面积贴点的大型钢构。AlphaScan等贴点式手持设备则需要在工件表面设置标记点定位,如果构件表面不洁、不允许贴点或尺寸过大,辅助时间和拼接难度要提前评估。
现场判断不只看地面面积,更要看跟踪仪到扫描头的通视路径能否覆盖主梁、节点板和焊缝,以及操作者能否在构件两侧形成连续走位。
扫描结果怎样判读:从点云完整度到色谱偏差图
扫描完成后,操作者先在软件里检查主梁大面、节点板、孔边、焊缝和筋板是否缺面,工程师再从数据中判断偏差位置和趋势。有CAD数模时,将扫描模型与原始CAD智能对齐并做全尺寸偏差计算,软件自动生成色谱偏差图,以颜色标识每个区域相对于理论模型的偏差量与偏差方向。整体模型可以判断焊接后弯曲、扭曲、翼缘板面起伏和拼装错位;连接板局部可以量孔距、边距和端面角度;装配分析可以把相邻构件放入同一空间检查干涉。
STL网格和偏差报告可以归档,形成构件数字档案,后续批次质量统计和变形趋势分析都能在同一套数据基础上进行。
最终选择:整体拼装选跟踪式,孔边焊缝补细选局部精细扫描
最终选择可以按数据用途分开判断。如果任务是数米以上钢构的整体尺寸复核、焊接变形检查、拼装关系和装配干涉分析,且现场不宜贴点、需要绕主梁和节点板作业,优先选V-Track跟踪式激光三维扫描建立全局形位。如果任务集中在单块连接板、安装孔、孔边边界、局部圆角或小型深腔的精细取数,可用AlphaScan对应精细或深孔模式补扫。
最稳妥的方案不是让所有部位都用同一种密度,而是整体跟踪建立全局形位,局部精细扫描补足孔位和焊缝细节,最后在色谱偏差图和完整点云上确认主梁大面连续、孔边闭合、焊缝过渡清晰。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫