

AlphaScan AI 能否满足工业工件尺寸、形位公差和数模比对
启源视觉 AlphaScan AI 用非接触结构光采集齿形、螺旋流道、安装基准面和孔位边界,说明如何看点云完整性、尺寸提取、形位公差和 CAD 偏差图判断是否适用。
离心设备零件、齿轮轴、螺旋流道和薄壁异形件,卡尺伸不进、三坐标取点太慢、曲面无法完整描述,启源视觉 AlphaScan AI 计量级三维扫描仪用非接触式结构光把齿形轮廓、螺旋升角、安装基准面和孔位边界完整采成高密度点云,这份表面数据直接用于尺寸提取、形位公差评价和与 CAD 数模比对。对离心设备零件这类传统人工测量难以有效采集尺寸的复杂结构,AlphaScan 可以把难以触及的区域转化为可供复测和归档的三维点云,让您拿着具体工件判断关键面能不能被扫到、数据有没有破洞或错位、偏差带在不在公差要求内。
先看工件上哪些部位必须扫到
判断一个工业工件适不适合 AlphaScan AI,先看您必须扫到的部位在哪里。齿形件要重点覆盖齿顶、齿根、齿廓两侧和啮合过渡区,这些位置决定后续能不能量出齿厚、齿距和啮合偏差;螺旋类零件要覆盖螺旋曲面、流道边界和升角过渡面,否则流道截面和导程都无从谈起;箱体、支架和支座类工件要看安装底面、定位孔、止口、结合面和边缘倒角,这些是后续装配关系和形位基准的来源。
离心设备零件中齿轮区域与螺旋曲面几何特征复杂,传统人工测量难以有效采集尺寸,AlphaScan 对齿形轮廓和螺旋升角等难以触及的区域进行非接触式扫描,正是把上述关键面一次取全。遇到深腔、窄槽或背光内侧,只要光线能通过多角度补扫到达该面,数据就可以补上;如果某个关键配合面完全被结构遮挡且无法翻转,就不能只凭外观点云去判定该处尺寸。
尺寸测量:从点云上量到真实特征
尺寸测量看孔口、边缘和台阶转折处有没有成面、成边、成孔。孔距、边长、台阶高度、圆弧半径这些规则尺寸,可以在高密度点云或网格上直接提取;齿形轮廓、螺旋流道关键尺寸这类复杂几何,同样可以在完整曲面上取截面和边界线来量。提取前要确认测量位置没有破洞、毛刺噪点或拼接错位,否则量出来的不是真实特征。以离心设备零件为例,启源视觉 AlphaScan 采用高分辨率结构光成像,对齿形轮廓和螺旋升角等难以触及的区域进行非接触式扫描,快速生成高密度三维点云数据,该数据直接用于逆向工程,为 CAD 建模和关键尺寸复核提供真实几何约束。
操作员在扫描时看到齿根和流道边界都连续成面,工程师在数据里就能稳定量到同一位置,而不是每次都靠手摸或目测。
形位公差:基准面和被测面都要完整
形位公差检测要求基准要素与被测要素都有稳定、完整、可重复的数据。平面度、平行度、垂直度、同轴度、位置度这些项目,要求安装底面、结合面、孔内壁、轴颈配合面等连续覆盖,不能只在局部取几个点就下结论。扫描时如果基准面只扫到一半,或者被测孔口有缺损,软件再精确也无法给出可信的公差值。对薄壁件或易变形件,还要明确扫描时的状态:是自由放置、工装定位还是装配受力。
数据反映的是当时工件的摆放和夹持状态,只有状态与检测目的一致,形位公差判断才有效。操作员在现场把基准面和被测面都完整扫入,不跳面、不留空;工程师在数据里看基准要素是否稳定、被测要素是否连续,再决定这个形位公差项目能否用扫描数据评价。
三维数模比对:用偏差颜色看出加工余量和变形
三维数模比对把整体表面的偏差变成颜色图,让加工余量、欠铸、错型、翘曲和让刀直接显示在工件形状上。首件检验重点看配合面、孔位和加工余量,哪些区域偏正、哪些偏负、余量是否足够后续加工,一目了然;工装调整重点看定位后偏差是否集中在同一夹持区域,如果某一侧总是偏大,问题大概率出在装夹而不是加工;变形分析重点对比自由状态、加工前后或批次之间的弯曲、扭曲和收缩,用同一基准对齐后看整体趋势;质量归档则保留完整三维数据,后续任何尺寸争议都可以回到这份扫描记录上追溯。
扫描仪负责把工件表面采集成可对齐的几何数据,人负责判断偏差分布和后续处理方向。客户拿到的不只是一张漂亮彩图,而是能回答首件是否可放、工装是否要调、变形量是否超标的具体依据。
贴点和拼接:不要让标志点破坏关键测量面
AlphaScan 采数时的贴点方式,直接影响关键测量面是否被破坏。标志点应均匀粘贴且无规律,尽量贴在比较平整的地方,不要贴在重要结构或弯曲面上,否则后续评价配合面、齿面或流道面时会留下贴点痕迹。边缘或面积较小的地方可以粘贴小尺寸标志点,损坏不完整的标志点不要使用。如果涉及正反拼接,需要在工件侧边公共平面粘贴至少 4 个以上标志点,让两侧数据有共同参照。
操作员在贴点前先看哪些面是后续要量的,把这些面留给扫描数据而不是标志点;工程师拿到数据后要检查贴点位置是否避开了基准面和被测特征,以及正反拼接处有没有因为公共标志点不足而产生错位。
拿到数据后怎样核对精度与完整性
拿到扫描数据后,用四个问题反向核对方案是否成立。第一,清点所有图纸或装配相关特征是否成面、成边、成孔,孔口和边缘不能只有半圈;第二,检查多角度补扫后有没有明显重影、断层、错位和孔洞,这些会直接影响尺寸和公差提取;第三,用已知标准尺寸或重复测量核对关键尺寸稳定性,同一个特征扫描三次量出来的值不应有明显跳动;第四,确认扫描状态与检测目的一致,工装定位状态用于夹具调整,自由状态用于变形分析。
如果关键基准完整、重复测量稳定、偏差带落在公差允许范围内,这份扫描结果才可用于计量判断。客户自己就能做这个核对,不需要等到问题流入下道工序。
按工件用途确定要不要选这种扫描方式
按工件用途决定要不要选 AlphaScan AI 这种全表面扫描方式。形状复杂、传统卡尺和三坐标取点效率低、需要整体曲面和全尺寸偏差可视化的工业工件,适合用 AlphaScan 把齿形、螺旋曲面、复杂流道和薄壁异形面一次取全,让逆向建模和全尺寸评价都有真实几何依据。若只测少数规则尺寸且已有专用量具,就不必为了名称中的“计量级”而选择全表面扫描。
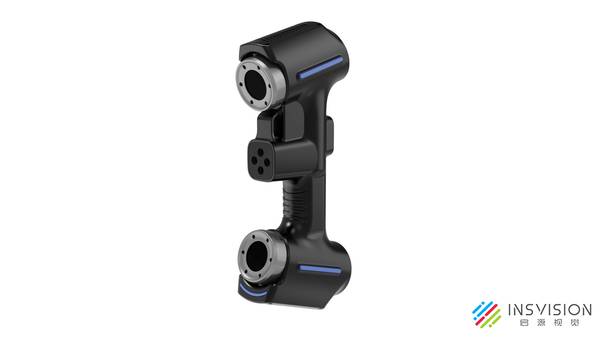
对齿形、螺旋曲面、复杂流道及首件全尺寸评价,应优先采用完整表面扫描;对单一配合孔、轴颈或极严公差特征,可以在三维扫描覆盖整体形状的基础上,结合指定计量手段复核关键要素。最终您看到的是齿根、流道边界和配合孔在数据里连续成面,偏差颜色能直接指出哪里要修模、哪里要调工装、哪里可以放行。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫