

蓝光扫描仪怎样扫全模具型腔、分型面和镶件配合位
启源视觉介绍用AlphaScan蓝光三维扫描仪检测模具型腔工作带、分型面、镶件配合位、孔口和易磨损区域,说明怎样看点云连续性、边界完整性和偏差图,以判断尺寸偏差、形位公差及修模位置。
模具检测用蓝光扫描仪,重点是把型腔工作带、分型面、镶件边界、圆角和磨损带这些关键位置的点云采连续、边界采清楚。启源视觉AlphaScan蓝光三维扫描仪在模具检测中,开放的分型面和型腔外显曲面可以直接扫描取数,深凹、窄缝、高反光和侧向遮挡位置需要换角度补扫。工程师将扫描点云与CAD模型或历史基准对齐后,用偏差图判断尺寸偏差和修模位置,型腔修形、分型面调整、镶件配合修正和磨损区域维护都有量化依据。
客户拿到扫描数据后,在软件中旋转查看型腔侧壁根部、分型面贴合带、镶件配合台阶和孔口边缘,确认这些部位没有破洞、断层或成片的噪点。只要关键特征在点云上连续铺开,对齐后偏差位置与实物磨损或配合问题一致,扫描结果就可以作为修模依据。
型腔与深凹工作带:看点云是否连续铺到侧壁和圆角
型腔检测先看开放区域:底面、侧壁、圆角和工作带可以用多角度非接触扫描直接取数。深窄腔和内豁口是难点,卡尺和深度尺伸不进去,操作者把扫描仪对准豁口边缘,从不同角度补扫,确认侧壁根部和圆角处没有数据缺口。以电冰箱散热板挤压模具为例,AlphaScan采集型腔内部型面和磨损区域,工程师将点云与原始CAD或历史基准对齐后,色谱偏差图会标出豁口角度和磨损量的具体位置,修模人员依此定向修整,修复后再扫描复验,确认精度回到公差带。
操作者在现场扫描型腔时,先沿工作带方向扫一遍,再对深凹处单独补扫。工程师在软件中查看型腔工作带截面,确认侧壁到圆角的过渡没有断层,豁口边缘的点云完整,才能把偏差值作为型腔修形的量化依据。
分型面与刃口:用连续面域判断贴合、轮廓和磨损
分型面是模具检测中最容易看、也最容易漏看的位置。扫描后应看到整条贴合带、封胶面、切边刃口或成形轮廓形成连续点云,而不是只有几段离散截面。以汽车冲压模具为例,现场操作人员手持V-Track扫描仪沿模具表面采集数据,固定在三脚架上的光学跟踪器同步获取扫描仪位置,非接触式光学扫描能连续覆盖大型模具的分型面和成形区域。
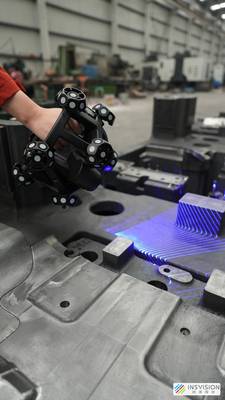
工程师在软件中查看色谱偏差结果时,如果偏差沿分型面连续分布,说明可能是加工或回弹补偿区域的问题;如果偏差集中在刃口局部,则更适合作为刃口修磨依据。V-Track采集的冲压模具三维数据可以辅助分析回弹补偿区域和刃口磨损情况,让分型面状态复核从经验判断转为数据判断。
镶件配合位与孔系:重点看边界、台阶、孔位和空间关系
镶件配合位和孔系的判断重点是边界、台阶和相邻面之间的空间关系。扫描后要检查镶件外圈配合面、安装台阶、定位销孔、顶针孔或冷却水道周边是否采全,孔口边缘是否清楚,相邻配合面之间有没有因遮挡造成的数据缺口。点云与数模比对后可以读取孔位偏移、配合面高低差和空间位置偏差。转向节模具案例中,AlphaScan用深孔扫描模式检测模具上的冷却水道和顶针孔,加工完成后立即与设计数模比对,确认曲面、孔位和结构是否到位。
操作者扫描镶件位时,围绕镶件边界走一圈,确保配合台阶和孔口边缘都有数据。工程师在软件中截取镶件配合面的截面,查看相邻面之间的高低差和孔位偏移,确认这些偏差是否在公差范围内,再决定是否需要调整镶件配合或修正孔位。
高反光、窄缝和易磨损区域:先识别风险,再看补扫是否闭合
模具钢镜面、抛光面、深凹侧壁、窄缝根部和被镶件遮挡的阴角,是容易出现反光噪点或数据缺失的位置。客户在软件中旋转查看这些部位,确认磨损带、圆角根部和窄缝两侧均有点云,缺损位置通过改变手持角度补扫。高反光凹陷模具案例中,AlphaScan围绕高反光凹陷、窄缝和圆角细节采集,通过标准、深孔、精细等模式获得完整型面,不需要依赖喷涂显影剂来消除反光。
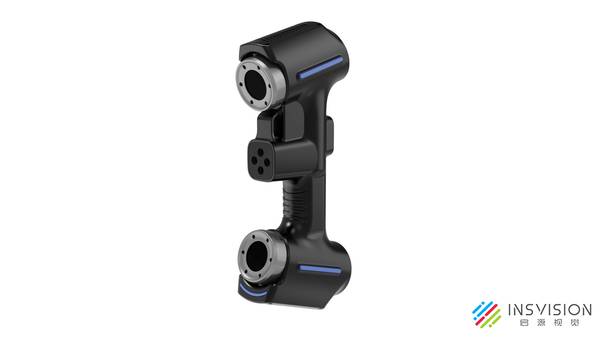
判断高反光区域是否扫全,可以看磨损带在点云上是否连续,圆角根部有没有断层,窄缝两侧是否有对称的数据。如果这些部位在软件中呈现完整,说明该区域的数据可以作为磨损量判断依据;如果出现成片空白或噪点,就需要换角度补扫或调整扫描模式。
偏差图怎样变成修模结论
有CAD数模时,扫描数据与原始设计对齐后的全尺寸色谱图可以区分正负偏差、超差范围和偏差方向。工程师在分型面、型腔、孔位和镶件配合面分别截取截面或标注尺寸,就能看到哪里缺料、哪里干涉、哪个孔偏、哪个配合面高或低。以冷轧辊为例,当客户没有原始数模时,AlphaScan先扫描一支确认合格的好轧辊建立黄金基准,再把服役轧辊的扫描数据与基准比较,判断磨损区域和磨损量。
电冰箱散热板挤压模具的检测也遵循同样逻辑:将扫描数据与模具原始CAD模型或历史基准模型自动对齐,依据色谱图标注的磨损位置与偏差量进行定向修模,修复后再次扫描复验,确认精度回归公差带,形成检测、修复、验证的闭环。修模结论必须落在可见部位,而不是停留在整面颜色变化上。
按模具部位选择扫描方式,而不是只看一张彩色报告
模具检测时,大面分型面和型腔外显曲面适合快速全域扫描,以获得整体轮廓和偏差分布;深腔、窄缝、内豁口、孔口和镶件阴角应使用加强或精细采集并多角度补扫;服役磨损监控可以与历史合格模具对比。只要这些关键特征在点云上连续、边界清楚、对齐后偏差位置与实物磨损或配合问题一致,扫描结果就可以作为型腔修形、分型面调整、镶件配合修正和磨损区域维护的量化依据。
最终,模具负责人看到的不只是一张彩色偏差报告,而是每个关键部位的具体偏差值:型腔工作带豁口角度变化了多少、分型面哪一段偏离了数模、镶件配合面高低差是多少、孔位偏移向哪个方向。这些数据直接对应修模动作,修后复扫确认回到公差带,模具状态从经验判断转为数据管理。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫