

大型铸铁机床床身三维激光扫描采型与尺寸校核判断
启源视觉V-Track跟踪式激光三维扫描仪用于大型铸铁机床床身导轨面、安装基准面和内腔加强筋采型,说明如何查看点云连续性、深腔覆盖、转站拼接及CAD色谱偏差,判断能否完成尺寸校核。
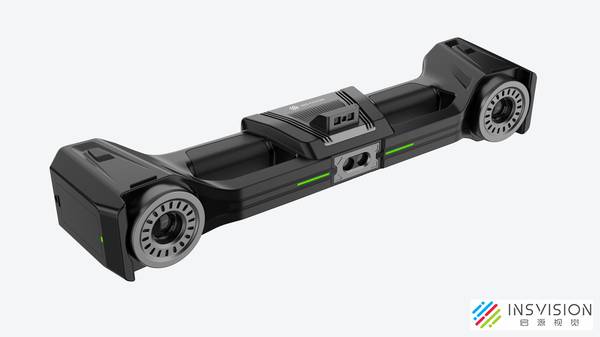
大型铸铁机床床身的导轨面、安装基准面和内腔加强筋,判断三维激光扫描是否适用,要看这些部位能否被完整采集成连续点云,并与原始CAD模型对齐做尺寸校核。启源视觉V-Track跟踪式激光三维扫描仪适合这类数米级、多面、带内腔的铸件检测。它由固定架设的光学跟踪仪实时捕获手持扫描仪的空间位置与姿态,扫描数据在同一坐标系下直接定位,不依赖工件表面粘贴标记点。操作者沿床身长度移动扫描仪,导轨长面、安装基准面、内腔筋板逐步形成连续数据,工程师随后在检测软件中查看点云完整度和与CAD的偏差分布。
导轨面和安装基准面:查看连续面有无断带、塌边和拼接错位
扫描床身导轨面和安装基准面时,操作者沿导轨长度方向分段移动V-Track手持扫描终端,光学跟踪仪实时获取扫描仪位置,每一帧表面数据自动进入同一坐标系。对长导轨面,应重点查看点云在导轨两端之间是否连续,边缘是否有断裂或塌边,V型或平面导轨的棱线是否清晰。安装基准面周围的螺钉孔边、台阶和定位槽要逐处旋转视角检查,孔口轮廓不能只有半边或断成几段。
扫描得到的STL网格与CAD模型对齐后,导轨面的平面度、直线度、两侧导轨的平行度以及安装基准面的高度偏差会以色谱图显示,工程师可以看到偏差集中的区域和方向,而不是只得到几个离散尺寸。
内腔加强筋:从可进入视角判断深腔、筋板间隙是否有点云数据
床身内腔加强筋的完整采型,要看筋板正反面、筋根过渡圆角以及筋板交汇处是否都有点云覆盖。操作者从内腔开口、侧窗或床身上方多角度伸入扫描,V-Track手持终端不依赖线缆,可以移动到高位和窄缝位置补扫。判断时要在软件中剖切内腔并旋转视角,查看纵横加强筋的背面、筋根圆角和筋板之间的狭窄间隙是否有数据。发现局部盲区时,可在同一坐标系下继续补扫,直到盲区位置被覆盖或在模型上明确标出。
内腔只扫到外壳轮廓不等于采型完整,筋板细节和根部过渡能形成连续面才算可用于后续尺寸校核。
大幅面与转站:大型床身要看全局坐标是否稳定,而非只看单幅精度
大型床身能否整体尺寸校核,取决于全局坐标是否稳定。V-Track最大扫描面幅2600×2200mm,扫描速率最高710万次/秒,单次扫描即可覆盖大面积区域。固定光学跟踪仪在同一坐标系下实时定位手持扫描仪,无需在床身表面贴标记点。当床身长度超过单站视野时,操作者通过移动跟踪仪或改变架设位置进行转站,并在重叠区域检查导轨边线、安装孔、筋板位置是否错位。
扫描软件中,模型重叠区的这些特征应能对齐,不出现肉眼可见的双边或错层。客户可据此判断长床身整体尺寸校核的拼接可靠性,而不是只看单幅扫描精度。
铸铁毛坯表面:残砂、黑皮、油漆反光和加工面要分开查看点云质量
铸铁床身通常同时存在粗糙铸造黑皮、清砂后的内腔表面、已精加工的光亮导轨面和安装面。扫描后应分别检查这些表面的点云质量:粗糙表面应有稳定连续的点云,不能大范围缺失;加工高光面不应出现成片孔洞或光斑状断带;深色内腔区域在调整曝光或换角度补扫后应能成面。同一模型中,粗面、加工面、孔边和筋根都能连续成面,才说明设备对当前表面状态具有可用适应性。仅凭平整试块上的精度指标不足以判断机床铸件现场的表现,真实工件上的点云完整度才是更直接的依据。
尺寸校核结果:STL网格、色谱偏差图和截面尺寸分别回答不同问题
扫描完成后得到的是STL网格模型,完整记录床身表面几何形态。将STL导入检测软件与原始CAD模型智能对齐,可生成色谱偏差图,用颜色显示导轨面、安装基准面和内腔筋板相对理论模型的偏差位置、偏差方向和集中区域。工程师在截面上复核导轨直线度、基准面间距、孔位和筋板位置,判断加工余量或变形趋势。没有CAD数模时,可将一台合格床身的扫描数据作为历史基准,后续铸件扫描后与基准模型比较,看出变形和磨损变化。
这种偏差图和截面尺寸分别回答整体趋势和具体尺寸两个层面的问题。
最终选择判断:床身越大、内腔越深,越应优先考虑跟踪式大幅面扫描
如果任务是长导轨和安装基准面的全尺寸校核,同时需要内腔加强筋全覆盖,并且希望减少多次移动设备造成的拼接累积误差,V-Track这类无需贴点、全局光学跟踪、兼顾大幅面手持扫描的模式更合适。若只扫局部小法兰或单个孔位,普通手持贴点扫描即可。但对整台大型铸铁床身,选择时应重点看扫描模型的点云完整度、重叠区是否不错位、深腔筋板是否有覆盖,以及CAD偏差报告能否逐项复核。这些结果直接决定设备能否用于当前床身的尺寸校核任务。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫