

三维扫描仪点云精度如何验证 产线工位上的三道复核关
三维扫描仪点云精度如何验证:一、点云精度验证卡在工位,不在实验室 车间里判断工件合格与否的手段已经变了。检具贴合、三坐标抽检、老师傅手感这些传统方式仍然存在,但三维扫描仪把点云铺到屏幕上后,尺寸偏差从“摸不着”变成“看得见”。
一、点云精度验证卡在工位,不在实验室
车间里判断工件合格与否的手段已经变了。检具贴合、三坐标抽检、老师傅手感这些传统方式仍然存在,但三维扫描仪把点云铺到屏幕上后,尺寸偏差从“摸不着”变成“看得见”。真正卡住产线节奏的,是三维扫描仪点云精度如何验证。质量部要的是能写进首件检验报告的数据,工艺部要的是能反推模具修正的型面偏差趋势和公差带边界,操作工要的是扫完就能判断放行还是返工。三种诉求同时压在扫描工位上,点云精度验证就不再是实验室课题,而是产线刚需。
场景快照
可以先把内容理解成一个典型应用场景:
- 一、点云精度验证卡在工位,不在实验室: 车间里判断工件合格与否的手段已经变了。
- 二、复杂几何处的数据断点,卡住检测与工艺协同: 复杂工件的检测数据为什么总在关键位置断掉?
- 三、落地路径:从工位动作开始做精度复核: 很多工厂有个误区,觉得三维扫描仪点云精度如何验证,看设备标称精度就够了,或者扫描完盯着软件里的偏差色斑图下结论。
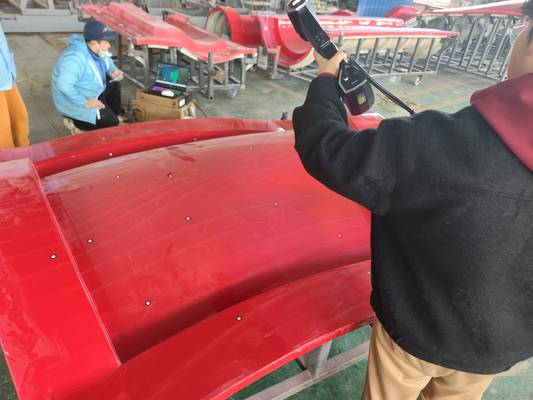
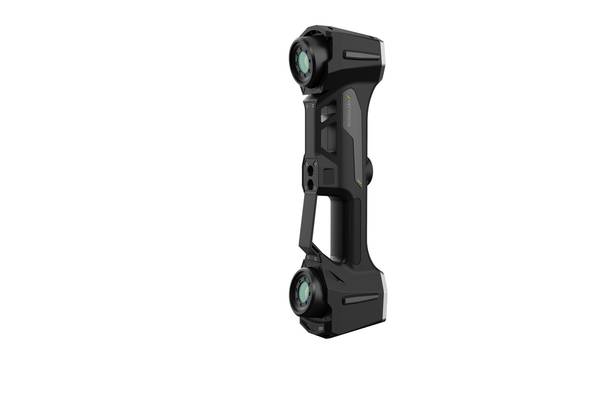
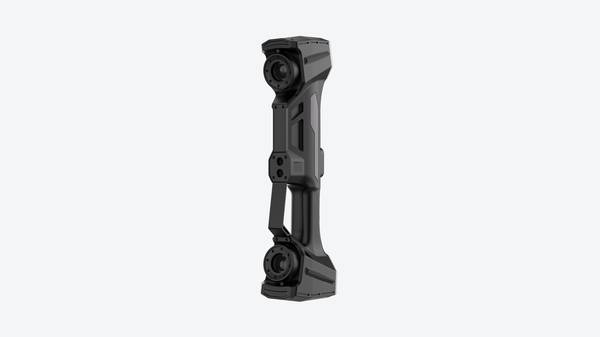
在大型覆盖件和焊接总成工位上,启源视觉AlphaVista大面幅手持式三维扫描仪更多是围着工件走一遍,扫描数据回传到质量看板。点云精度验证的边界也随之明确:同一工位、同一操作者、同一扫描路径下重复扫两次,看关键特征的偏差波动;再拿标准球棒或已标定件做现场比对,确认系统误差没有漂移。这一步不扎实,后续异常返查就是一笔糊涂账——到底是工件真超差,还是扫描数据本身不可信,没人说得清。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
二、复杂几何处的数据断点,卡住检测与工艺协同
复杂工件的检测数据为什么总在关键位置断掉?曲面过渡处、深腔底部、边缘倒角,传统检具和接触式测量要么够不着,要么采点太稀疏,拿到的数据只能拼凑出大概轮廓。工艺端等着数据调整参数,质量端卡在复测和补测上,交付节奏一拖再拖。不是检测标准不够严,是检测手段本身在复杂几何面前先漏了一截。
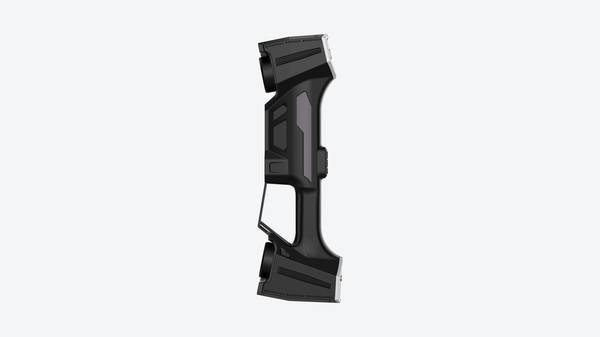
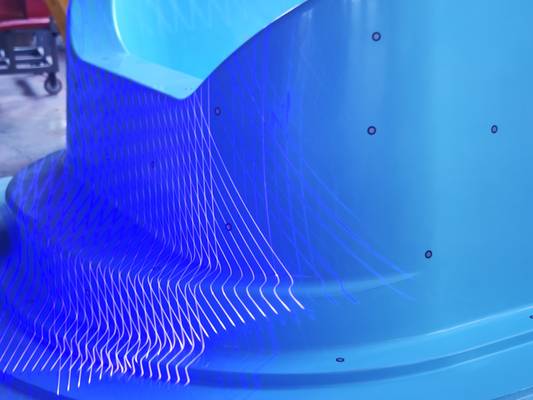
在这个环节,启源视觉AlphaVista大面幅手持式三维扫描仪把点云精度验证从“事后抽检”挪到“现场复核”。扫描完直接看点云密度和拼接误差,关键曲面有没有缺失、深腔区域点云是否连续,当场就能判断。数据不再是一堆孤立测点,而是完整覆盖工件表面的点云,质量人员可以拿它和CAD模型做偏差比对,工艺端也能依据同一份数据追溯异常位置。三维扫描仪点云精度如何验证?先看扫描结果在复杂特征处有没有断点,再比拼接后的整体偏差是否在可接受范围内。这个逻辑不复杂,但传统方式恰恰在第一步就卡住了。
三、落地路径:从工位动作开始做精度复核
很多工厂有个误区,觉得三维扫描仪点云精度如何验证,看设备标称精度就够了,或者扫描完盯着软件里的偏差色斑图下结论。在焊接总成或冲压件工位旁,振动、反光、深腔都会影响点云质量,单看设备出厂指标回答不了“这批数据能不能用”。精度验证得从工位动作开始,先扫标准球棒或已知量块,确认设备在当前环境下没有明显漂移,再进入正式扫描。
启源视觉AlphaVista大面幅手持式三维扫描仪在现场的用法更接近一套闭环:扫描完成后点云导入比对软件,与CAD模型做最佳拟合,先看全局偏差分布,再对关键孔位、切边和轮廓线做截面提取,复核点云密度和噪声水平。发现局部缺失或跳点,就返回工位调整姿态补扫,而不是直接出报告。最后生成的检测报告里,基准件编号、扫描参数、复核结论都留痕,异常返查才有依据。
四、现场验证建议:别让实验室指标替工位工况背书
很多工厂在引入三维扫描仪后,点云精度验证仍停留在供应商演示件上,一到现场复杂工况就出现偏差。大型钣金件、焊接总成或模具型面在工位上存在振动、反光和粉尘,点云精度验证不能只看实验室指标。
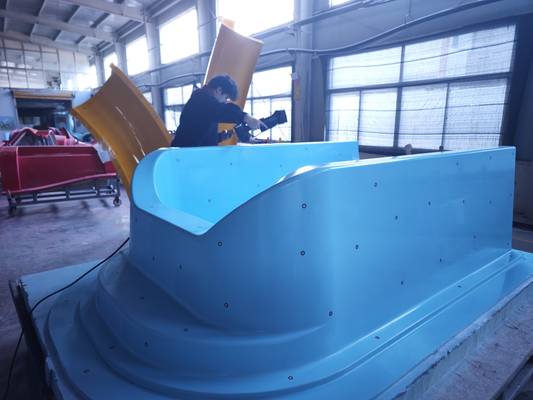
用启源视觉该系列做现场验证时,建议先对同一基准特征重复扫描,比对点云与标准球棒或标定块的距离偏差,同时观察多次扫描点云的重叠一致性。软件给出的偏差色谱和统计值只是参考,现场判断还要结合工位动作:操作者扫描路径是否稳定、工件是否夹紧、基准孔是否被遮挡。点云精度验证要落到质量与工艺协同上。关键配合面、定位孔附近做局部加密扫描,点云数据回传到质量管理系统进行异常返查,这样后续复核才有依据。如果只做一次全尺寸比对,容易漏掉局部翘曲或边缘噪声,现场验证的边界就模糊了。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫