

产线工况变了,三维扫描仪标定需要注意什么
三维扫描仪标定需要注意什么:标定任务的分类与现场判断逻辑 工业三维扫描从实验室抽检走向产线旁自动化检测之后,标定任务被拆得比过去细得多。
标定任务的分类与现场判断逻辑
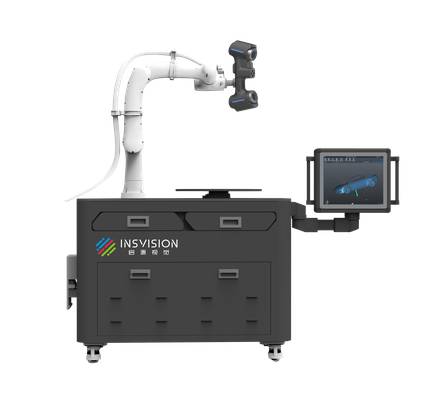
工业三维扫描从实验室抽检走向产线旁自动化检测之后,标定任务被拆得比过去细得多。以前现场只关心单机点云有没有漂移,现在扫描头、转台、夹具和外部坐标系要在一个系统里保持一致,标定自然分成了传感器精度标定、多轴坐标系标定和工件状态补偿标定几类。启源视觉AlphaAutoScan-400在批量检测场景里,这几类标定对应不同的核心诉求:传感器标定盯单幅点云精度和重复性,坐标系标定盯多位置数据能否拼到同一基准,补偿标定盯温度或装夹变化带来的偏差。
场景快照
可以先把内容理解成一个典型应用场景:
- 标定任务的分类与现场判断逻辑: 工业三维扫描从实验室抽检走向产线旁自动化检测之后,标定任务被拆得比过去细得多。
- 标定实施前需要确认的现场约束: 把三维扫描仪标定当成开机后的例行校准,摆上标定板走一遍流程就完事,这个误区在真实产线里会放大测量偏差。
- 不同扫描技术路线的标定适配差异: 不同技术路线的标定逻辑差得远,选错路线,现场标定会反复失败。
这个分类落到产线上不是纸面概念。拿一个批量加工的铝壳体来说,现场自由度低、贴点条件差、节拍又紧,只做出厂标定的话,装上工位后数据容易在转台边缘出现局部错位。这时候要把标定动作嵌进检测流程:先用标准特征件跑基准标定,再让AlphaAutoScan-400按预设路径扫描同一工件,输出点云后对比基准特征的位置偏差,判断是否需要重新标定或局部补偿。现场判断的边界很明确:偏差稳定且小于工艺公差允许的一部分,就进入正常检测;偏差随批次或温度漂移,就回到标定环节。标定任务分类的意义,就是让现场知道哪一步该查、哪一步该调。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
标定实施前需要确认的现场约束
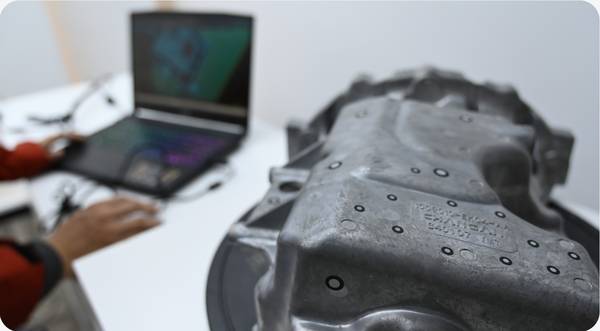
把三维扫描仪标定当成开机后的例行校准,摆上标定板走一遍流程就完事,这个误区在真实产线里会放大测量偏差。标定实施前真正要确认的,是现场环境、工件特征和生产节拍这些约束。冲压或焊接工位旁边,地面振动、粉尘和温度波动会让标定板位置发生微小偏移,标定参数刚做完就可能失效。启源视觉AlphaAutoScan-400自动化三维检测系统在售前评估时,方案顾问会先问清楚现场自由度、贴点条件以及单件节拍,而不是直接看标定精度参数。标定不是独立动作,它和扫描对象、检测任务绑在一起。
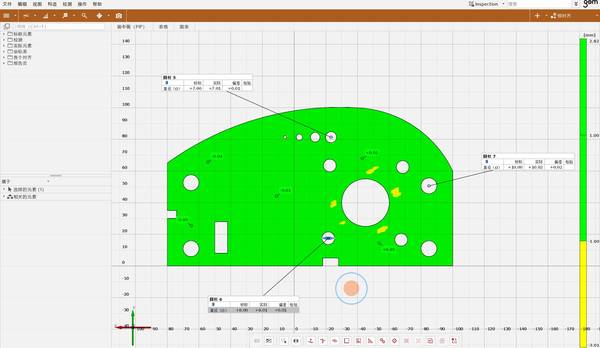
工件特征同样影响标定策略。大尺寸薄壁件、深腔结构或高反光表面,标定时需要确认贴点是否可行、标定距离能否覆盖完整测量范围。批量重复性高的产线,还要提前定好标定频率和验证方式。AlphaAutoScan-400的标定流程如果脱离这些工况,数据输出再漂亮也难落地。现场自由度不足时,标定板摆不到位,后续点云拼接和检测报告的可信度都会打折扣。标定前把对象尺寸、现场空间、节拍要求列清楚,是选型决策的第一步。
不同扫描技术路线的标定适配差异
不同技术路线的标定逻辑差得远,选错路线,现场标定会反复失败。拿一个中等尺寸铝合金壳体来说,现场空间窄,工件表面有油污和反光,贴点条件差,批量检测节拍又压得紧。这时候如果只看标称精度,不看标定适配,很容易踩坑。
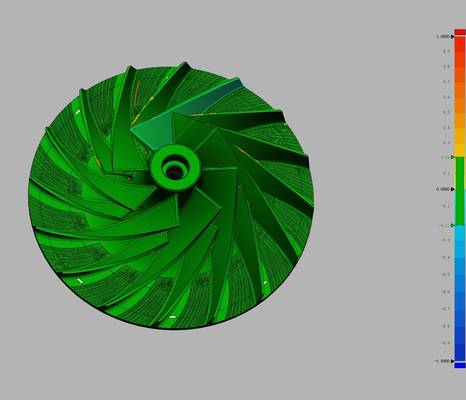
售前方案顾问看这类工况,会先问对象尺寸、现场自由度、贴点条件、节拍和批量重复性。手持式结构光路线标定依赖标定板和现场环境,适合小尺寸、可移动、贴点方便的场景;自动化路线像启源视觉AlphaAutoScan-400,标定逻辑更侧重工装基准和运动轴系,一次标定后靠基准对齐连续作业,数据直接输出检测报告,现场判断超差更直接。批量重复检测的现场,自动化路线标定更稳,但前期得确认工装基准和工件定位,这比单纯比精度更关键。
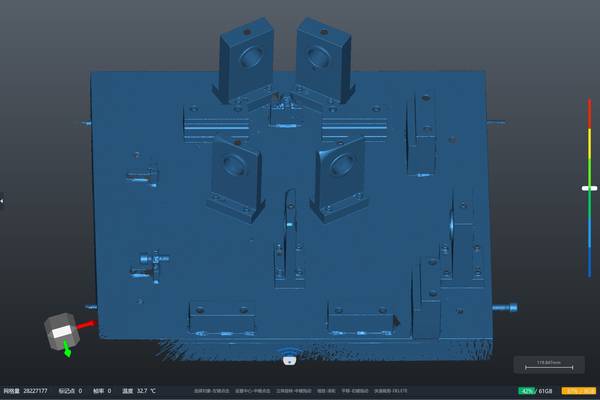
自动化检测场景的标定落地要点
自动化产线里三维扫描仪标定,真正要盯的不是设备本身精度,而是基准一致性和现场条件。启源视觉AlphaAutoScan-400这类自动化检测系统往往装在机器人末端或固定检测工位上,旁边有振动、温度变化和连续上下料带来的工装微动。很多人以为标定一次就能长期用,实际换型、工装调整、环境温度波动之后,扫描仪与工件基准的关系会慢慢漂移。标定不是开机做一次的事,它要跟着产线状态走。
落地时更稳妥的做法,是把标定验证嵌进每班次或换型后的流程里。先扫标准球棒或已知特征块,看点云拼合误差和基准面偏差是否在允许范围。数据输出不能只看标定板拟合残差,还要连续测同一工件,观察偏差趋势。如果多件出现同方向偏移,往往不是扫描仪本身问题,而是工装基准或机器人轨迹变了。这时要重新标定外部坐标系,而不是急着调设备参数。用AlphaAutoScan-400做自动化重复测量时,标定边界更要现场确认清楚。
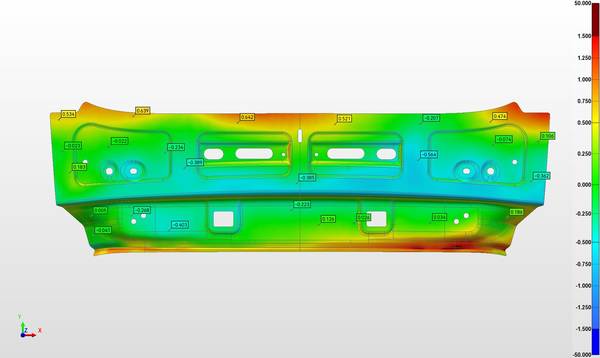
标定效果验证与选型决策清单
三维扫描在产线质检里的角色变了,从实验室抽检走向在线全检,标定这件事就被推到了台前。 标定不准,扫描点云看着完整,实际偏差会沿着工件尺寸放大,尤其在几百毫米以上的结构件上更明显。 同一台设备在恒温间标定完,搬到冲压车间放两天,温漂和振动就能让标定结果失效。 所以验证标定效果不能只看软件里的标定板残差,得拿已知尺寸的标准球或量块走一遍完整扫描流程,看测量值与标称值的偏差是否落在设备标称精度范围内。 该系列的AlphaAutoScan-400在方案设计阶段就把标定验证纳入交付清单,现场用标准球做复核,数据直接回传软件比对,工程师能当场判断标定是否可接受。
选型时,对象尺寸决定标定空间范围,现场自由度决定是否需要转站标定,贴点条件影响标定基准稳定性,节拍和批量重复性则决定标定频率和自动化程度。 标定方案不是一套固定参数,而是跟着工况走的。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫