

大工件全尺寸检测,三维扫描仪怎么落地才不踩坑
三维扫描仪如何做全尺寸检测:大工件全尺寸检测的旧账 大工件全尺寸检测难在哪?不少工厂第一反应是上大行程三坐标,设备到了现场才发现问题没这么简单。
大工件全尺寸检测的旧账
大工件全尺寸检测难在哪?不少工厂第一反应是上大行程三坐标,设备到了现场才发现问题没这么简单。大型结构件、焊接件、铸件往往要多次吊装翻面,三坐标行程覆盖不了全轮廓,卡尺和高度尺只能卡边角,曲面偏差和形位公差基本靠老师傅手感判断。一个件测下来,行车占用半天,测量人员两三个配合,手工记录还容易串行出错。效率低是一方面,更麻烦的是数据维度不足——留下的只是若干离散测点,整体变形趋势、型面偏差分布完全看不见。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 大工件全尺寸检测的旧账 | 大工件全尺寸检测难在哪? | 不少工厂第一反应是上大行程三坐标,设备到了现场才发现问题没这么简单。 |
| 扫描仪跟着工件走,现场流程怎么排 | 车间里做全尺寸检测,最头疼的不是测不准,而是工件搬来搬去。 | 大型焊接件、铸件或者机加工壳体一旦下了工位,再送到测量室用三坐标打点,装夹找正就要花不少时间,现场等结果的人只能干着急。 |
| 大面幅扫描的技术适配逻辑 | 过去做大型结构件的全尺寸检测,车间里常见两种做法。 | 一种是用检具卡关键孔位和边线,测点有限,漏检风险高。 |
| 检测从“等机台”变成“跟产线走” | 用三维扫描仪做全尺寸检测,和传统三坐标打点走的是两条路。 | 过去大件产品要协调三坐标机台空档,工件来回转运、装夹、找正,检测计划按测点数量排期。 |
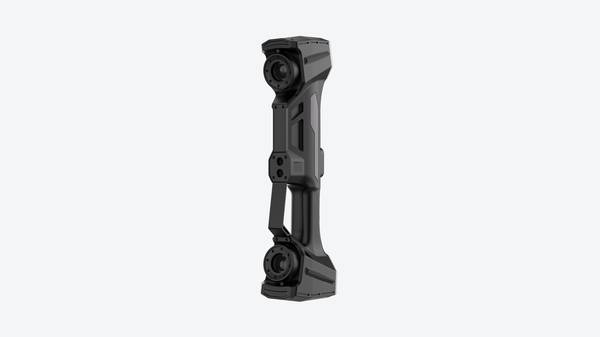
换到风电底座、大型机架这类工况,传统检测周期直接拖慢交付节奏。抽检点状数据还原不了整个面的偏差分布,等发现局部超差,往往要重新吊装补测。质量追溯时也拿不出完整的尺寸记录。踩过坑的都知道,这种模式下人力、返工和交付风险是绑在一起的。用启源视觉 AlphaVista 大面幅手持式三维扫描仪做全尺寸检测,数据输出逻辑从点状抽检转向完整面数据,但先把传统模式的账算清楚,才知道升级该从哪个环节切入。
扫描仪跟着工件走,现场流程怎么排
车间里做全尺寸检测,最头疼的不是测不准,而是工件搬来搬去。大型焊接件、铸件或者机加工壳体一旦下了工位,再送到测量室用三坐标打点,装夹找正就要花不少时间,现场等结果的人只能干着急。有些尺寸卡尺够不着,靠工装检具又只能查几个关键位置,所谓全尺寸往往变成“重点尺寸抽检”。启源视觉 AlphaVista 大面幅手持式三维扫描仪放进这个环节,思路不一样:设备跟着工件走,不用把工件搬离现场。
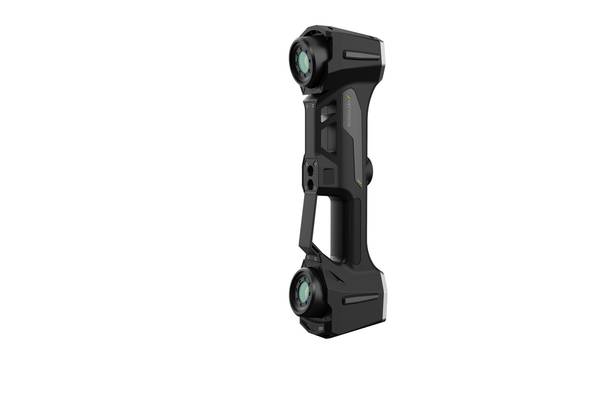
实际作业时,工件表面先清一遍,油污铁屑扫干净,基准孔和定位面露出来。操作人员手持 AlphaVista 沿工件表面需要反复补扫覆盖更多区域,孔位、边线、曲面轮廓都能进点云。数据采集完直接与设计模型对齐,软件里出尺寸偏差色差图和全尺寸检测报告,哪些位置超差、偏了多少,现场一眼能判断。这个流程把“送检—等待—返修”的节奏压短了,也减少了为检测反复吊装、转运带来的磕碰风险和工时占用。
大面幅扫描的技术适配逻辑
过去做大型结构件的全尺寸检测,车间里常见两种做法。一种是用检具卡关键孔位和边线,测点有限,漏检风险高。另一种是把工件搬到固定式扫描仪前,分区域扫描再拼接,转站次数多,累积误差跟着上来了。这两种流程放在交付节奏紧张的产线上,都不算轻松。启源视觉 AlphaVista 大面幅手持式三维扫描仪的思路不太一样,它把扫描幅面做大,操作人员可以围着工件走,不用频繁转站,数据直接进检测软件。
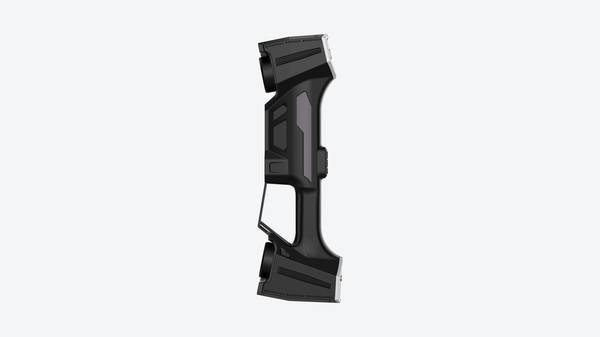
实际检测时,操作人员手持 AlphaVista 沿工件表面连续扫过,大面幅覆盖让大面积曲面和轮廓的扫描连续性更好。数据采集完直接与三维模型对齐,软件输出全尺寸偏差图,超差区域用色差标出来。现场判断变得直接,哪些地方要返修、哪些地方合格,扫完就能看到,不用等离线报告。这种三维扫描仪做全尺寸检测的适配性,主要体现在大型覆盖件、焊接结构件和连续曲面多的工况。不过要说明,大面幅不是万能,深孔、窄槽和细小特征仍需配合其他手段验证。
检测从“等机台”变成“跟产线走”
用三维扫描仪做全尺寸检测,和传统三坐标打点走的是两条路。过去大件产品要协调三坐标机台空档,工件来回转运、装夹、找正,检测计划按测点数量排期。周期拉长,人力都耗在搬件和等结果上,交付节奏自然被拖住。换成 AlphaVista 大面幅手持式三维扫描仪,现场围着工件走一遍,点云数据回传,尺寸偏差在软件里快速标出,不用反复拆装工件。检测从“等机台”变成“跟产线走”。
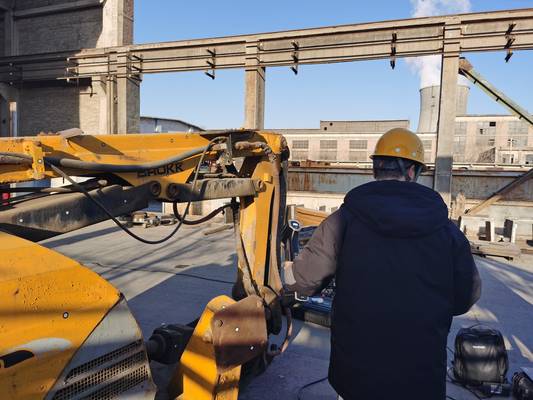
对经营层来说,最直接的变化是检测周期和人力投入同时往下走。原来需要多人配合搬运、装夹、记录,现在数据采集不再依赖多人配合,检测报告出具时间明显缩短,质量问题可以当场判断,不用等检测结果汇总后再安排返工。交付节奏稳了,客户催货压力也会小一些。启源视觉在这类大面幅扫描场景里提供的价值,不是单纯换一台设备,而是把全尺寸检测从离线工序变成可并行的工作,减少等待和重复劳动,长期看是更可控的投入产出。
上线前怎么验证,拿样件说话
全尺寸检测方案能不能上线,不能只看宣传资料,企业自己拿标准样件跑一遍最踏实。很多工厂卡在精度核验这一步,担心手持三维扫描仪测出来的孔位、轮廓度跟三坐标对不上。这事没那么复杂,先准备一件已经计量过的样件,用该系列 AlphaVista 大面幅手持式三维扫描仪做完整扫描,把扫描数据与原有 CAD 模型对齐,重点看关键孔距、平面度和轮廓度偏差。重复扫两到三次,看同一特征的数据波动,精度稳定性比单次数值更重要。
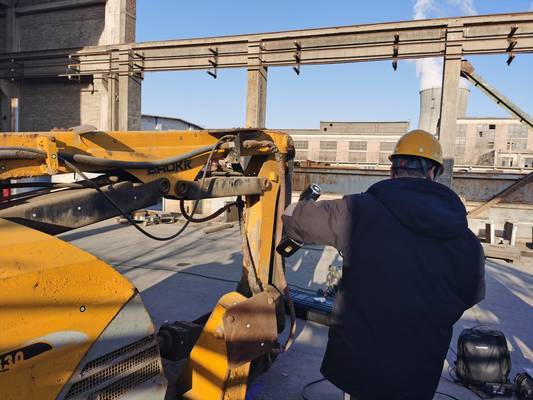
精度过了,再看效率。同一批工件分别走传统检测和扫描检测,记录从装夹、测量到出报告的时间。全尺寸检测最耗人的往往不是扫描本身,而是贴标记点、处理点云和输出检测报告。AlphaVista 的大面幅优势在这类验证里会体现出来,单次覆盖范围大,能减少拼接次数。企业可以按首件检验和批量抽检两个场景分别计时,如果扫描方案能在公差带范围内把检测周期压下来,再算人力投入和返工风险,基本就能判断该不该上。
哪些工况更适合大面幅手持扫描
同样是全尺寸检测,三坐标测量机需要把工件搬到恒温测量室,中等尺寸的焊接结构件光上下料和找正就要耗掉大半天;而该系列 AlphaVista 大面幅手持式三维扫描仪可以在车间现场直接绕件扫描,不用反复翻转工件,测完就能把点云数据回传质量系统。这种前后流程差异,决定了它更适配那些体积大、型面复杂、搬动困难的工件。
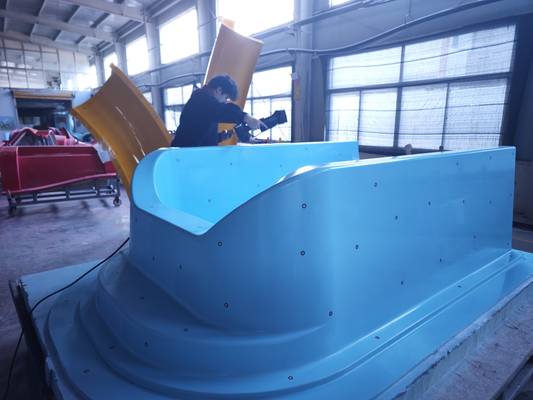
从工件类型看,铸造毛坯、大型钣金件、注塑壳体、工程机械结构件和风电铸件是典型对象;生产环节集中在首件检验、批量抽检和模具修模后的快速验证。比如首件下线后,质量人员用 AlphaVista 对关键轮廓和装配孔位做一遍全尺寸采集,现场就能判断哪些区域偏差超差,不用等三坐标排队。汽车零部件、工程机械、能源装备和轨道交通行业里,凡是需要快速确认外形尺寸和形位公差的场景,这套大面幅手持扫描方案的匹配度会更高。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫