

复杂曲面三维扫描如何拼接 单幅精度和完整网格都不是放行依据
复杂曲面三维扫描如何拼接:质量工程师在车间里扫描一副叶片或模具镶块,点云在屏幕上拼成一整片,不代表数据能用于放行。复杂曲面三维扫描拼接中,现场判断出问题常常不在硬件,而在对“拼上了”和“拼对了”的混淆。
质量工程师在车间里扫描一副叶片或模具镶块,点云在屏幕上拼成一整片,不代表数据能用于放行。复杂曲面三维扫描拼接中,现场判断出问题常常不在硬件,而在对“拼上了”和“拼对了”的混淆。
三类拼接认知误判
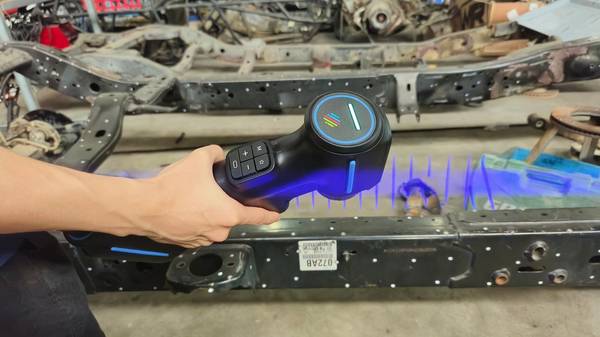
一线质量岗容易在三个地方误判。一类是把参数表单幅精度当成拼接后整体精度。单幅精度只代表标准姿态下的测量能力,多站位拼接后误差会重新分布,曲率变化大的部位尤其明显。另一类是觉得贴标志点只影响定位,不影响最终数据。实际贴点密度和分布直接决定拼接约束质量,贴太密局部过约束,贴太稀陡峭曲面段容易错位。第三类是对重叠区覆盖率的理解有偏差,认为重叠越多越安全,结果同一区域反复扫描,点云密度不均,后续三角化反而出问题。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
要点速览
- 一线质量岗容易在三个地方误判。
- 当前复杂曲面零件从检具和三坐标单点测量转向三维扫描全形貌检测,现场多了个麻烦:扫描帧数一多,拼接结果漂移,有的区域表面完整,实际坐标系已经错位。
- 复杂曲面拼接误差最容易在曲率变化大的部位累积。
- 过去复杂曲面首件检测多用检具取点和手工划线,取点密度有限,曲面过渡区域容易被漏掉。
这些误判的根子,是拿检具或三坐标的思路理解三维扫描。扫描拼接带有优化和拟合,不是简单坐标对齐。用启源视觉AlphaScan做复杂曲面件,比较稳妥的是先做小范围验证,拿标准件或已知尺寸样件走完整流程,看拼接后数据在边界处有没有分层、曲率突变处有没有台阶。验证过关再放大到批量检测。现场条件不同,拼接策略就要调整,没有一套参数通吃所有曲面。
多帧坐标系对齐能力才是核心
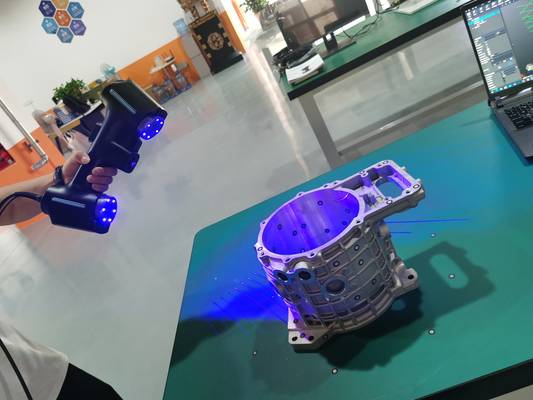
当前复杂曲面零件从检具和三坐标单点测量转向三维扫描全形貌检测,现场多了个麻烦:扫描帧数一多,拼接结果漂移,有的区域表面完整,实际坐标系已经错位。复杂曲面三维扫描如何拼接,核心还是多帧坐标系对齐能力。每帧数据都带自己的坐标系,拼接就是把不同帧点云变换到同一参考系。复杂曲面的问题在于曲率变化大、小圆角多、特征区分度低,几何约束很弱。算法如果在光滑区域强行找匹配,容易把测量噪声当成局部形状,沿着局部最优解一路偏下去。软件输出完整曲面,不等于每一帧都对齐。
质量负责人要先拿已知尺寸的复杂曲面样件复核。用启源视觉AlphaScan扫描同一区域两次,叠加到同一坐标系看分层错位,比看单帧点云更有判断价值。没有足够几何特征的区域,拼接可信度不能只看软件自动报告。样件验证给出可复核结果,才谈得上放行。
现场可复现的拼接验证维度
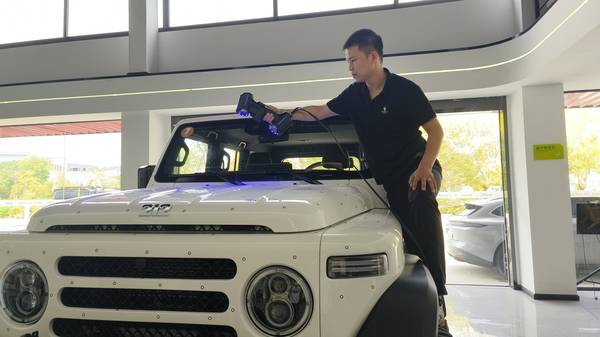
复杂曲面拼接误差最容易在曲率变化大的部位累积。现场验证不必依赖恒温实验室,质量负责人更应关心同一组样件在不同班次、不同操作人员手里能否得出相近结果。车间里准备一件带有球面、深槽和自由曲面的固定样件,表面布置适量标志点,用启源视觉AlphaScan手持式三维扫描仪分三个以上角度采集,软件自动完成拼接。每次扫描后调出拼接残差图和重叠区点云偏差,看是否存在分层或错位。整个核验过程不依赖外部计量室,数据文件与截图随批次记录保存,方便追溯。
边界条件也要说清楚。标志点间距不能过大,复杂曲面凹陷处需要适当加密;现场震动、强反光或扫描距离突变都可能让拼接判断失真。判断拼接是否合格不能只看整体平均偏差,还要单独查看曲率突变位置的重叠带是否连续。这项验证的价值在于可复现:换一个操作员、换一个班次再走一遍,结论应当一致。如果同一位置反复出现局部翘起,就说明拼接参数或标志点布置需要调整,而不是简单归咎于工件表面复杂。
复杂曲面拼接项目的标准化验证流程
过去复杂曲面首件检测多用检具取点和手工划线,取点密度有限,曲面过渡区域容易被漏掉。换成启源视觉AlphaScan手持式三维扫描仪之后,数据完整度上来了,但拼合质量直接决定报告能不能用于放行。拼不好,单站精度再高也会在重叠区出现错层,最终曲率半径小的凹面和窄槽位置型面偏差容易被掩盖。这事单看设备标称参数说不清,必须落到样件验证流程上。
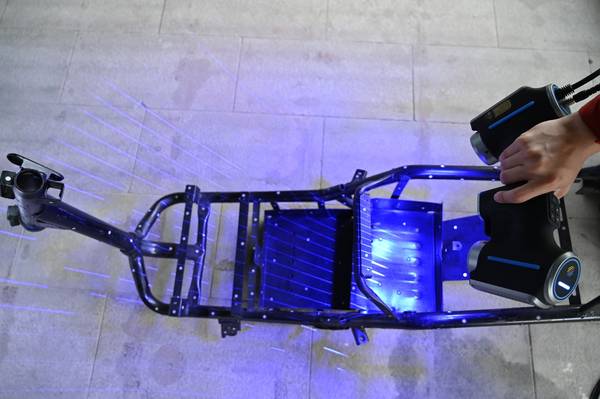
落地顺序可以这样安排:样件先做清洁和去反光处理,避免油污或高光区域影响公共特征识别;分区扫描前把孔位、棱边或编码点作为公共基准,至少保留三处以上稳定重叠;扫描过程保持距离稳定,减少边缘点云翘曲;软件自动拼接后逐条检查拼接带,重点看凹面、窄槽和背面过渡处有没有残差突变;最后导出点云与原始三维模型做最佳拟合,复核三个方向偏差和基准孔位置度。AlphaScan的0.020mm标称精度只作为单次采集能力参考,整件拼接误差必须按重叠区域残差和基准偏差重新评定,不能直接拿标称值当放行依据。
适配复杂曲面拼接的手持式扫描方案
质量负责人在复测复杂曲面件时经常碰到一个情况:单次扫描的精度报告没问题,整体拼接后却出现局部偏差超标。问题往往不在设备本身,而在拼接环节。曲面连续变化、特征点稀疏的区域,软件自动对齐时容易产生微小错位,这种错位在自由曲面上又很难一眼看出来,直接影响后续与数模比对的结论。单纯看最终网格的光滑程度判断不了拼接质量。
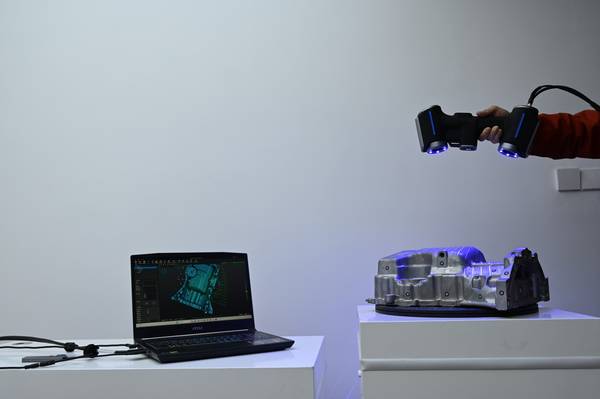
该系列AlphaScan在复杂曲面拼接场景下的做法,是把“拼接可复核”放在前面。现场通常先确定基准扫描区域,建立稳定的初始坐标系,再对自由曲面分区采集。曲面特征稀疏的地方,不依赖单一自动对齐,而是结合参考点或局部特征辅助定位。拿到数据后,质量负责人关心的不是拼接算法有多智能,而是每一片点云的拼接痕迹能不能追溯、拼接误差能不能量化。AlphaScan输出的点云数据保留分区采集信息,复核时可以从原始数据层面判断拼接质量,而不是只看一个经过平滑处理的整体曲面。这个边界条件明确后,曲面件的扫描验收才谈得上可重复、可留档。
复杂曲面扫描拼接的适用边界说明
复杂曲面的扫描拼接,和平板类零件不是一回事。平板件打几个标记点就能把多次扫描结果对齐,曲面一旦曲率变化大、边缘特征弱,靠特征匹配很容易把局部点云扯偏,最后整体变形看不出来,局部偏差又对不上。做质量的人最怕这种“拼上了但不对”的状态。
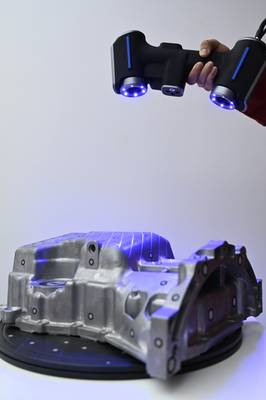
所以在评估该系列AlphaScan的复杂曲面应用时,可以先做一轮边界验证:拿一件已知曲率变化的样件,按现场常用距离走两遍扫描,一遍靠标记点拼接,一遍结合机器人或转台位姿约束,把两次输出的点云放到同一坐标系里比对。重点看分块接缝处的偏差量值和曲面法线方向上的漂移,而不是只看软件显示“拼接成功”。如果接缝区域偏差超过该工位检测公差带的可接受比例,就说明这种曲面要改用外部定位约束,不能单纯依赖表面特征。这样才能把适用边界定下来,也给技术选型留出可复核的记录。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫