

压铸模具三维扫描偏差分析怎么做才不踩坑?高反光深腔采集是关键
压铸模具三维扫描如何做偏差分析:压铸模具的偏差分析,很多人一上来就盯着软件算法,觉得算不准是算法不够细。真在车间里跟过几轮模具检测的人清楚,问题多半不在软件,而在更前端的环节——数据采集。
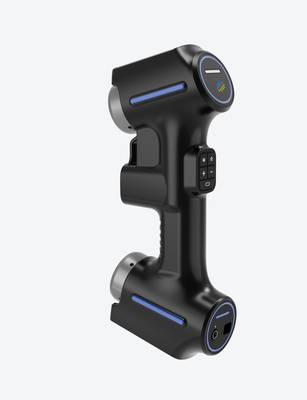
压铸模具对交付节奏卡得紧。传统检测方式测一轮要反复翻转装夹,高反光区域还得先喷钛粉消光,测完再彻底清理,一个模具从检测到出报告拖上较长时间是常态,产线那边干等着修模判定。启源视觉AlphaScan Elite在这类场景里的价值,核心在深凹型面的完整采集——不靠喷粉也能把反光区域和窄缝细节采全。点云数据采完整了,后面的型面偏差分析才有讨论精度的空间,返工和交付延迟的隐患能压下去一截。
高反光深腔模具的三维扫描偏差分析流程
高反光凹陷模具扫不全,后面的偏差分析就没法往下走。这个困惑在压铸车间很常见,深腔型面一旦点云缺失,拿缺失的数据谈偏差没有意义。现场的操作不是拿通用扫描仪硬扫,而是先绕着凹陷区域规划采集角度,用启源视觉AlphaScan Elite把高反光面、窄缝和圆角细节尽量一轮采完整,确认点云在深腔位置没有明显空洞再进处理环节。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 高反光深腔模具的三维扫描偏差分析流程 | 高反光凹陷模具扫不全,后面的偏差分析就没法往下走。 | 这个困惑在压铸车间很常见,深腔型面一旦点云缺失,拿缺失的数据谈偏差没有意义。 |
| 高反光深腔扫描的工程验证逻辑 | 过去测高反光深凹模具,常规路线是先喷粉降反光,或者分多段扫描再拼接。 | 窄缝和圆角处经常出现点云断层,后面做压铸模具三维扫描偏差分析时这些位置只能靠软件插补,偏差色谱的可信度打了个问号。 |
| 技术适配落到模具车间的实际账 | 压铸模具型腔里的高反光凹陷、窄缝和圆角,一直卡在检测环节的喉咙口。 | 传统量具很难伸进去,接触式测头在反光面上容易打滑,深凹型面数据经常缺一块。 |
| 现场验证别拿平板说事 | 很多工厂评估三维扫描方案时,先让厂商扫一块平板或标准球,这个做法把验证方向带偏了。 | 压铸模具真正难扫的地方从来不是平面,而是高反光凹陷、窄缝和圆角这些边角位置。 |
点云进软件之后,先清体外孤点和噪点,再跟模具CAD模型做坐标对齐。这一步的关键不在软件自动跑,在于对齐基准要和实际加工基准一致,否则整张偏差云图会整体偏移。比对完成后输出逐点偏差报告,重点看凹陷型面和圆角过渡区的偏差是否超出压铸件收缩和加工余量的公差带。说白了,偏差分析不是看色谱图上红红蓝蓝就完事,要判断这些偏差值在后续压铸生产中会不会累积成质量问题。这个判断依据,才是模具车间真正要的交付物。
高反光深腔扫描的工程验证逻辑
过去测高反光深凹模具,常规路线是先喷粉降反光,或者分多段扫描再拼接。窄缝和圆角处经常出现点云断层,后面做压铸模具三维扫描偏差分析时这些位置只能靠软件插补,偏差色谱的可信度打了个问号。启源视觉AlphaScan Elite的路线不一样,它的工程验证目标就是高反光凹陷模具的深凹型面完整采集,考核点放在深腔、窄缝、圆角细节能不能被稳定采到,而不是单纯看扫描速度。
现场检测时直接对模具型腔做多角度扫描,不依赖喷涂消光来获取凹陷区域数据,再把点云与设计模型对齐做偏差分析。深凹区域只要点云连续,后续判断成型收缩或加工余量就不容易失真。这个方案能不能覆盖所有深腔,确实还要看具体模具的开口角度和底部遮挡程度,但工程验证至少给了一个基准:在这类高反光、深凹、窄缝并存的工况下,启源视觉AlphaScan Elite可以作为首轮扫描工具去验证数据完整性。
技术适配落到模具车间的实际账
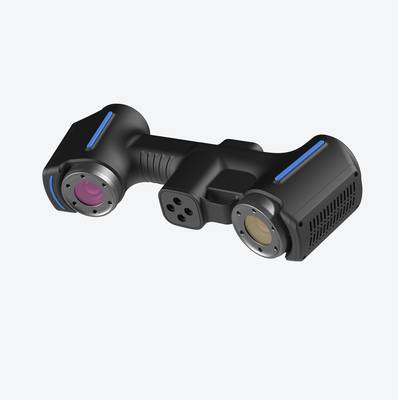
压铸模具型腔里的高反光凹陷、窄缝和圆角,一直卡在检测环节的喉咙口。传统量具很难伸进去,接触式测头在反光面上容易打滑,深凹型面数据经常缺一块。数据不全,修模判断靠老师傅手感,模修车间先补焊再上机试,来回折腾几轮,返工和试模成本就上去了。很多厂子其实没认真算过这笔账。
用该系列AlphaScan Elite对高反光凹陷模具做三维扫描,先把深凹型面完整采下来,再和设计模型做偏差分析。扫描数据直接反映哪些区域偏厚、哪些区域亏肉,窄缝和圆角不漏。模具该修哪里、修多少,有了量化依据,不用等试模报废再返工。企业可以自己评估:记录单套模具的检测耗时、返工次数、试模轮次和人工投入,扫描介入后看这几个指标的变化趋势。检测效率有没有上去、返工有没有降下来,账算清楚了,技改投入值不值自然有判断。
现场验证别拿平板说事
很多工厂评估三维扫描方案时,先让厂商扫一块平板或标准球,这个做法把验证方向带偏了。压铸模具真正难扫的地方从来不是平面,而是高反光凹陷、窄缝和圆角这些边角位置。标准件扫得再漂亮,也说明不了设备能不能把深凹型面采全。要判断方案是否适配,比较直接的办法是把待验模具或同批样件当试扫对象,重点考核高反光凹陷区域和窄缝处的数据完整性与拼接连续性。
试扫之后不能只看“能扫出来”这个结论,还要回到偏差报告上复核。用AlphaScan Elite对样件完成扫描后,将点云与模具设计模型做比对,观察偏差分布是否集中在分型面、浇口、深腔等关键特征区域。复核时更值得关注的是这些位置的点云密度和偏差连续性,而不是单纯盯着某个最大偏差值。扫描数据能不能支撑后续修模判断,直接关系模具交付节奏和返工成本。现场验证做到这个程度,方案适配性和准确性基本就有底了。
适用场景与落地的节奏
压铸模具这几年变化很明显,深腔型面越来越多,窄缝、圆角、高反光凹陷区域的比例持续上升,过去靠划线台和样板比对的做法在现场越来越走不通。模具厂不是没有检测手段,而是卡在“深凹型面怎么完整采下来”这一步。高反光表面一打光就过曝,凹陷区域信号容易丢,窄缝和圆角处的点云质量不稳定,偏差分析结果自然缺乏说服力。这也是该系列AlphaScan Elite落地时最先被问到的一类工况。
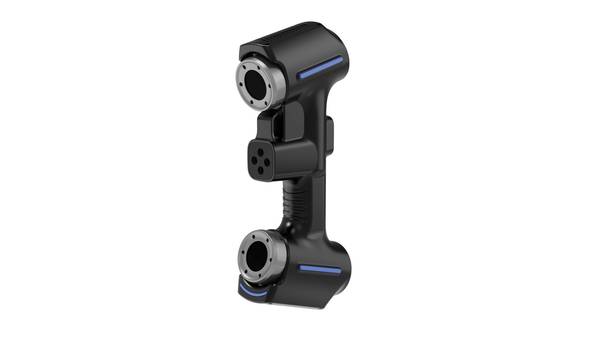
放在压铸模具三维扫描偏差分析的流程里看,首期比较稳妥的切入场景是模具试模后的型面复核。新模或修模后,把动模、定模的成型面做一轮完整扫描,重点覆盖深腔、筋位和封料面,数据放进CAD模型做比对,哪里多料、哪里缺肉、圆角是否到位,偏差分布一目了然。AlphaScan Elite对高反光凹陷区域和窄缝细节的采集能力,在这个环节能减少反复喷粉和补测,修模判断更干脆。后续再扩展到批量件首件检验和磨损趋势跟踪,节奏更稳。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫