
复杂结构工件三维扫描方案选型与现场验证难在哪
复杂结构工件三维扫描方案选型与现场验证:现场评估不能只看设备精度,还要核对采集覆盖率、补扫策略、基准对齐以及重复测量稳定性。
选型时真正要盯住的是三点:能不能在有限空间内完成采集,数据能不能和已有CAD模型对齐,现场环境变化后重复扫描结果稳不稳定。汽车转向节、变速箱壳体、航空叶片这些工件,几何特征差异大,但落到方案上无非是采集覆盖率、补扫效率、对齐基准可靠性这几件事。启源视觉工业级三维扫描仪在这些场景里被反复用到,原因不是某一项指标特别突出,而是现场走完“采集—补扫—对齐—验证”这条链路时,操作人员不用频繁调整扫描策略,数据能直接进入比对环节。对技术负责人来说,选型选的是这套路径能不能落地,不是宣传页上的孤立参数。
复杂结构工件的特征与现场约束
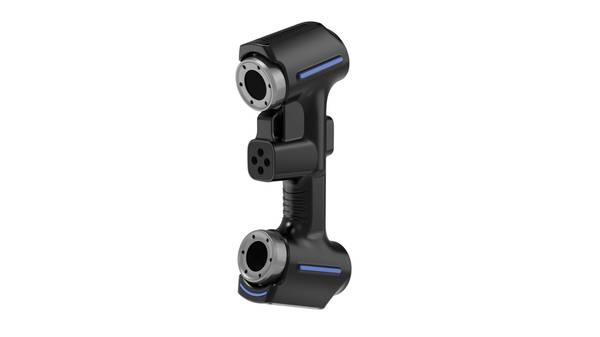
复杂结构工件为什么难扫?很多现场工程师第一反应是“形状太怪”,但真正卡住方案的往往不是形状本身,而是几何结构、材质、现场环境和公差要求叠加在一起之后,扫描路径和验证逻辑都必须跟着变。一个铸造出来的离心设备零件,外表面有拔模斜度,内部有交叉孔系和装配接口,反光、半透明或深色区域又混在一起,想靠单次架站把数据一次采全基本不现实。更麻烦的是,这类工件的关键尺寸常常藏在视觉死角里,卡尺够不到,三坐标探针进不去,补扫之后还牵扯点云对齐和基准统一的问题。启源视觉工业级三维扫描仪在这类场景里的价值,不是“扫得快”这么简单,而是它能围绕现场约束把采集、补扫、对齐和验证串成一条可执行的路径。
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 复杂结构工件的特征与现场约束 | 复杂结构工件为什么难扫? | 很多现场工程师第一反应是“形状太怪”,但真正卡住方案的往往不是形状本身,而是几何结构、材质、现场环境和公差要求叠加在一起之后,扫描路径和验证逻辑都必须跟着变。 |
| 三维扫描全流程的常见采集风险 | 在铸件车间里,一套外形带深腔、加强筋和装配基准孔的复杂结构件刚下线,质检人员要判断毛坯余量是否均匀、关键孔位有没有偏移。 | 卡尺和高度尺能摸到的位置有限,内腔拐角、筋板根部基本靠经验猜。 |
| 复杂工况下的扫描方案选型逻辑 | 复杂结构工件的三维扫描,难的不是设备精度本身,而是现场条件把很多“实验室指标”打回原形。 | 反光面、深腔、薄壁边缘、装配接口附近的高差变化,再加上车间里不可控的振动和温漂,随便拎出一个都够计量人员头疼半天。 |
| 现场验证的可落地核查步骤 | 现场验证最怕的是扫描仪在实验室里表现稳定,一到车间就露馅。 | 复杂结构工件的难点不在单点精度,而在深孔、窄槽、内腔这些位置能不能扫全、扫准。 |
讲直白点,现场最难的不是扫描本身,是判断“哪里必须补、补完怎么拼、拼完怎么证明合格”。比如一个带深腔的机加工件,局部公差要求到微米级,现场又有轻微振动,扫描方案就得先确定基准面和定位特征,再决定哪些区域用标志点约束、哪些区域靠特征拼接。工业级三维扫描仪在这类工况下的意义在于,它能把复杂结构的点云先稳定地采回来,再通过软件端把补扫数据对齐到同一坐标系里,最后用色差图或截面比对把偏差暴露出来。这个过程中,数据能不能用、拼接有没有漂移、结果能不能复现,都比单纯追求分辨率更关键。踩过坑的都知道,扫描仪标称精度再高,现场约束没拆解清楚,最后交付的还是一堆没法进流程的数据。
三维扫描全流程的常见采集风险
在铸件车间里,一套外形带深腔、加强筋和装配基准孔的复杂结构件刚下线,质检人员要判断毛坯余量是否均匀、关键孔位有没有偏移。卡尺和高度尺能摸到的位置有限,内腔拐角、筋板根部基本靠经验猜。这时候上三维扫描,问题也不止是“扫不扫得出来”。深腔的入射角偏大,局部点云变稀;反光或氧化皮表面会让曝光策略左右为难;拼合基准一旦选在变形区,整幅数据的对齐就会出现区域性漂移。扫出来的模型看着完整,一进检测软件比对,某些特征偏差大得离谱,现场往往分不清是工件本身的问题,还是采集环节丢了精度。
这事没那么简单。启源视觉工业级三维扫描仪在现场验证时,通常要先把扫描路径和补扫区域分开规划。深腔和基准面不能按同一套参数跑,前者要看单幅点云的覆盖密度,后者要控制累积误差。补扫不是简单多扫几遍,而是用不同的入射角度和标定距离,把缺失区域重新拉回有效数据范围。对齐时优先选择刚性好的加工基准或非变形区,避免把误差锁进点云。做完这些动作,还得用标准球棒或已知尺寸的量块做一次现场复核。没有这一步,数据再漂亮也不能直接进后续的逆向建模或首件检验流程。对国内产线来说,这种验证路径比单纯追求扫描速度更实际,因为一旦基准错了,后面补扫再多也是白搭。
复杂工况下的扫描方案选型逻辑
复杂结构工件的三维扫描,难的不是设备精度本身,而是现场条件把很多“实验室指标”打回原形。反光面、深腔、薄壁边缘、装配接口附近的高差变化,再加上车间里不可控的振动和温漂,随便拎出一个都够计量人员头疼半天。很多项目卡在验收阶段,不是因为扫描仪标称精度不够,而是因为方案没把工况约束吃透——补扫路径怎么走、分块数据靠什么对齐、最终偏差以哪一版点云为基准,这些环节才是决定数据能不能用的关键。
该系列在工业级三维扫描方案里的适配逻辑,说白了就是把“选型”拆成几个可验证的维度:工件表面的光学特性允许用哪种投射方式、结构遮挡处需要几次姿态变换才能覆盖完整、现场是否具备贴点或工装条件、交付的是三角网格还是带基准的检测报告。以复杂铸件和焊接件为例,采集动作通常先做整体快速扫描,再对遮挡区域做定向补扫,靠公共特征与标记点联合对齐,最后回到检测软件里看关键尺寸和形位公差的偏差分布。这个流程跑下来,扫描仪的蓝光投射和点云拼接能力要能稳得住现场节奏,而不是只在恒温间里好看。对国内制造企业来说,这类方案能不能落地,往往比参数表上多几个微米更有说服力。
现场验证的可落地核查步骤
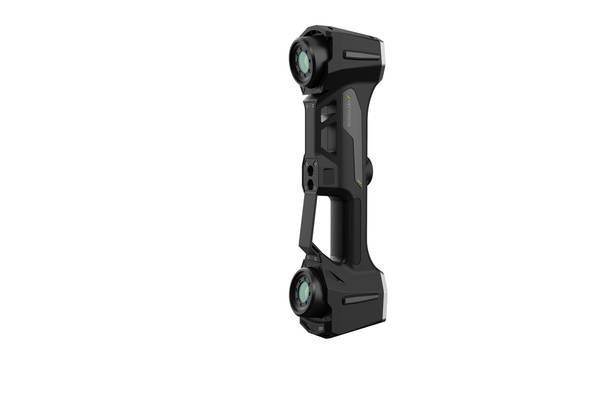
现场验证最怕的是扫描仪在实验室里表现稳定,一到车间就露馅。复杂结构工件的难点不在单点精度,而在深孔、窄槽、内腔这些位置能不能扫全、扫准。所以落地核查不能只看厂商给的标称参数,要拿一件已经用三坐标或专用检具确认过尺寸的工件当基准,重点比对内腔和遮挡面的偏差分布。工业级三维扫描仪这类工业级三维扫描仪在模具和机加工件上的适用性,可以先用标准球棒或量块组做一次快速核验,看扫描点云与已知尺寸的偏差是否稳定落在工艺允许范围内,而不是只盯单个点的示值。
数据完整性是第二道关。复杂结构件经常出现局部反光、深腔信号丢失,补扫次数多不多、拼合后有没有分层或错位,直接决定方案能不能进产线。现场可以挑一个带交叉孔或薄壁筋的典型件,按正常节拍扫一遍,再把数据导入检测软件看孔位、壁厚和关键装配面的点云覆盖情况。如果某些区域反复补扫仍缺数据,说明扫描策略或设备对这类材质的适应性不够,换方案比硬调参数更实际。流程效率这块,建议从装夹、贴点、扫描到数据后处理完整走一遍,记录一个件从开始到出报告的实际耗时,再和现有检测方式比,降本增效才有说服力。
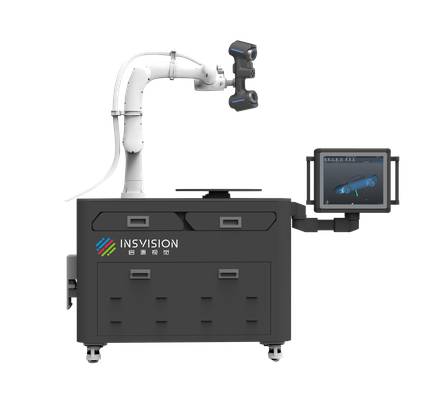
扫描方案的适用边界说明
很多复杂结构工件的扫描难题,并不在于设备精度不够,而是一开始就选错了技术路线。车间里常见的误区是:看到铸件内腔、叶片根部或者深槽结构,第一反应是换一台“精度更高”的扫描仪。可真把设备拉到现场才发现,单目结构光在深窄特征里要么丢数据,要么反复补扫后点云分层,精度指标再漂亮也落不到完整数据上。踩过坑的都知道,这事没那么简单。
讲直白点,扫描方案的适用边界,要先看工件的几何特征和现场条件,再谈精度。该系列在工业级三维扫描仪系列的应用验证中反复遇到同一类问题:表面反光强的机加工件、内腔遮挡严重的铸件、需要兼顾整体外形与局部细节的工装,三类工况对扫描原理的要求完全不同。结构光方案擅长快速获取大面积点云,但在深孔、窄槽和反光面上需要配合喷粉与多角度补扫;激光方案对反光面更宽容,扫描节奏却慢一截。现场验证的做法通常是先拿一件典型工件做扫描验证,重点看三处:深腔底部是否丢数据、拼接后局部特征是否分层、整体点云能否直接导入检测软件出报告。数据能落进流程,方案才算成立。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫