

三维扫描建模打通制造环节测量堵点的实践路径
三维扫描建模可解决制造现场传统测量覆盖能力不足的问题,通过全表面点云采集形成完整数据,支撑质检、逆向设计等环节,缩短检测周期,减少返工,沉淀工艺资产。
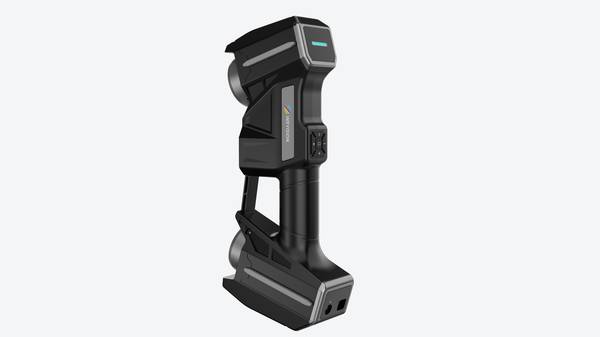
启源视觉的工业级三维扫描仪在这些工况里的作用,是把“测不全、建不出”的环节直接打通。设备先对工件做全表面点云采集,数据进入软件后形成连续的三维形态,建模人员拿到的不是十几个离散测点,而是可旋转、可剖切、可回溯坐标系的完整表面数据。以健身器材连接架为例,管件接口多、曲面杂、孔位与基准关系复杂,传统方式连统一基准都费劲,扫描后孔位和曲面关系一次看清,建模周期从几天压缩到一段时间。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。
扫描数据按质检和逆向需求组织,而不是扫完再说
三维扫描建模的核心路径,不是“先扫出来再说”,而是让扫描数据从采集那一刻起就按质检、逆向、装配分析的要求去组织。启源视觉工业级三维扫描仪在这条路径里是数据入口,不是终端。工件上机后先完成表面点云采集,再生成三角网格模型,这个模型同时承担几件事:和原始数模做全尺寸比对、给逆向设计提供曲面参考、为后续加工或装配留出偏差分析底稿。扫描数据能不能用,关键看它进入这些环节时是否还保持完整边界和可追溯的坐标关系,而不是单纯看点数多少。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 扫描数据按质检和逆向需求组织,而不是扫完再说 | 三维扫描建模的核心路径,不是“先扫出来再说”,而是让扫描数据从采集那一刻起就按质检、逆向、装配分析的要求去组织。 | 启源视觉工业级三维扫描仪在这条路径里是数据入口,不是终端。 |
| 从点线测量到整面采集的现场差异 | 传统测量路径依赖的是“点”和“线”。 | 一个散热板挤压模具的内腔磨损,卡尺伸不进去,检具只能看局部,老师傅凭手感补一刀,质检单上却只能写“目测合格”。 |
| 检测周期和返工范围同时收缩 | 零部件检测这件事,传统手段和三维扫描走的是两条路。 | 前者靠卡尺、塞规、平台划线,测一个复杂曲面往往要反复装夹、多点取值,老师傅忙活较长时间,最后拿到的还是二十几个离散点; |
| 现场验证从对比扫描开始 | 三维扫描在制造现场落地,验证方式比想象中更直接。 | 很多工厂在引入启源视觉工业级三维扫描仪之前,最担心的不是精度够不够,而是这套流程能不能嵌进现有产线。 |
现场最棘手的问题集中在复杂型面和遮挡部位。一个健身器材连接架,管件接口、孔位和曲面同时存在,卡尺或检具只能抽几个截面,内部磨损和曲面过渡区基本靠经验判断。工业级三维扫描仪扫描后得到连续表面数据,质检人员可以把扫描模型和设计模型放进同一坐标系做偏差色谱分析,哪些区域超差、超差多少、是整体偏移还是局部变形,一眼定位。扫描数据作为质检输入,判断依据从“几个测点”变成“整面数据”。逆向环节同理,扫描模型不是直接生成CAD,而是给建模工程师提供完整的曲面和孔位参照,后续重构不用反复补测。数据质量够不够,看边界是否清晰、孔位是否完整、曲面过渡是否连续,这些才是影响下游效率的地方。
从点线测量到整面采集的现场差异
传统测量路径依赖的是“点”和“线”。一个散热板挤压模具的内腔磨损,卡尺伸不进去,检具只能看局部,老师傅凭手感补一刀,质检单上却只能写“目测合格”。这类现场判断放在批量交付里就是风险。换成三维扫描建模的路径,差别不在精度小数点后几位,而在“能不能一次把整个型面拿回来”。该系列工业级三维扫描仪在这类场景里做的,不是替代某一把量具,而是把原本分散在卡尺、检具、三坐标和人工经验里的几何信息,集中成一份完整的点云数据,再和理论模型放到同一坐标系下比对。磨损位置、磨损量、变形趋势在色谱图上直接反映出来,模具该修哪里、修多少,不用再靠拆模后反复试配。
这种前后流程的差异,在汽车转向节、变速箱壳体、弯管检具、航空叶片这些工况里反复出现。工件一旦涉及自由曲面、深腔、遮挡或装配基准,传统手段的测量周期和返工成本就往上走。该系列在模具制造、汽车工业、机械制造、能源装备等行业的落地案例中,方案的成熟度体现在现场能不能稳定完成数据采集、数据有没有进入后续质检或逆向流程、结果能不能被工艺人员直接使用。对工厂经营层来说,三维扫描的价值不是“多了一台检测设备”,而是检测环节从依赖个别熟练工的判断,变成可重复、可追溯、可交给数据说话的常规工序。
检测周期和返工范围同时收缩
零部件检测这件事,传统手段和三维扫描走的是两条路。前者靠卡尺、塞规、平台划线,测一个复杂曲面往往要反复装夹、多点取值,老师傅忙活较长时间,最后拿到的还是二十几个离散点;后者一次扫描,一段时间内把整个型面、孔位、边线全部采集下来,数据密度和完整度不在一个量级。检测周期从“按小时算”变成“按分钟算”,首件确认不用再压着后面几十件等结果,夜班质检也不用因为一个尺寸争议把整批货扣到天亮。该系列工业级三维扫描仪在模具、机加工、汽车零部件这些场景里,解决的正是这种“卡在测量环节”的隐性等待成本。
返工控制是三维扫描更容易被经营层忽视的价值点。传统检测发现偏差时,往往已经到了装配或试模阶段,这时候返工不是改一个尺寸,而是拆装、补焊、重新走刀、再检测一整套流程。三维扫描的价值在于把比对提前——毛坯上机前扫一遍,确认余量分布;加工首件扫一遍,确认刀具轨迹没有跑偏;装配前再扫一遍,确认配合面没有干涉。每一步都把问题拦在下一道工序之前,返工范围从一个组件缩小到一个特征,甚至提前到“不用返工”。人力层面的影响同样直接:一个熟练质检员较长时间能覆盖的检测项目有限,扫描方案把重复性取点交给设备,人把精力放在异常判断和工艺修正上,对老师傅的依赖从“离了他测不了”变成“离了他有人能顶”。
长期看,扫描数据沉淀下来就是工艺资产。同一类工件的检测模板建一次,后续批次直接调用比对,新员工上手周期缩短,客户来审厂时质量追溯也有据可查。这些改善不会立刻体现在某一张报表上,但会持续拉低质量成本和交付风险。
现场验证从对比扫描开始
三维扫描在制造现场落地,验证方式比想象中更直接。很多工厂在引入该系列工业级三维扫描仪之前,最担心的不是精度够不够,而是这套流程能不能嵌进现有产线。一个比较稳妥的做法,是先拿一件已经用三坐标或卡尺确认过数据的工件做对比扫描,把生成的点云与已有检测报告放到同一坐标系下核对偏差。不需要大动干戈,车间里腾出一块光照稳定的区域,工件摆放好,扫描完成后看两件事:一是关键尺寸的偏差方向是否与原有报告一致,二是重复扫描同一工件时数据波动是否在可接受范围内。这种验证较长时间就能做完,结果好坏一眼能看出来。
适配场景方面,这套方案在模具制造、汽车零部件和机械加工件上用得最顺。电冰箱散热板挤压模具的内腔磨损检测,传统卡尺伸不进去,该系列的三维扫描仪可以采集内部曲面数据,为模具修复提供量化依据。汽车转向节、变速箱壳体这类结构复杂、孔位多的零件,也适合用扫描数据做首件检验和批量抽检。凡是传统量具够不着、测不全、测起来费时的工件,都是三维扫描建模值得优先试水的对象。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫