

车间便携式三维激光扫描仪选型实用指南
车间里的便携式三维激光扫描仪该怎么选?可结合质量检测逆向工程数字化存档需求,从现场工况贴点条件节拍等维度判断,还可通过售前样件验证适配性。
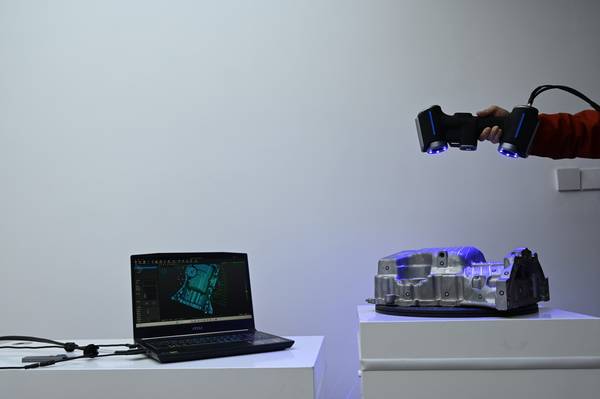
质检:把测量室搬到工件旁边
模具、机加工和汽车零部件场景里,最常见的动作是把扫描点云和原始数模做比对,看型面偏差分布、关键尺寸和形位趋势。有些工件没有数模,比如冷轧辊,可以先扫合格件建立基准,再对服役件做磨损比对,判断还能不能继续用。这种无基准检测对设备在现场的稳定性要求很高,工件不一定能搬来搬去,贴点条件也常常受限。
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 质检:把测量室搬到工件旁边 | 模具、机加工和汽车零部件场景里,最常见的动作是把扫描点云和原始数模做比对,看型面偏差分布、关键尺寸和形位趋势。 | 有些工件没有数模,比如冷轧辊,可以先扫合格件建立基准,再对服役件做磨损比对,判断还能不能继续用。 |
| 逆向:第一步卡住的往往是采集 | 旧设备备件没有图纸、供应商不在了、只能靠实物反推,这类需求在制造企业里很常见。 | 健身器材连接架、汽车底盘件、工程船船体,尺寸跨度大,曲面多,传统测绘根本追不上。 |
| 存档:大型件和不可移动对象的数字化 | 文博、大型装备和模具管理里,数字化存档的需求越来越明确。 | 烈士陵园影壁这类对象,表面有浮雕和文字,需要把整体形态和细节一起保留下来,作为后续保护、修复或展示的底档。 |
| 选型先看现场,再看参数 | 车间里最典型的选型纠结,不是参数看不懂,而是现场条件把方案卡死了。 | 一台设备在实验室里测得再准,拉到车间不一定能干活。 |
启源视觉AlphaScan在这类场景里的价值,是把检测动作从测量室挪到了工件旁边。手持扫描头绕件走一遍,偏差以彩色图谱形式呈现,工艺人员当场就能看出哪个区域超差,不用等三坐标报告出来再反推。对来料检测和首件检验来说,这种即时反馈比单纯追求单点精度更实际。
逆向:第一步卡住的往往是采集
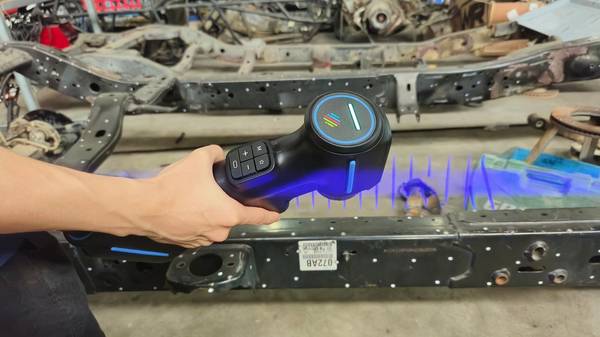
旧设备备件没有图纸、供应商不在了、只能靠实物反推,这类需求在制造企业里很常见。健身器材连接架、汽车底盘件、工程船船体,尺寸跨度大,曲面多,传统测绘根本追不上。用AlphaScan沿工件表面走一遍,把外形点云采全,再导入建模软件重构三维模型,是现在比较务实的路线。
需要说明一点:扫描得到的是点云数据,不是直接生成CAD模型,中间还有逆向建模环节。但对现场工程师来说,第一步把实物完整、准确地数字化,往往就是最卡脖子的一环。扫描的完整性、边缘锐利程度、反光面处理,直接决定后面建模顺不顺。内腔和遮挡区域能不能采到,取决于视线是否可达,不是所有手持机都能把扫描头伸进深槽窄缝里。
存档:大型件和不可移动对象的数字化
文博、大型装备和模具管理里,数字化存档的需求越来越明确。烈士陵园影壁这类对象,表面有浮雕和文字,需要把整体形态和细节一起保留下来,作为后续保护、修复或展示的底档。工业场景里,模具使用一段时间后的磨损状态、设备改造前的原始外形,同样值得留档。这种任务不太追求单点精度有多极致,但对现场采集的便利性和数据完整性要求不低。AlphaScan手持式不用固定工装,围着对象走一圈就能把外形采下来,对大型、不便移动的工件比较友好。
选型先看现场,再看参数
车间里最典型的选型纠结,不是参数看不懂,而是现场条件把方案卡死了。一台设备在实验室里测得再准,拉到车间不一定能干活。中型焊接件,长度一米出头,表面有油污、飞溅和局部反光,旁边还堆着物料,操作空间只留了半米。这时候谈扫描精度之前,得先确认设备能不能在工件周围走动、能不能不贴点完成拼接、能不能一次采全。AlphaScan这类手持式三维扫描仪不依赖固定工位,也不需要把工件搬到检测台上,扫描头绕件移动即可完成数据采集。选型时第一层判断,就是工件尺寸和现场自由度是否匹配手持路线。
贴点条件同样关键。精加工表面不允许贴标志点,深腔、窄槽位置贴点困难,黑色或高反光材质对光学采集的响应差异较大。遇到这类件,要看设备在少贴点甚至免贴点条件下的数据稳定性。扫描节拍是另一道硬约束,批量件如果单件扫描加处理时间超过产线允许的等待窗口,方案就得重新评估。AlphaScan在汽车转向节、变速箱壳体、冷轧辊等不同尺寸对象上都有过应用,说明其扫描路线可以覆盖从小型精密件到中等尺寸结构件。但落到具体工位,仍要结合节拍要求、重复测量频率和操作人员熟练度来综合判断,不能只看标称速度。
四条路线,各有工况边界
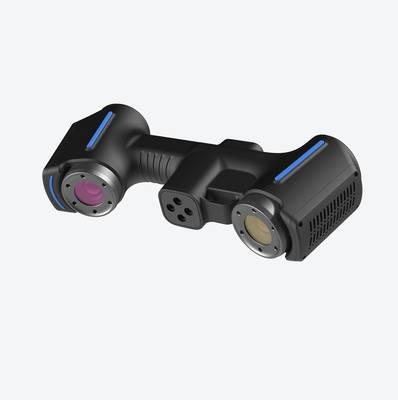
启源视觉的产品线按工况分得比较清楚:AlphaScan手持式、工业级三维扫描仪大面幅、工业级三维扫描仪跟踪式、工业级三维扫描仪自动化。选错了不是精度不够,是现场根本测不完。
手持式AlphaScan适合中小尺寸、表面复杂、需要频繁翻件的工件。电冰箱散热板挤压模具的内腔磨损、健身器材连接架的逆向、汽车转向节和变速箱壳体的质检,这类活卡尺伸不进去,关节臂又太慢,手持扫描仪贴着型面走一遍,内腔和遮挡区域只要视线可达,点云就能拿回来。但手持路线对操作人员的走位有要求,大平面、长焊缝、整车侧围这种连续大尺寸对象,单靠手持拼接会很吃力,累积误差也会上来。
大面幅工业级三维扫描仪适合矿山设备、工程船船体这类十几米级的对象,靠大范围扫描快速建立整体外形,不用贴满标记点。跟踪式工业级三维扫描仪解决的是手持扫描在大尺寸上的拼接问题,设备跟着跟踪系统走,适合车间里既要灵活又要全局精度的场景。自动化工业级三维扫描仪对应批量重复检测,节拍固定、装夹一致、每天要测几十上百件的产线,人工扫描不划算,自动化方案才有意义。
现场自由度、贴点条件、节拍和批量重复性,这四个因素基本能定下路线。工件小、翻件多,选手持;尺寸大、外形优先,选大面幅;既要灵活又要整体精度,上跟踪;批量大、节拍紧,走自动化。设备去适配工况,而不是让现场将就设备。
售前样件验证:参数表看不出来的问题
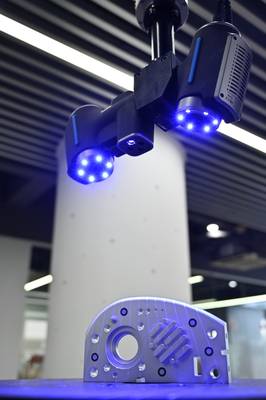
售前阶段最容易被忽略的环节,是样件验证。客户往往关心扫描速度、精度指标、软件好不好上手,但真正决定方案能不能落地的,是拿一件真实工件走一遍完整流程。很多现场问题在参数表上看不出来——工件表面反光、深腔视线受限、贴点空间不够,或者扫描数据进了检测软件才发现基准对不上。这些问题不提前验证,等设备进场再调整,周期和成本都很难控制。
启源视觉把售前样件验证做成固定动作。客户提供一件有代表性的工件,技术团队先确认尺寸范围、表面状态和现场自由度。中小型复杂结构优先用AlphaScan试扫,不追求一次扫完,先分段采集,重点看深孔、窄槽和边角区域的点云完整度。数据出来后做拼接和去噪,再导入检测流程,检查关键特征的提取是否稳定。验证结论不只看“能不能扫”,更看“扫出来的数据能不能用”——后续做尺寸比对,基准面是否清晰;要做逆向建模,轮廓线是否连续。只有数据有效,方案才算成立。
选型核对清单
便携式三维扫描仪的选型,说到底不是比谁的参数表漂亮,而是看设备能不能在真实工况里站得住。这份核对清单不按“精度高低”排序,而是按现场工程师最常被卡住的环节来梳理。
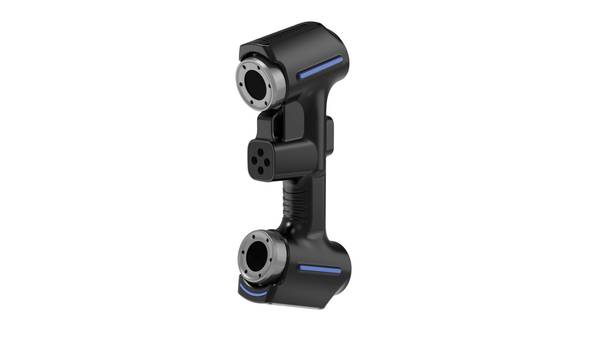
第一项是扫描对象和可达性。拿到工件先看尺寸跨度和内腔结构。小到散热板挤压模具的内腔磨损,大到工程船船体的外形采集,AlphaScan这类手持式设备能不能覆盖,取决于单次扫描幅面、景深和操作者能否把扫描头伸到目标位置。内腔、深槽、遮挡区域,不是所有手持机都能打进去。设备标称范围是一回事,实际视线是否可达是另一回事。
第二项是贴点条件。反光面、黑色表面、透明件、油污表面,都会影响数据采集的连续性。选型时要问清楚,目标工件是否允许贴标志点,贴点会不会影响后续检测或逆向建模。AlphaScan在模具、转向节、变速箱壳体这类金属件上用得比较顺,因为这些表面相对稳定,贴点条件可控。如果车间里工件表面状态波动大,就要优先考虑对不同材质适应性强、对现场光线不敏感的设备。
第三项是节拍和批量重复性。单件扫描快不快只是一个维度,关键是连续扫同一批工件时,数据一致性是否稳定。质检场景里,今天扫和明天扫出来的结果不能漂移,这比单次扫描速度重要得多。
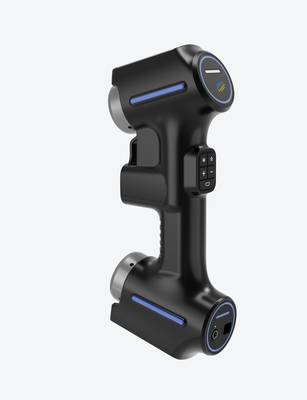
第四项是数据出口。扫描点云只是中间产物,后续要进检测软件、逆向建模还是存档比对,选型时就得确认数据格式和软件流程能不能接上。启源视觉AlphaScan在这类场景里的价值,不是某一项参数特别突出,而是它把扫描、数据处理和工程判断串成了一条可重复的路径,让技术端和采购端能按同一套工况逻辑去评估。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫