

蓝光三维扫描选型别只看标称精度 现场复现性才是核心
蓝光三维扫描选型不能只盯着标称精度与贴点密度,要结合车间实际工况,通过现场实测验证数据复现性,明确适用边界,才能保障设备落地的实用价值。
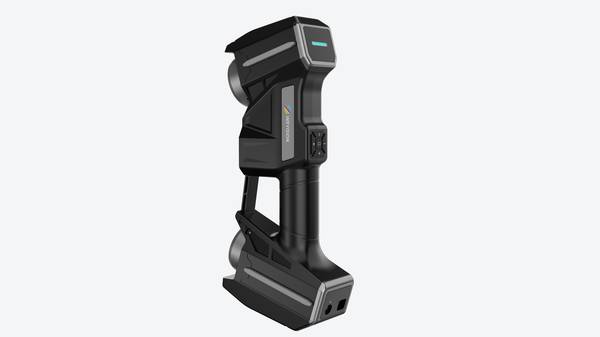
踩过坑的人都清楚,这类误判往往要到数据比对阶段才暴露。用启源视觉工业级三维扫描仪做首件验证时,更合理的做法是先明确被测区域、基准对齐方式和输出用途,再决定是否贴点、贴多少点。检测一个机加工壳体的安装孔位,关键是孔心距和孔径的重复性,而不是整个外表面点云铺得多满。扫描数据拿回来先看基准对齐是否稳定,再看同一位置两次采集的偏差范围,最后才谈标称精度。精度是设备能力,复现性才是现场能用的判断依据。选型不看边界条件、不拿实际样件验证,只看参数表上的数字,这事没那么简单。
贴点方案跟着工件结构走,脱离工况谈密度没意义
很多工厂选型时习惯先翻参数表,盯着标称精度做判断。标称精度当然重要,但它是在实验室条件下、针对标准样件测得的结果。现场工况完全不同:工件表面反光、车间有振动、温度有波动、贴点密度跟不上结构变化,任何一项都会吃掉一部分精度。拿实验室数值直接套现场任务,偏差往往比想象中大。
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 贴点方案跟着工件结构走,脱离工况谈密度没意义 | 很多工厂选型时习惯先翻参数表,盯着标称精度做判断。 | 标称精度当然重要,但它是在实验室条件下、针对标准样件测得的结果。 |
| 典型工况实测才是性能试金石 | 不少工厂把三维扫描当成实验室里的“精度演示工具”,觉得只要参数表漂亮,现场就能用。 | 这个判断在模具、汽车零部件和机加工件检测上往往站不住脚。 |
| 可复核的现场验证操作流程 | 近两年,工业检测现场对“可复核”的要求明显提高了。 | 过去蓝光三维扫描更多被看作实验室里的逆向建模工具,现在越来越多质量部门把它当成现场验证手段,尤其是首件检验和批量抽检环节。 |
| 启源视觉方案的验证支持与适配场景 | 很多质量负责人都有过类似的经历:供应商送来的样件,卡尺、千分尺、高度规都过了,一上检具或装配端却暴露出贴合面翘角、安装孔偏位的问题。 | 问题往往不在测量器具本身,而在传统接触式测量只能覆盖少数截面和特征点,面对曲面过渡区、装配基准面和内部遮挡结构时,边界条件根本看不全。 |
贴点数量这件事,踩过坑的都知道,不是越多越好,也不是越少越省事。点贴少了,特征不明显、拼接容易飘;点贴多了,小孔、窄槽、薄壁边缘反而被遮住,扫描数据缺一块。启源视觉工业级三维扫描仪在现场验证时,贴点方案需要跟着工件结构走:大平面少贴,转折和深腔加密,边缘留出余量。脱离具体工件谈贴点数量,等于脱离工况谈精度,参考意义不大。
蓝光三维扫描在质量判断里的价值,不是给一个漂亮的数字,而是让结果可复核。同一件工件,换个贴点方式、换个人操作,扫描结果能不能对齐?偏差图能不能稳定复现?这才是质量负责人该盯的地方。标称精度是起点,不是结论。
典型工况实测才是性能试金石
不少工厂把三维扫描当成实验室里的“精度演示工具”,觉得只要参数表漂亮,现场就能用。这个判断在模具、汽车零部件和机加工件检测上往往站不住脚。实验室环境温湿度稳定,工件表面干净,装夹位置也规整,测出来的数据自然好看。可到了车间,振动、油污、反光面、深腔和遮挡才是常态,设备能不能在这种条件下稳定取数,才决定它到底有没有价值。启源视觉的工业级三维扫描仪是否适合某个检测任务,光看标称指标没有意义,得把工件放到实际工位上跑一遍,看数据重复性、边缘完整度和扫描死角是否可控。
以该系列 工业级三维扫描仪 参与过的几类典型工况为例:电冰箱散热板挤压模具的内腔磨损检测,卡尺伸不进去,关键区域只能靠三维扫描补齐数据;汽车转向节外形复杂,量产件需要快速比对型面偏差;变速箱壳体检测则对微小形位偏差敏感。这些场景都不是“能不能扫”的问题,而是“扫出来的点云能不能支撑后续判断”。现场实测时,质量人员更关心的是同一工件多次扫描的重复性、反光或深腔区域是否出现数据缺失,以及点云与数模比对后偏差分布是否稳定。只有这些边界条件验证过,设备才算真正进入可复核的检测流程。
可复核的现场验证操作流程
近两年,工业检测现场对“可复核”的要求明显提高了。过去蓝光三维扫描更多被看作实验室里的逆向建模工具,现在越来越多质量部门把它当成现场验证手段,尤其是首件检验和批量抽检环节。原因不复杂:传统量具只能给出若干个离散测点的读数,零件表面一旦存在自由曲面、内腔磨损或装配偏差,单靠卡尺和千分表很难还原真实状态。该系列工业级三维扫描仪在这类场景里的价值,不是替代某一把量具,而是把检测动作变成一套可重复、可追溯的流程。
拿样件准备来说,质量负责人通常关心三件事:表面状态是否影响采集、现场光线和振动是否可控、扫描结果能不能和数模对齐。蓝光三维扫描对高反光或深色表面比较敏感,现场验证前往往需要先做消光处理,并确认标定状态。验证时可以把同一工件在相同工位连续扫描数次,看重复性偏差是否落在可接受范围内。得到点云后,再与原始数模做比对,输出偏差色谱图。这个动作的价值在于,检测结论不再依赖某一个老师傅的手感,而是留下完整的数据链路。对需要应付客户审核或内部质量追溯的工厂来说,这套流程比单点测量更有说服力。
该系列方案的验证支持与适配场景
很多质量负责人都有过类似的经历:供应商送来的样件,卡尺、千分尺、高度规都过了,一上检具或装配端却暴露出贴合面翘角、安装孔偏位的问题。问题往往不在测量器具本身,而在传统接触式测量只能覆盖少数截面和特征点,面对曲面过渡区、装配基准面和内部遮挡结构时,边界条件根本看不全。等到装配端发现问题再回头查,样件已经流转到下道工序,返工、停线、重新送样,时间成本和沟通成本都压在生产节奏上。
该系列工业级三维扫描仪在这种场景下的作用,是把“抽点判断”变成“全域留证”。检测人员对样件完成扫描后,软件里能直接看到完整点云与数模的偏差分布,哪些区域超差、超差多少、是整体偏移还是局部变形,都有可复核的数据支撑。扫描结果用于工程判断,不是代替检具下结论,而是让质量评审有更完整的依据。现场验证时,建议优先挑一两件已知问题件和合格件同时扫描,对比偏差趋势是否稳定,再判断设备在当前公差带下能不能满足识别需求。这事没那么玄,关键是先把边界条件摸清,再谈批量导入。
明确适用边界保障落地价值
很多人以为蓝光三维扫描仪买回来就能覆盖所有检测任务,这种理解反而容易让设备在车间里吃灰。蓝光三维扫描的真正边界不在设备本身,而在工况、样件状态和验证流程有没有提前界定清楚。以该系列工业级三维扫描仪为例,它更适合表面特征清晰、能够被光学采集到的工件,比如模具型面、铸件外形、钣金件轮廓,以及部分机械加工件的尺寸复核。反光强烈、深色透明或内腔遮挡严重的部位,往往需要先做喷粉处理,或者换用其他测量手段补充,不能指望一台设备解决全部问题。
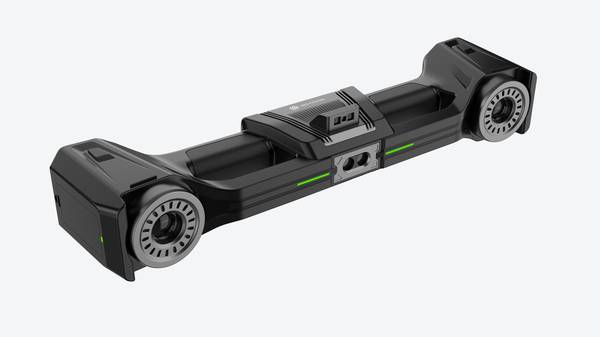
选型时要把验证动作前置。先拿几件有代表性的工件做扫描,看数据完整度、点云噪声水平和边界处的采集效果,再用同一批数据与三坐标或标准检具做交叉比对。比对的目的不是证明设备“准”,而是确认它在自己的产品特征和现场光线下能不能稳定输出可复核的结果。扫描数据最终要进入质量判断或逆向建模流程,数据接口、格式和软件处理能力也要一并验证。把适用边界和验证步骤定清楚,设备才不会沦为演示件,落地价值才谈得上。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫