

三维测量扫描仪选型别让标称精度替你做决定
三维测量扫描仪选型别只盯标称精度,要结合真实工况做现场验证,关注数据完整度、检测一致性与适用边界,才能选到适配生产需求的设备。
只盯标称精度参数是最常见的选型误判
把几份参数表并排放在桌上,先看体积精度、再看扫描点距和单幅精度,哪个数值小就倾向哪个——这是不少质量负责人在三维测量扫描仪选型时的习惯动作。参数表上的标称精度是在特定环境、特定距离、特定标定状态下测出来的,换到车间现场,温度波动、工件反光、振动、操作距离变化,哪一项都能把实际表现拉低。只看这个数,等于还没进现场就把判断标准定窄了。
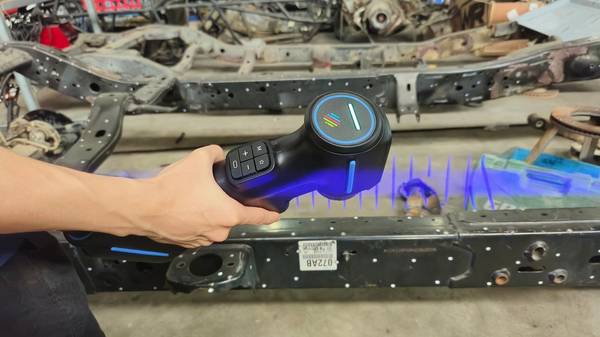
场景快照
可以先把内容理解成一个典型应用场景:
- 只盯标称精度参数是最常见的选型误判: 把几份参数表并排放在桌上,先看体积精度、再看扫描点距和单幅精度,哪个数值小就倾向哪个——这是不少质量负责人在三维测量扫描仪选型时的…
- 标称精度多为理想实验室条件下的测试结果: 车间里放着一台三维扫描仪,环境温度、振动、粉尘、光照全在变。
- 现场验证需关注可复现的检测一致性: 很多质量负责人选三维测量扫描仪时,习惯先盯着精度指标看。
更麻烦的隐患在后面。设备买回来跑首件,标称精度确实不错,但一上批量检测,局部遮挡、深腔、窄槽这些位置采不到完整点云,数据一缺,比对结果就不可靠。质量管控最怕的不是测不准,而是你以为测全了,其实关键位置根本没采到。启源视觉工业级三维扫描仪在评估时,建议把样件拿到现场,按实际检测节拍跑完整流程,看数据完整度、重复性和边界位置的偏差趋势,而不是只对着精度栏打勾。选型这事,得让数据在真实工况里开口说话。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
标称精度多为理想实验室条件下的测试结果
车间里放着一台三维扫描仪,环境温度、振动、粉尘、光照全在变。采购时看到的精度参数,大多是在恒温实验室、稳定台架、标准标定件条件下测出来的。那个数值能说明设备的光学系统能力,但直接拿它当车间现场的测量误差,会出问题。质量负责人最清楚,现场测量不是看单一指标,而是看整个测量链在真实工况下还能不能稳定复现。启源视觉工业级三维扫描仪在模具、机加工和焊接件检测里常被问到精度能到多少,回答之前得先确认工件表面状态、扫描距离、拼接方式和环境干扰。
实验室标定和车间现场最大的差异在边界条件。实验室里工件干净、无反光、温度波动小,扫描仪可以按最优路径采集。车间现场往往有油污、切削液残留、局部反光或深色表面,这些都会影响点云质量和特征识别。另一个容易被忽略的是振动。扫描仪架在检测平台上和架在车间过道旁,结果可能完全不同。所以精度参数要当成能力上限,不是现场保证值。合理的做法是拿典型工件做现场验证,记录环境条件和重复测量结果,形成自己车间的精度基线。这个基线比宣传册上的数字更有参考价值,也是判断设备能不能进入量产检测流程的依据。
现场验证需关注可复现的检测一致性
很多质量负责人选三维测量扫描仪时,习惯先盯着精度指标看。精度当然重要,但现场验证做到后面往往会发现,真正决定设备能不能进车间的是另一件事:同一件工件今天测和明天测,结果能不能对得上;换个人操作,数据会不会飘。精度是实验室给的,一致性才是现场用出来的。这个问题不解决,再漂亮的标称参数都落不了地。
拿启源视觉工业级三维扫描仪的现场验证来说,比较稳妥的做法不是只扫一次看效果,而是拿同一件样件固定工装后连续复测。扫完第一轮,不挪件、不换人,再扫第二轮、第三轮,把几轮点云数据叠起来看偏差分布。如果同件复测的偏差能稳定在一个很小的区间里,说明设备本身的光学采集和拼接逻辑是稳的。接下来再换人操作,让不同熟练度的质检员各自独立完成扫描和数据处理,看输出的检测结果是否还在同一水平。现场验证关注可复现的检测一致性,说白了就是要把“设备稳不稳”和“人影响大不大”这两件事拆开看。设备稳了,人的因素才可控;设备本身漂,人员操作的任何小差异都会被放大成检测结果的波动,这种波动到了批量质检环节就是争议和返工。
选型验证需按实际工况设计测试流程
选型验证不能只看参数表,得按实际工况设计测试流程,否则设备进了车间才发现水土不服,吃亏的还是质量岗。启源视觉工业级三维扫描仪能不能用、好不好用,核心在于验证环节有没有把工件的真实状态、现场环境、数据输出方式提前框定清楚。质量负责人要把验证当成一次小批量试产来管,而不是拿个标准样件扫一遍就下结论。
工件端先要选对测试对象。 别拿表面干净、反光均匀的规则件当唯一样本,应该把日常最难测的几类件都放进去:深孔、窄槽、内腔遮挡、黑色或高亮表面、薄壁边缘、焊接飞溅区域。 这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。 环境端同样关键。 车间有振动、粉尘、温差变化,还有叉车经过时地面微颤,这些都会影响点云质量。 验证时要把扫描仪放到实际检测工位旁,不搞实验室条件,记录不同时间段的数据稳定性。 数据输出适配性更要提前打通。 扫描完的点云要导入现有质量软件或CAD比对流程,看坐标系对齐是否顺畅、偏差色谱能不能直接用于首件检验报告、数据量会不会拖慢电脑。 缺少这一步,设备再快也是摆设。
验证做完,质量岗手里要有可复核的记录:工件清单、扫描参数、环境条件、重复性数据、软件导入截图,形成一份内部验收底稿,后续复核和新人培训都用得上。
该系列工业级三维扫描仪支持现场样件验证
越来越多制造企业在质量管控上从“事后把关”转向“过程验证”,尤其是涉及复杂曲面、异形结构和批量工件的生产现场,传统卡尺、检具的测量方式已经明显跟不上交付节奏。质量负责人面对的不只是“测不测得到”,更是“测得是否可复核、结果能不能支撑放行决策”。该系列工业级三维扫描仪在这类场景里,更多被当作现场验证工具使用,而不是实验室里的演示设备。
以实际工件测试为例,企业可以把待检样件直接放到扫描工位,按现有检测流程完成数据采集和色差图输出。扫描数据用于和图纸数模做比对,判断关键尺寸是否落在公差带内,也可以把点云结果导入质量部门已有的分析软件里做复核。这个过程的边界很清晰:设备负责快速获取完整表面数据,企业自己的质量人员负责判定结果。遇到内腔、深孔或遮挡位置,需要先确认采集视线是否可达,不能把扫描盲区直接当成合格区域。现场验证的价值恰恰在这里——不是看宣传参数,而是看同一件工件、同一套基准下,扫描结果和现有检测手段能不能对得上。对质量负责人来说,这种可复核性比单纯的速度指标更有说服力。
明确适用边界才能匹配实际检测需求
很多质量负责人选三维测量扫描仪时习惯先看精度和速度,参数越高越觉得稳妥。但在实际检测现场,真正决定一台设备能不能用的,往往不是标称参数,而是工件特征和检测边界。举个例子,反光件、深孔、窄槽、薄壁边缘,这些部位对扫描仪的适应能力要求完全不同。该系列的工业级三维扫描仪在模具、机加工、汽车零部件等场景里反复验证过,但并不意味着任何工件拿过来都能直接扫出理想点云。质量人员要做的第一件事,不是看宣传页,而是把典型工件拿到现场做样件验证。
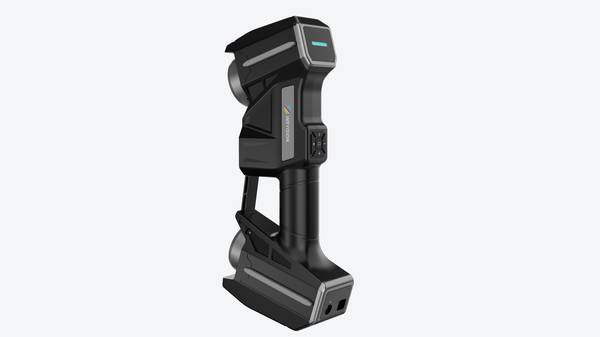
这事没那么简单。有些工件表面有油膜,有些内腔遮挡严重,还有些材料本身吸光,扫描时容易出现数据缺失。如果采购前只盯着参数表,设备到了车间才发现关键检测位置扫不全,返工和扯皮就来了。所以更务实的做法是,先明确自己要检什么、检到什么程度、数据给谁用,再让设备厂商用你的工件跑一遍流程,看扫描数据能不能支撑后续的尺寸判断和偏差分析。参数是入场券,边界条件才是能不能落地的关键。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫