
三维扫描仪器有哪些主流类型,分别适合什么样的工件和生产场景?
启源视觉三维扫描仪覆盖手持、跟踪式等主流类型,可匹配不同尺寸、结构的工件与生产场景,帮你快速找到适配的扫描设备方案。
三维扫描仪器选型,首先要看工件尺寸和结构特征。工业现场常见的手持激光三维扫描仪,更适合中小尺寸、结构复杂、需要频繁变换工位的零件;跟踪式三维扫描系统则面向大型结构件,用光学跟踪替代密集贴点,减少转站误差。启源视觉的产品线覆盖这两类形态:AlphaScan 手持设备用于模具、机械零件和航空叶片等中小工件,V-Track 跟踪式系统用于大型焊接件和飞机整机检测。先分清工件属于中小精密件还是大型结构件,就能快速缩小设备范围。
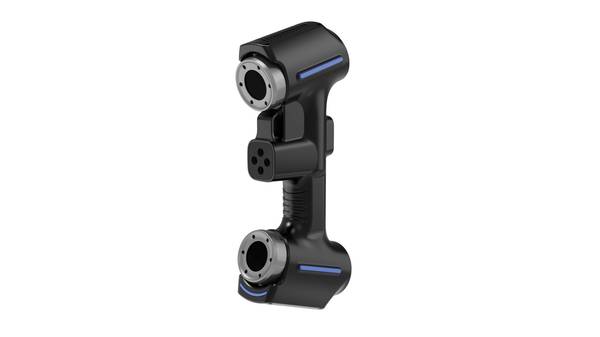
手持激光三维扫描仪:中小工件的灵活检测与逆向方案
手持激光三维扫描仪的优势在于灵活。AlphaScan 的最大扫描幅面可达 650mm×550mm,标准工作距离为 300mm,精细模式下缩短到 200mm。它提供多种扫描模式:精密扫描使用 7 条蓝激光线,适合曲面和细节丰富的区域;深孔扫描使用单条蓝激光线,让激光能够进入深孔、窄槽或内部腔体。对电冰箱散热板挤压模具这类内部磨损难以用卡尺直接测量的工件,深孔模式可以采集到内部几何数据,帮助完成量化分析。
中小工件检测与逆向设计是手持设备最典型的应用方向。健身器材连接架外形不规则,传统测点方式难以完整描述曲面变化,AlphaScan 可以快速获取整体外形并生成可用于逆向建模的数据。航空叶片检测对局部轮廓和边缘质量要求高,手持扫描仪能够围绕叶片连续采集,减少死角。变速箱质检、弯管检具偏差管理、机加工零件检测等场景,同样依赖手持设备在工件周围灵活移动的能力。
跟踪式三维扫描系统:大型工件免贴点全尺寸测量方案
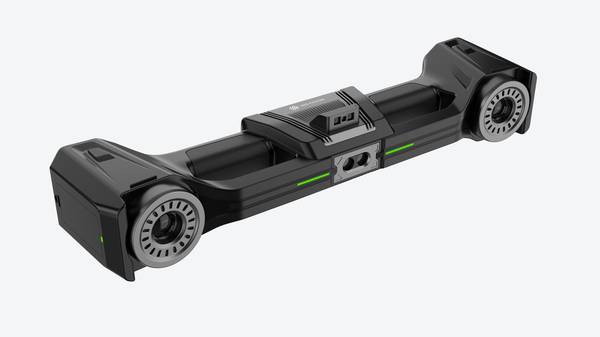
当工件尺寸达到数米甚至十几米时,手持扫描仪虽然也能作业,但跟踪式系统的效率优势更明显。V-Track 跟踪式激光三维扫描系统由固定架设的光学跟踪仪实时捕获手持扫描仪的空间位置与姿态,每帧数据都在同一坐标系下直接定位,无需在工件表面粘贴标记点。对大型焊接件而言,加强筋、角焊缝、深腔结构和狭窄槽口分布密集,接触式测头难以进入,传统测量还需要多次转站并重新建立坐标系,误差会逐步累积。V-Track 的免贴点方式省去了大量贴点时间,也避免了转站带来的定位误差。
大空间作业能力是跟踪式设备的关键。V-Track 的最大扫描面幅为 2600×2200mm,扫描速率最高达到 710 万次/秒,跟踪式测量精度最高可达 0.025mm。在飞机整机全检测中,操作人员可以手持扫描终端走到高位外曲面或狭窄筋板间隙附近,不受线缆限制地完成全特征采集。扫描完成后,软件生成高精度 STL 网格模型,再与原始 CAD 数模进行对齐和全尺寸偏差计算,自动生成色谱偏差图,帮助快速定位变形集中区域。
不同工件需求下的设备选型逻辑
选型时可以先看工件尺寸和结构特征。中小尺寸零件,尤其是包含深孔、窄槽、复杂曲面或局部细节的工件,适合手持激光扫描仪。例如砧板 V 型凹面需要采集边缘和局部细节,AlphaScan 可以贴近工件完成扫描,并在一小时内完成相关数据处理。大型影壁、工程船船体等目标则需要更大范围的连续采集能力。12 米和 14 米工程船船体可用于设计或改装,AlphaScan 可以通过双机协同或单机移动完成扫描;当工件尺寸进一步增大、贴点工作量过高时,跟踪式系统的免贴点优势才会更突出。
表面是否适合贴标记点也是重要判断依据。如果工件表面不允许贴点,或贴点工作量过大,跟踪式系统更具优势。V-Track 无需在工件表面粘贴标记点,准备时间可压缩至分钟级。对于固定车间内的大型焊接件批量检测,跟踪式设备可以减少重复准备时间;对于需要频繁移动工位、工件尺寸不大的场景,手持设备则更加便捷。将工件尺寸、结构复杂度、贴点条件和现场作业方式放在一起判断,比单纯比较精度参数更能找到匹配自身生产的设备。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫