

激光线扫三维扫描仪物体表面反光的现场判断与实施路径
围绕激光线扫三维扫描仪 物体表面反光,本文从工业三维扫描的现场需求、测量流程、数据复核和方案适配展开,梳理关键判断要点、适用边界与实施注意事项,帮助工程和质量团队形成可验证的设备选型思路。
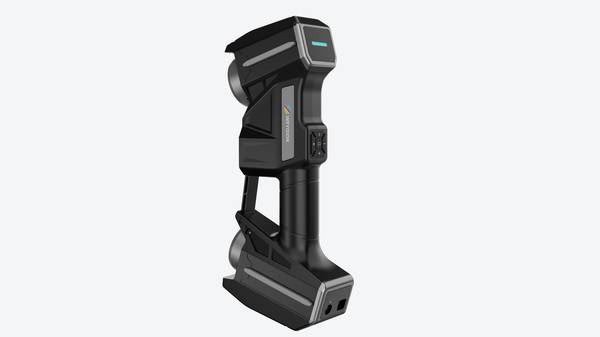
弱反光工件,比如喷砂铸件、灰口铸铁、深色塑料结构件,通常不需要做表面处理,激光线能稳定落在表面,采集的点云密度均匀。这类任务的核心诉求是快,减少贴点时间,扫描节拍要跟上批量检测或来料抽检的节奏。中反光工件,比如半光机加工面、轻微油膜覆盖的金属件,问题不在能不能扫,而在局部数据波动。现场通常用调整激光功率、改变入射角或局部喷涂显像剂的方式处理,核心诉求是数据可重复,同一批零件扫出来偏差趋势一致,方便后续导入检测软件做趋势判断。
强反光工件是另一回事。镜面抛光件、电镀表面、薄壁冲压亮面,激光线会被镜面反射带走,点云容易出现飞点或空洞。这类任务不能只靠扫描仪自身算法,还要结合现场操作规范。启源视觉工业级三维扫描仪在强反光场景下更看重扫描头的角度适应性和数据后处理能力,操作人员需要按区域分块采集,避免激光垂直入射,必要时做消光处理。核心诉求不是追求一次成型,而是控制飞点比例,保证有效数据能覆盖关键检测区域。对质量人员来说,反光等级决定了今天这台设备是直接开扫,还是先做表面准备,这个判断比盲目追求高帧率更实际。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用典型件做一次完整试扫,再看点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
反光场景扫描选型的核心约束维度
车间里最怕遇到一种工件:表面亮得能照人,尺寸还不小。这类活件拿来谈扫描方案,售前顾问一般不会急着推荐设备,而是先把几个现场条件问清楚。工件多大、能不能搬动、周围留了多少操作空间、允不允许贴标记点、单件检测给多少时间,这些因素往往比扫描仪本身的标称精度更决定方案能不能落地。拿启源视觉的工业级三维扫描仪来说,激光线扫对反光表面有一定适应性,但真到了镜面级反光的现场,单靠设备硬扛并不明智,选型逻辑要回到工况本身。
常见问题
反光场景扫描选型的核心约束维度要重点看什么?
车间里最怕遇到一种工件:表面亮得能照人,尺寸还不小。
适配反光场景的四类激光扫描技术路线要重点看什么?
同样是激光线扫三维扫描仪,面对镜面模具、电镀件、光亮金属焊缝这些反光工况,表现可能天差地别。
反光工件扫描的样件验证核心流程要重点看什么?
反光工件的样件测试,跟普通哑光件走的是两条路。
先说工件尺寸和现场自由度。 中小型工件可以上转台或翻面架,扫描角度可控,反光区域能通过调整入射角避开; 大型工件固定在工位不动,扫描仪要绕着走,遇到顶光、侧光干扰,反光面容易形成局部过曝。 这种场景下,方案里就要考虑手持扫描的灵活性和现场布光的余地。 再说贴点条件。 反光表面贴标记点往往比扫描本身更棘手,标记点边缘容易产生高光溢出,点云拼接时特征丢失。 如果工件不允许贴点,方案就得依赖几何特征拼接,对反光区域的完整采集要求更高。 检测节拍是另一个硬约束。 反光件往往需要多次扫描、补扫局部,单件时间拉长后,批量重复性会受影响。 售前阶段把节拍和批量重复性摆到桌面上,比单纯强调扫描速度更实际。
启源视觉的激光线扫方案在这些环节里,更多是配合现场验证去确认反光抑制效果,而不是用一个参数包打天下。
适配反光场景的四类激光扫描技术路线
同样是激光线扫三维扫描仪,面对镜面模具、电镀件、光亮金属焊缝这些反光工况,表现可能天差地别。差别不在设备标称精度那一栏,而在光学设计和点云算法是否针对反射光做了专门处理。现场去看,普通工件一次扫描点云完整,反光件则可能出现飞点、断线、局部缺失,甚至整条激光线被高光“吃掉”。这事没法靠后处理硬补,得从技术路线源头选对。
该系列工业级三维扫描仪目前覆盖的适配逻辑,大致有四类路线。第一类靠多线激光与窄带滤光组合,通过控制入射角和曝光窗口,把镜面反射压到传感器动态范围内,适合中等反光、节拍要求稳定的批量检测。第二类走自适应激光能量调节,扫描过程中根据局部反射强度实时调整激光功率和相机增益,对同一工件上亮暗交替区域更友好,比如带局部抛光的铸件或焊道。第三类侧重点云算法侧处理,用多次曝光融合加邻域一致性判断剔除飞点,适合反光不极端但表面纹理复杂的场景。第四类针对高反且曲率变化大的工件,采用多角度扫描加数据拼接,用不同入射方向互补盲区,换取点云完整度,代价是单件节拍拉长,更适合首件检验或小批量。
选型时不能只看反光两个字。一个电镀外壳,曲率平缓,可能第二类路线就够;换成一个镜面深腔模具,第三类、第四类可能要叠加验证。建议拿同后续批次工件,在相同贴点条件下做重复扫描,看断线位置是否一致、飞点是否可复现。点云密度和精度参数反而是次要判断项,反光场景先解决“采得到”,再谈“测得准”。
反光工件扫描的样件验证核心流程
反光工件的样件测试,跟普通哑光件走的是两条路。普通件喷上显像剂就能扫,反光件不行,喷涂会改表面状态,尺寸和粗糙度都变了,测出来的数据没法用。该系列工业级三维扫描仪在这类工况下,要做的是先确认激光线扫在镜面或近镜面上的曝光稳定性。拿一个典型反光样件,比如精加工后的铝壳或镀铬表面,先不贴点、不喷涂,直接扫一小块区域,看点云有没有大面积飞点、断线或局部缺失。这一步没过,后面贴点、拼接、比对都不用谈。
样件验证的核心不在“能不能扫出形状”,而在“扫出来的数据能不能用于判断”。反光表面容易在局部角度形成过曝或欠曝,点云密度忽高忽低,后期拟合出来的曲面会带噪声。所以评估时要盯三个指标:点云完整性、局部噪声水平、重复扫描的一致性。同一个反光区域需要反复补扫,拼出来的结果能不能稳定落在可接受偏差内,这比单次扫描好看更重要。现场常用的做法是拿已知尺寸的量块或标准球放在反光件旁边一起扫,用标准件的偏差来反推扫描数据的可信度。反光件本身的绝对精度很难直接标定,但通过标定件可以判断系统在混合反光条件下的误差范围。这事说白了,就是把“能不能扫”变成“扫了敢不敢用”。
反光场景扫描设备选型决策核查清单
很多制造企业选设备时,第一反应是追参数、比精度,以为反光工件扫描效果差是因为扫描仪本身不行。实际情况往往相反。现场踩过坑的都知道,影响反光表面三维采集质量的关键,常常不是标称精度差多少,而是扫描策略、曝光控制与现场光线条件没有匹配上。金属机加件、精磨模具面、镀铬轴类零件这些典型反光对象,单靠提高分辨率并不能把点云拉回来,反而更容易把高光噪声一并放大。该系列工业级三维扫描仪在反光场景中更强调“先看工况、再定方案”,因为同一台设备在不同喷涂、遮光与角度控制下,数据完整度可能完全是两个水平。
所以选型核查不能只问“能不能扫亮面”,要回到现场条件去建立判断逻辑。工件尺寸多大、能不能翻转、有没有贴点位置、节拍要求紧不紧、批量件之间一致性怎么样,这些因素会直接影响扫描仪能否稳定覆盖反光区域。比如中小型壳体类零件,如果允许喷显像剂,反光问题会大幅缓解;但如果是装配线上不能做表面处理的成品件,就要重点考察设备在无喷涂条件下的曝光调节能力和多次扫描拼接稳定性。一个更务实的做法,是先拿一到两件典型反光样件做现场验证,看扫描数据在局部高光区域有没有明显缺失,再看缺失部分能否通过角度补扫或软件处理补齐,而不是只看宣传页上的精度数字。选型清单的价值,正是把这些现场变量提前摆到桌面上,让设备能力与真实工况对应起来。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫