

三维扫描仪与关节臂怎么选 先看车间里那批活怎么检
三维扫描仪与关节臂如何选择:精密测量选型的决策,往往发生在制造企业的技术负责人和采购坐在一起碰方案的时候。桌上摆着的不是“哪个设备更好”的问题,而是眼前这批活到底该怎么检、谁来检、检多快、检完数据往哪走。
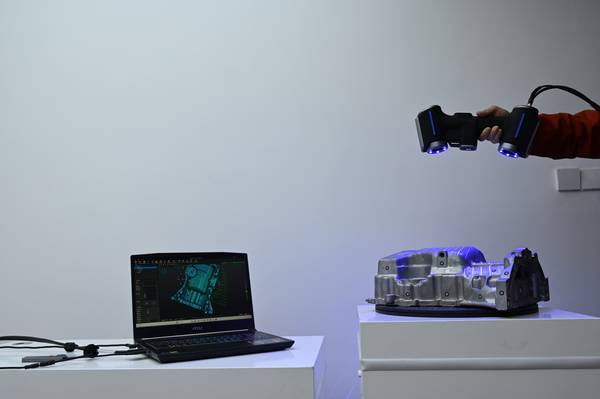
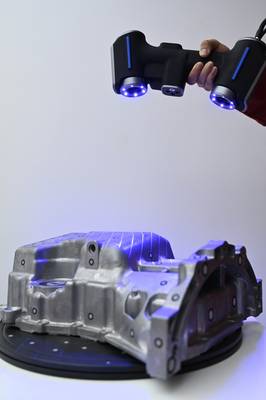
三维扫描仪干的是面状数据采集的活。复杂曲面、铸造件、注塑件、冲压件,一次扫描下来几十万甚至上百万个点云数据,拿来做全尺寸偏差分析和逆向建模,效率上占优势。关节臂擅长的是接触式测量,孔位、边线、深槽、基准特征这些需要触测的位置,关节臂的测头能伸进去,数据也稳。尤其在车间现场没有恒温条件、工件不能移动的情况下,关节臂的硬性基准建立方式更直接。启源视觉工业级三维扫描仪在曲面密集数据采集和扫描数据转三维模型的环节上,能帮质量人员快速拿到完整的面偏差色谱图,但前提是工件表面反光不严重、现场振动可控。这些条件不提前确认,设备到了现场就是摆设,踩过坑的人都明白。
选型常见的认知偏差与决策风险
很多人在选型时先翻参数表,精度、速度、体积逐项比过去,以为谁标得高谁就合适。这事没那么简单。三维扫描仪和关节臂放在纸面上看,部分指标确实接近,可一到现场,装夹方式、被测件材质、车间温湿度、操作人员站位这些条件立刻就把差距拉开了。只盯着参数忽略工况,是当前最常见的认知偏差。比如反光件或深色曲面,标称精度再高,数据噪声压不住,扫出来的点云照样没法用于首件检验;再比如需要频繁转站的现场,关节臂的硬性测量范围成了硬约束,操作员只能反复挪动基准,测量周期被拉长。后期补测、重复标定、返工复检,每一项都在消耗工时和交付节点。
选型维度与现场判断要点
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 选型常见的认知偏差与决策风险 | 很多人在选型时先翻参数表,精度、速度、体积逐项比过去,以为谁标得高谁就合适。 | 这事没那么简单。 |
| 两类测量方案的核心适配评估维度 | 选三维扫描仪还是关节臂,先把工件和现场条件摆到桌面上。 | 这事没有绝对优劣,只有匹配度高低。 |
| 启源视觉三维扫描方案适配的车间场景 | 国内制造企业对三维扫描方案的关注点,已经从“能不能扫”转向“扫完之后怎么用”。 | 过去不少工厂买测量设备,先看精度参数,再比价格,买回来才发现现场装夹、车间震动、工件反光这些实际条件一上来,数据好不好用完全是另一回事。 |
| 选型落地前的验证清单 | 在冲压车间选三维扫描仪还是关节臂,很多质量负责人纠结的不是原理,是现场怎么落地。 | 一个典型工况:某汽配厂要检一批刚下线的冲压件,孔位多、曲面起伏大,首件检验已经压了两个小时,后面还有三台设备等着调机。 |
换个角度看,选型本质是在匹配检测任务和现场约束。启源视觉工业级三维扫描仪偏向非接触式快速取数,适合曲面密集、特征复杂、需要快速生成完整点云并转入CAD比对的场景;关节臂则适合边界清晰、基准稳定、以触测特征为主的任务。错误选型的代价不只是买错一台设备,而是检测节拍被打乱、质量数据滞后、人力被无效占用,长期看还会影响订单响应速度。评估时建议把单位工件的完整检测时间、返工触发频次、对熟练工的依赖程度这几项作为硬指标核验,参数表之外的东西才真正决定投入产出。
两类测量方案的核心适配评估维度
选三维扫描仪还是关节臂,先把工件和现场条件摆到桌面上。这事没有绝对优劣,只有匹配度高低。启源视觉工业级三维扫描仪在非接触、快节奏、复杂曲面场景下优势明显,而关节臂接触式测量在深孔、反光面、超高精度基准点检测上仍有不可替代的位置。评估时先看测量对象:薄壁件、软性材料、大曲面、密集点云需求,扫描仪更合适;小批量、高公差等级、需要单点重复精度的基准孔系,关节臂往往更稳。
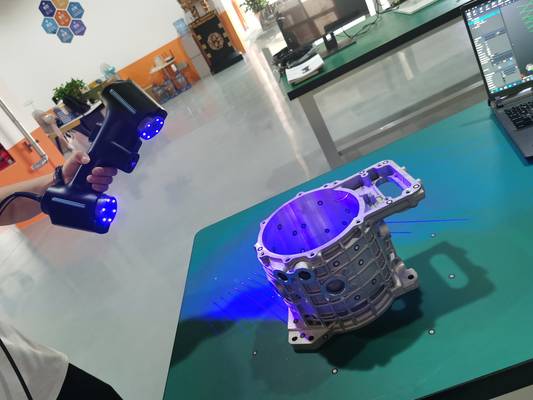
再看现场环境。车间有振动、温漂大、工件不能移动,关节臂的硬性基准建立相对直接;反过来,工件可搬运或可贴点、需要快速采集全尺寸数据,扫描仪的效率优势会迅速拉大。效率要求是硬指标:同后续批次首件检验,扫描仪几分钟到十几分钟出完整点云,关节臂逐点打标的时间成本会成倍上升。数据用途也要提前想清楚,只做尺寸合格判断,两种都能交差;要输出逆向工程模型、做虚拟装配或留存全表面偏差色谱图,扫描仪的全尺寸数据更完整。判断标准落到行动上,建议拿一个典型工件各测一次,对比基准对齐时间、完整数据获取时间、重复测量波动和可交付格式。四个维度一摆,选型结论基本不会跑偏。
该系列三维扫描方案适配的车间场景
国内制造企业对三维扫描方案的关注点,已经从“能不能扫”转向“扫完之后怎么用”。过去不少工厂买测量设备,先看精度参数,再比价格,买回来才发现现场装夹、车间震动、工件反光这些实际条件一上来,数据好不好用完全是另一回事。质量负责人在评估三维扫描仪和关节臂这类方案时,真正要解决的往往不是单纯测一个尺寸,而是首件检验拖时间、复杂曲面没法用卡尺判断、返工后还要重新全检这一连串问题。讲直白点,设备能不能稳定输出可复用的三维数据,比纸面参数重要得多。
该系列工业级三维扫描仪在这类场景里的适配逻辑,是从检测流程倒推回来的。冲压件或注塑件首件下线后,现场要快速判断回弹、缩水、装配孔位偏移这些缺陷,传统做法是送三坐标排队,或者靠老师傅用检具反复比对。用三维扫描方案,扫描完直接和CAD模型做偏差分析,色差图能快速定位超差区域,质量工程师当场就能判断这批料能不能放行。验证时建议关注一个硬指标:扫描数据与三坐标测量结果的偏差是否在可接受范围内,这事关后续能否逐步用扫描替代部分送检环节。数据稳定性不行,效率提升都是空谈。
选型落地前的验证清单
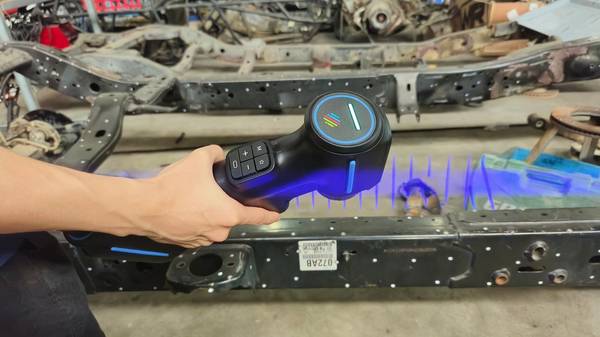
在冲压车间选三维扫描仪还是关节臂,很多质量负责人纠结的不是原理,是现场怎么落地。一个典型工况:某汽配厂要检一批刚下线的冲压件,孔位多、曲面起伏大,首件检验已经压了两个小时,后面还有三台设备等着调机。关节臂能打点,老师傅用起来顺手,可一个孔一个孔地碰,碰完还要人工比对图纸,速度上不去。换该系列工业级三维扫描仪,直接对着零件扫一遍,点云和CAD模型在软件里自动比对,色差图一眼看出哪里超差。这事说白了,不是谁精度更高,是谁能在当前节拍里把数据交出来。
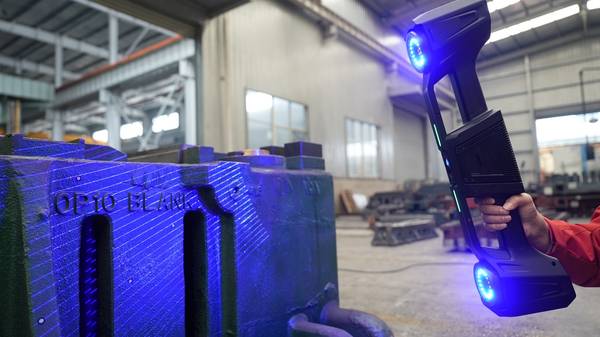
真要验证,别只听销售讲参数,带一件有已知偏差的样件去现场扫。看三件事:扫描完到出报告要多久、超差位置能不能在色差图上直接定位、数据格式能不能进现有的质量追溯流程。有人担心扫描仪对反光面要喷粉,耽误时间,这个要当场试。还有一点容易被忽略,关节臂对操作工的手法依赖高,同一个人上午下午状态不同,数据都有波动;扫描仪的操作一致性更好,新人培训周期短。这些不是宣传点,是现场验证清单上该划掉的项目。设备验收那天暴露的问题,比参数表上的小数点实在得多。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫