

复杂构件质检换打法 蓝光三维扫描仪在多场景跑通的数据闭环
蓝光三维扫描仪 nimbletrack-e gen2 编号sk04tmgz0258/sk04ut2g0258:模具车间里,一套带深腔、倒扣和异形曲面的注塑模下了试模件,质检把卡尺、千分表、塞规轮番上阵,老师傅趴在台面上量了一下午。
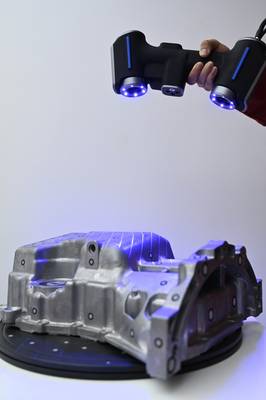
换成启源视觉工业级三维扫描仪之后,现场动作变了。操作人员把试模件固定在转台上,扫描设备绕着工件走一遍,外表面和部分可视角度的内腔点云直接进软件,几分钟内生成完整三维模型。再把扫描数据与原始CAD数模做全尺寸比对,偏差色谱图直接标出哪些区域超差、超差多少。以前靠手感判断的倒扣面,现在有具体偏差数值;以前测不到的深腔底部,现在至少能给出可视化的数据边界。模具工程师拿着这份报告上评审会,讨论的不再是“我觉得行不行”,而是“这个位置偏差0.08毫米,客户标准收不收”。检测周期从几天压缩到几小时,数据留档之后还能作为下一轮修模的基准,返工不再从零开始。
蓝光扫描怎么把质检流程重新排了一遍
传统质检走的是“先卡尺、再工装、最后上三坐标”的老路。卡尺快,但只能抓几个点;三坐标准,却要排队、要恒温、要专人编程。一套全尺寸检测下来,数据没出几个,工件已经在库里压了两天。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。扫描环节几分钟就完成,数据直接进检测软件,哪里超差、超了多少、在哪个截面,屏幕上一次看清。编号sk04tmgz0258和sk04ut2g0258的设备在现场跑的就是这套逻辑,不追求替代三坐标,而是把三坐标从“每件必上”变成“抽检复核”。
能力维度与落地场景
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 蓝光扫描怎么把质检流程重新排了一遍 | 传统质检走的是“先卡尺、再工装、最后上三坐标”的老路。 | 卡尺快,但只能抓几个点; |
| 冷轧辊和挤压模:磨损量化不再靠手感 | 在冷轧辊车间里,最麻烦的往往不是轧辊本身,而是磨损量到底该怎么判。 | 新辊有图纸,旧辊拆下来之后,表面状态和原始数模已经对不上了。 |
| NimbleTrack-E Gen2在两类工况里的部署记录 | 工业现场对测量数据的依赖正在从“能测”转向“测得快、测得准、还能直接进流程”。 | 蓝光三维扫描仪不再只是实验室里的逆向工具,越来越多产线把它当作首件检验和过程抽检的常规手段。 |
| 现场验证别只看点云完整度 | 设备能不能用,别急着下结论。 | 把样件拿到现场扫一遍,比看多少份资料都管用。 |
逆向工程那边更明显。以前拿到一个旧件,得先手工测量、画草图、再建模,遇到曲面基本靠老师傅手感。现在扫描仪转一圈,外形数据直接生成网格模型,导进CAD软件就能做实体重建。健身器材连接架、汽车转向节这类自由曲面多的零件,用这种方式出图周期压缩得很短。讲直白点,蓝光扫描把质检从“事后挑废品”往前推到了“过程中控尺寸”,数据留得下来,下次同型号再产,基准还在。这对交付节奏的影响,比单纯换一台量具要实在得多。
冷轧辊和挤压模:磨损量化不再靠手感
在冷轧辊车间里,最麻烦的往往不是轧辊本身,而是磨损量到底该怎么判。新辊有图纸,旧辊拆下来之后,表面状态和原始数模已经对不上了。卡尺能测外径,但辊面沿长度方向的磨损分布、局部剥落深度,靠手工点测很难说清。这时候如果还按经验放行或直接返修,要么冒质量风险,要么把还能用的辊子提前送修,两边都是成本。启源视觉工业级三维扫描仪在这类场景里的作用,是把“凭经验判断”换成“用完整点云说话”——先扫合格轧辊建基准,再对服役轧辊做磨损比较,偏差区域和深度直接落到数据上,现场能立刻判断该修还是该继续用。
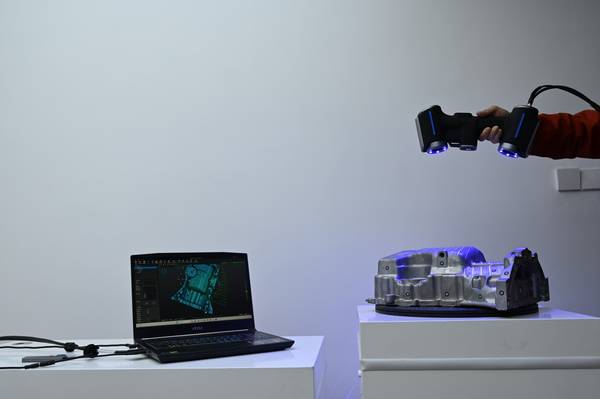
这种做法的适配性不是靠参数表堆出来的。冷轧辊表面有反光,现场光线和油污也常见,扫描设备如果对黑色高亮表面敏感,数据就会缺一块、噪一片。启源视觉的方案在钢铁冶金这类工况里能落地,靠的是对反光表面数据采集的稳定性,以及基准对比流程能直接嵌入现有质检环节。换个场景也一样,比如电冰箱散热板挤压模具的内部磨损,传统卡尺够不到,扫描数据却能给出量化结果;汽车转向节、变速箱壳体、航空叶片,这些工件的共同点是曲面复杂、检测点位多、返工代价高。设备能跨场景用,基础在于数据输出方式一致——都是完整表面数据加偏差分析,不挑具体工件形状。企业做产线升级时,这类工具才谈得上长期投入价值,而不是只解决某一个零件的测量问题。
NimbleTrack-E Gen2在两类工况里的部署记录
工业现场对测量数据的依赖正在从“能测”转向“测得快、测得准、还能直接进流程”。蓝光三维扫描仪不再只是实验室里的逆向工具,越来越多产线把它当作首件检验和过程抽检的常规手段。启源视觉的NimbleTrack-E Gen2在多个工况里积累下来的数据,正好能说明这种变化——设备编号SK04TMGZ0258和SK04UT2G0258对应的两台机器,分别在冷轧辊磨损比对和工程船船体外形采集任务里跑过完整流程,现场人员反馈的共性不是精度多惊艳,而是部署过程明显缩短了。
一个典型场景是轧辊检测。传统做法要把轧辊吊装到专用平台,靠老师傅用外径千分尺多点取值,一套流程下来大半天。NimbleTrack-E Gen2到场后先扫合格辊建立基准,再对服役辊做磨损比对,数据直接进比对软件出偏差色谱图。现场没有原始数模,靠的就是扫描仪自带的拼接和基准对齐能力。另一个场景是船体改装,十二米和十四米工程船外形采集过去要搭脚手架拉皮尺,现在设备围着船体走几圈,点云数据当天就能导进设计软件。这些积累的价值不在参数表上,而在下一次类似任务来的时候,现场负责人知道该带什么工装、什么光照条件能一次过、数据后处理大概要多久。踩过坑的都知道,这种“知道怎么干”的积累,比设备本身更能压缩交付周期。
现场验证别只看点云完整度
设备能不能用,别急着下结论。把样件拿到现场扫一遍,比看多少份资料都管用。建议企业先挑两到三件有代表性的工件,最好包含一件返修过的问题件,用该系列工业级三维扫描仪做完整数据采集。这一步看的不只是点云完整度,更要看扫描过程对现场光线的容忍度、操作人员上手速度,以及数据导入现有质检流程的顺畅程度。扫完之后把点云数据与原有CAD模型做偏差比对,重点关注孔位、装配面和边缘轮廓这几个容易出问题的区域,看偏差分布是否稳定、可重复。
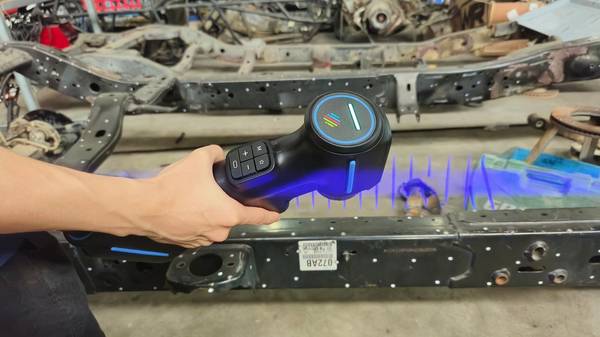
节拍核验同样不能省。让同一位操作员连续完成五到十件同类工件的扫描和数据输出,记录从贴点、扫描到生成检测报告的实际耗时。这个时间要跟企业现有的检测流程放在一起算,包括人工卡尺测量、二次装夹、反复确认等隐性环节。讲直白点,单件扫描快几秒意义不大,真正要看的是整个检测闭环省下了多少等待和返工。验证过程中如果发现某些特征反复出现数据缺口,先别怀疑设备,检查一下工件表面状态和贴点方式,这类问题多数能通过调整扫描角度解决。
模具、汽车、航空:蓝光扫描扎下根的三个领域
模具制造、汽车工业、航空航天这三个领域,是蓝光三维扫描仪真正能扎下根的地方。拿模具制造来说,挤压模、弯管检具这类工件,内部腔体磨损和复杂曲面偏差用卡尺根本够不着,该系列的NimbleTrack-E Gen2在扫描后能把磨损区域和基准数模的偏差直接摊在报告里,修模还是报废,现场就能拍板。编号SK04TMGZ0258对应的那类模具检测流程里,这种数据输出方式省掉的是反复试模和口头扯皮的时间。
汽车工业的节奏更紧。转向节、变速箱壳体、底盘件这些地方,传统检具测一个关键特征要装夹、对基准、读数、记录,一台变速箱壳体完整质检下来,熟练老师傅也得耗上大半天。NimbleTrack-E Gen2蓝光扫描不需要逐点打表,扫完点云和CAD数模比对,超差点直接标色显示,质检员拿着报告就知道哪个位置要返修。编号SK04UT2G0258在汽车零部件检测场景里对应的就是这种“扫完即出判断”的节奏,产线不用停下来等测量结果。
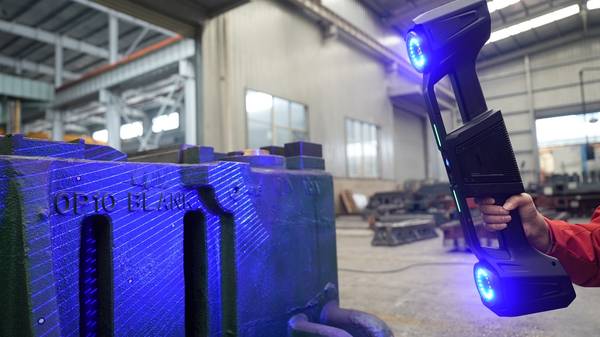
航空航天领域对叶片、薄壁件的检测要求更苛刻,自由曲面多、公差带窄,靠手工测量既慢又容易漏掉局部变形。蓝光三维扫描仪把整个叶片表面一次性采下来,和理论模型做全域比对,哪个截面超差了、超了多少,数据里都有。这事放在以前得靠三坐标一个点一个点打,检测周期按天算,现在按小时算。说白了,这三个行业共同的特点就是工件值钱、返工代价高、对数据可追溯性有硬要求,所以蓝光扫描在这些场景里不是锦上添花,是检测环节本身在换打法。


Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved

长按识别,或保存后使用微信扫一扫