
三维扫描仪进车间,卡在哪一步?AlphaScan AI复杂工件计量级检测的现场验证逻辑
AlphaScan AI计量级三维扫描仪在复杂工件检测中的现场验证:车间里摆着一台三坐标测量机,旁边却堆着待检的转向节壳体。质检员拿着卡尺逐个量孔位,碰到曲面只能靠样板比划,半天下来数据还填不满一张表。
前期样件验证要盯住哪些维度
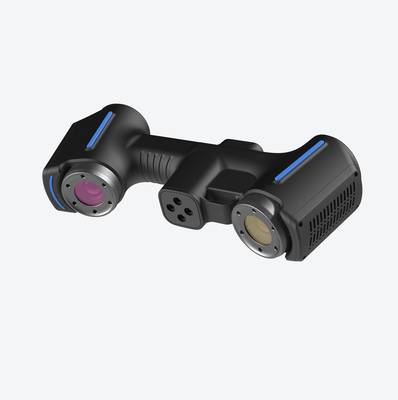
很多项目走到现场才发现方案对不上,问题往往出在前期验证没做透。复杂工件的特征捕捉能力到底行不行,计量精度能不能扛住公差带要求,光看参数表回答不了。AlphaScan AI计量级三维扫描仪在进入正式检测流程前,通常要先拿一件有代表性的样件做预扫描,把方案匹配度落到数据上。
实践流程
- 前期样件验证要盯住哪些维度 — 很多项目走到现场才发现方案对不上,问题往往出在前期验证没做透。
- 车间工况下,扫描路径规划比设备精度更关键 — 在冲压车间一角,质检员面对的是刚从模具里出来的复杂钣金件,曲面多、孔位密,卡尺和检具只能覆盖几个固定测点,内部回弹区域根本探不进去。
- 数据进质量体系,才算真正交付 — 很多人以为三维扫描仪买回来就能直接替代质检员手里的卡尺,数据一扫、报告一导,现场检测就算完成了。
- 操作分层与复核留痕,决定方案能不能站住脚 — 检测方案能不能真正进入现有质量流程,关键不在设备本身,而在操作层和执行层是否接得住。
预扫描盯着几个关键点看。深槽、窄缝、小圆角、反光面,这些地方最容易丢数据。扫描完成后先不急着出报告,把点云放大看边缘是否清晰,特征线有没有断,孔位周边有没有噪点堆积。计量精度这块,用标准球棒或已标定的检具做一次对比,看偏差是否稳定在公差带允许的范围内。启源视觉在模具和机加工场景里积累的案例反复指向同一个判断:样件阶段暴露的问题,比批量检测时再返工代价小得多。
现场验证清单
| 关注维度 | 判断要点 | 落地提示 |
|---|---|---|
| 工件适配 | 确认尺寸、表面状态和关键公差是否适合现场扫描 | 用三维扫描仪验证典型件,再检查点云完整度 |
| 数据流转 | 检查点云、偏差图、检测报告是否能进入现有质检流程 | 提前确认导出格式和复核责任人 |
| 现场实施 | 评估操作培训、校准节奏、环境光和工位空间 | 把验证记录沉淀为后续批量应用标准 |
还有一个容易被忽略的维度,是数据能不能顺利进入现有的质量流程。扫描出来的点云要能导出成质检软件认的格式,和图纸坐标系对得上,检测报告才能直接进质量档案。这事在前期样件验证时就得跑通一遍,不然设备验收了,流程还是两张皮。
车间工况下,扫描路径规划比设备精度更关键
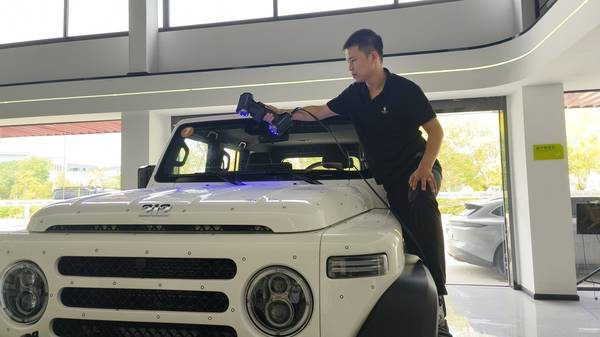
在冲压车间一角,质检员面对的是刚从模具里出来的复杂钣金件,曲面多、孔位密,卡尺和检具只能覆盖几个固定测点,内部回弹区域根本探不进去。这种工况下,AlphaScan AI计量级三维扫描仪要先解决的不是“测得准不准”,而是“能不能在车间里稳定测完”。现场没有恒温间,地面有轻微振动,工件表面还带着微量脱模剂反光,设备架设位置、扫描角度、拼接路径都得提前规划。扫前用标准板做一次快速标定,确认环境光干扰在可接受范围,再把工件按检测重点分区,陡峭面和深腔区域单独补扫。一个现实情况是,现场扫描作业规划比设备精度更影响最终数据质量。
扫描完成后,点云数据直接进入现有质检流程,不需要另外搭一套独立系统。检测人员把扫描数据与原始数模对齐,输出型面偏差色谱图,孔位和回弹量在报告里单独标注。与现有质检工序的衔接要求很明确:三维扫描负责全尺寸比对和趋势判断,卡尺和检具继续承担快速抽检和关键尺寸复核,两者共用同一份检测报告模板。AlphaScan AI在这一环节的作用是把原本“测不到、测不全”的区域纳入常规检测范围,让首件检验和批量抽检的数据基础更完整。设备之外,真正让方案落地的是扫描路径固化、模板复用和质检人员对偏差判读规则的熟悉,这些工作需要在现场反复磨合,不是装好设备就能直接替代原有流程。
数据进质量体系,才算真正交付
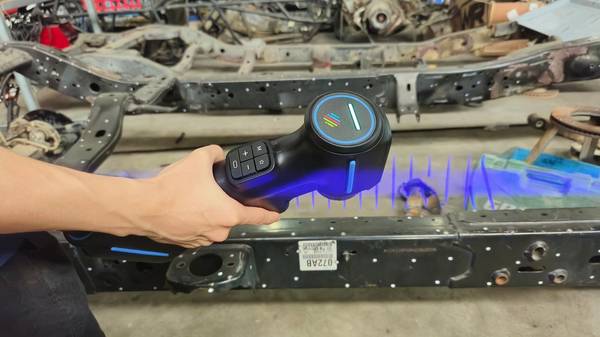
很多人以为三维扫描仪买回来就能直接替代质检员手里的卡尺,数据一扫、报告一导,现场检测就算完成了。这事没那么简单。真正的分水岭不在扫描精度,而在数据能不能进质量流程。AlphaScan AI计量级三维扫描仪在复杂工件检测中要解决的,不只是“测得到”,更是“测得的数据能被现有体系认下来”。现场验证时,扫描生成的点云要先转成质量部门看得懂的东西——通用网格数据、中性几何格式,或者直接对接检测软件里的对齐与比对模块,而不是丢给工程师一个原始文件让他自己处理。
另一个常被忽略的环节是报告。质检不是看色差图就够了,偏差值、判定基准、超差位置、批次号、检测人、日期这些信息都得进报告模板。启源视觉在现场交付时,AlphaScan AI输出的检测数据可以按企业既有模板生成报告,数据格式兼容主流质量软件和三维检测流程,不需要另起一套系统。设备能进车间不算交付,数据能进质量系统、报告能被审核签字,才算真正落地。
操作分层与复核留痕,决定方案能不能站住脚
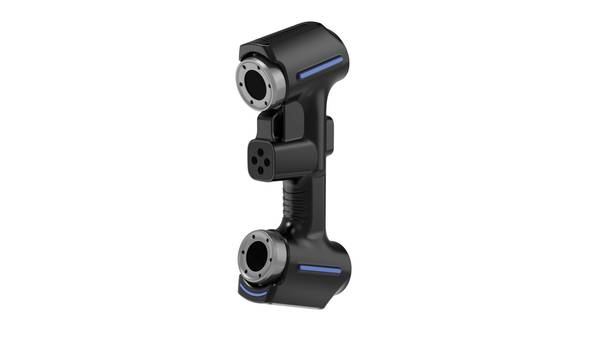
检测方案能不能真正进入现有质量流程,关键不在设备本身,而在操作层和执行层是否接得住。AlphaScan AI计量级三维扫描仪在复杂工件检测中要形成稳定输出,先得解决“谁来扫、怎么扫、扫完谁认”这三个问题。启源视觉在项目交付时把培训拆成两层:一线质检员只学标准扫描路径和工件摆放姿态,不碰算法参数;工艺工程师则掌握模板调用、坐标系对齐和报告判读。这种分层不是走过场,而是让设备嵌入现有岗位分工,避免出现“买了设备只有一个人会用”的尴尬局面。
复核流程同样要落在纸面上。现场扫描完成后,点云数据先与首件检验基准做自动比对,偏差色谱图由质检员按预设公差带判级,超差点位必须由第二人复核并留痕。复杂工件往往存在反光曲面、深腔或边缘突变,单次扫描结果可能受现场振动或工件温度影响。这时候复核机制的价值就体现出来了:不是简单重扫一遍,而是核对扫描路径是否完整覆盖、基准孔位是否对齐、局部点云密度是否满足评判要求。设备给出的数据再漂亮,没有这套确认动作,检测报告在质量评审会上照样站不住脚。
批量检测的长期复用,靠模板不靠人
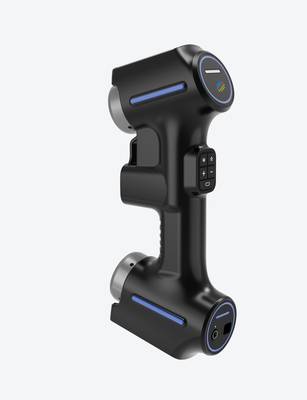
国内制造企业的质量检测正在从“抽检几件、出了问题再追”转向“批量全检、数据留痕”。这种变化在复杂工件上尤其明显,像冲压件、铸件、弯管、焊接总成这类零件,轮廓不规则,孔位和曲面又多,传统检具只能覆盖几个固定截面,现场真正关心的回弹量、磨损趋势和装配偏差反而拿不到完整数据。AlphaScan AI计量级三维扫描仪进入这类产线后,最先要解决的不是“能不能扫得准”,而是怎么把扫描动作变成一套可以重复执行的检测模板,让不同班组的质检员都能按同一套基准出报告。
批量模板的搭建通常从首件或合格样件开始,先扫描建立基准模型,再把需要管控的特征点、截面线、孔位和曲面公差一次定义清楚。后续工件扫描完直接套模板比对,偏差分布和超差位置在软件里就能看到。这个过程里设备维护不能忽视,现场粉尘、油污和温度变化都会影响点云质量,所以扫描仪标定板要保持清洁,定期做精度验证,模板文件也要按工件版本归档。这类效率和效果差异需要通过样件验证、现场节拍和报告输出流程共同核验,不能只依据参数表判断。
几个现场验证中常被问到的问题
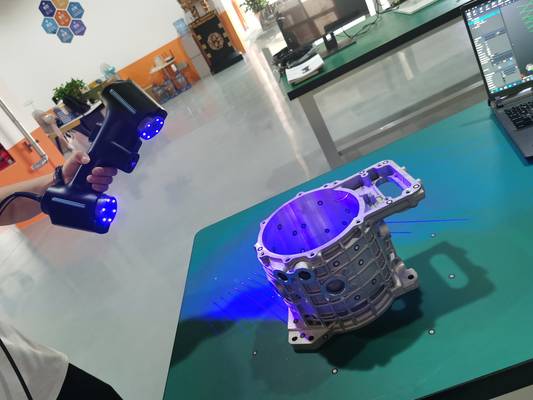
现场验证时,不少人第一反应是问扫描精度够不够。这个问法本身就把问题简化了。复杂工件的三维检测,真正难的不是单点精度,而是曲面、孔位、回弹量这些特征能不能在一次数据采集中完整保留下来。摩托车座椅钣金件检测,既要看底板曲面走势,又要核对孔位偏差,还得判断冲压回弹量。传统检具只能卡几个关键截面,中间区域的变化基本靠经验猜。AlphaScan AI在现场的做法是直接对工件整体取点云,把曲面、孔位和边缘轮廓一次扫进去,再和数模比对。这样出来的偏差分布图,比单点读数更能说明问题。
还有人担心扫描数据进不了现有质量流程。踩过坑的都知道,设备买回来如果只是拿来出个彩色报告,产线上该用卡尺还是用卡尺,这套工具就白买了。AlphaScan AI在汽车防撞梁型材检测里的落地方式有点不一样:先对首件建模板,后续批次直接按同一检测项跑批量比对,数据输出格式能进常规质量记录。冷轧辊这类没有原始数模的工件,启源视觉的工程师会用合格件扫描结果反向做出基准,再拿服役件去比磨损量。设备之外,能不能把检测项、基准和输出格式固定下来,才是三维扫描真正进入日常质检的关键。这个边界条件,选型前值得先想清楚。
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
Copyright © 杭州启源视觉科技有限公司 All Rights Reserved
长按识别,或保存后使用微信扫一扫